Controllo dei costi degli utensili per stampaggio a iniezione: preventivo personalizzato per il tuo progetto
Scritto da
Precisione JS
Pubblicato
Aug 01 2026
Stampi per iniezione
Seguici
I costi degli utensili per lo stampaggio a iniezione dipendono dalla qualità dell'acciaio, dal numero di cavità e dall'ottimizzazione della progettazione per la produzione (DFM). Per mantenere bassi i costi pur mantenendo gli standard di qualità (tolleranza rastremata di ±0,005 mm),JS Precision riduce il costo iniziale solo fino a un livello del 20-35%.
Disponiamo di un sistema di preventivo e risposta rapido, essendo in grado di produrre preventivi su misura entro un giorno lavorativo. Comprendere il modello di ripartizione dei costi degli utensili per stampi a iniezione aiuta gli ingegneri a ottimizzare il costo totale di proprietà (TCO).
Panoramica dei costi degli utensili per stampaggio a iniezione e guida di riferimento rapida
Lezione di utensileria
Grado del materiale
Durata dell'utensile (scatti)
Costo degli utensili (USD)
Volume target
Strategia di riduzione dei costi
Stampo prototipo (Classe 105)
Al 7075 / NAK80
500 – 10.000
$ 1.500 - $ 5.000
1 – 2.000 pezzi
Base dello stampo e canale freddo standard, semplificazione del draft
Utensili per ponti (Classe 104)
P20/Acciaio pretemprato
10.000 – 100.000
$ 5.000 - $ 15.000
2.000 – 50.000 pezzi
Ottimizza lo spessore della parete DFM (±10%) per ridurre le ore di elettroerosione
Stampi di produzione (Classe 101-102)
Acciaio H13 / S136 / ESR
1.000.000+
$ 15.000 - $ 80.000+
50.000+ pezzi
Raffreddamento conformale e canale caldo, riduzione del tempo di ciclo del 35%
Concetti chiave
L'intervento di progettazione blocca i costi:
L'80% del costo degli strumenti per lo stampaggio a iniezione è bloccato nella fase Design for Manufacturing (DFM). Mantenere uniforme lo spessore della parete (ad esempio 2,0-2,5 mm) può ridurre i tempi di lavorazione fino al 25%.
Benchmarking sui materiali e sulla durata della vita:
Stampi in alluminio (Al 7075 T6) sono più economici da realizzare rispetto agli stampi in acciaio (H13) in anticipo (~40%), ma l'utilizzo di acciaio temprato può comportare un risparmio sui costi di circa il 60% per pezzo una volta ammortizzato 100.000 cicli.
Costi che incidono sulla geometria:
Le strutture con sottosquadro e cavità profonde dipendono molto dalla geometria, ogni set aggiuntivo di cursori mobili o meccanismi di estrazione angolati non solo aumenterà i costi di produzione dello stampo ma anche i costi della futura manutenzione dello stampo.
Perché affidarsi alla controllabilità dei costi del preventivo per il progetto di stampaggio a iniezione di JS Precision?
In larga misura la controllabilità del costo degli utensili per lo stampaggio a iniezione è determinata da valutazioni ingegneristiche trasparenti e processi di produzione standardizzati. Considerando l'esperienza pratica del nostro team lavorando su progetti di alloggiamenti di raffreddamento elettronici per autoveicoli, i tradizionali di solito portano a costi di riparazione dello stampo superiori al 40% perché non viene eseguita alcuna fase di progettazione per la produzione (DFM).
JS Precision attraverso l'analisi del flusso pre-stampo e 15 anni di esperienza nella lavorazione di stampi a iniezione OEM, riduce i costi iniziali per lo sviluppo dello stampo del 20%-35% (come le statistiche dei 150 progetti di JS Precision nel 2025).
Clausola 8.1 della ISO 9001:2015: un'organizzazione deve produrre e fornire servizi in condizioni controllate, inclusa la disponibilità di istruzioni di lavoro, l'uso di attrezzature adeguate e l'implementazione di attività di monitoraggio e misurazione.
Per rispettare pienamente la norma ISO 9001:2015, JS Precision prepara istruzioni di lavoro in ogni fase del processo di preventivo personalizzato per stampi a iniezione: audit preDFM - programmazione CAM - lavorazione CNC - scarico EDM - stampaggio di prova - ispezione completa CMM - consegna in batch, insieme al modello di costo di proprietà, garantisce che ogni centesimo speso dal cliente per l'investimento nello stampo sarà tracciabile, quantificabile e ottimizzabile.
Uno studio approfondito dei dati di 3 mesi dei test di tracciabilità della linea di produzione ha dimostrato che finché l'indice di capacità del processo CPK è rimasto al di sopra di 1,33 (AIAG PPAP 4a ed. Baseline, Evok Poly 2026), la deriva dimensionale è stata mantenuta entro ±0,005 mm e i costi di rilavorazione sono stati evitati a causa delle deviazioni delle tolleranze.
Desideri soluzioni trasparenti per l'ottimizzazione dei costi degli stampi a iniezione? Scarica il libro bianco sul controllo dei costi degli utensili per stampaggio a iniezione di JS Precision, che include una lista di controllo per l'audit DFM e un modello di calcolo del TCO.
Quanto costano gli utensili per lo stampaggio a iniezione diretta dei fattori chiave della progettazione?
Il costo degli utensili per lo stampaggio a iniezione dipende dalla qualità dell'acciaio, dal numero di cavità, dalla complessità della progettazione e dai livelli di tolleranza. L'uso dell'acciaio duro richiede più tempo macchina, gli stampi multi-cavità ridurranno i costi di produzione, mentre le cavità profonde e le caratteristiche di sottosquadro comporteranno costi più elevati.
Durezza dell'acciaio e tempo di lavorazione
Lavorazione acciaio temprato H13:
H13 è molto resistente, avendo una durezza HRC 48-52. In confronto, l'acciaio pretemprato P20 ha HRC 28-32. La differenza di durezza porta a un aumento del 40% circa del tempo di taglio lento CNC e di ablazione EDM e, di conseguenza, a un aumento dei costi di lavorazione della base dello stampo.
Lavorazione acciaio a specchio NAK80:
L'acciaio pretemprato NAK80 ha una durezza HRC38-42 e non è richiesto alcun trattamento termico. Il ciclo di lavorazione di questo acciaio è compreso tra quelli P20 e H13, ed è adatto per particolari con finiture di alto livello.
Controllo del tempo del servizio di utensili per stampi a iniezione OEM:
Con l'ottimizzazione dei percorsi utensile e l'uso della fresatura ad alta velocità (velocità del mandrino 20.000 giri/min), JS Precision riduce il tempo di lavorazione CNC per stampi in acciaio H13 25% (sulla base delle statistiche JS Precision di 150 progetti nel 2025).
Numero di cavità ed efficienza produttiva
Stampo a cavità singola: gli stampi prototipo a cavità singola comportano inizialmente bassi costi di installazione, ma richiede più tempo per iniettare nello stampo un singolo pezzo di prodotto.
Stampo multi-cavità: strutture multi-cavità come 1×4 e 1×8 aumentano i costi di produzione dello stampo fino al 50%-120% ma allo stesso tempo riducono il tempo di stampaggio a iniezione per unità di oltre il 60%.
Riferimento dati di settore: Hoorenwell Multi-cavity Injection Moulding Analysis Report 2026 sottolinea che nelle produzioni su larga scala con stampi multi-cavità il costo di una singola unità di produzione può essere ridotto dal 30% al 60%.
Nei preventivi effettivi, JS Precision consiglia il numero ottimale di cavità in base all'EAU del cliente e si affida a oltre 100 centri di lavoro a 5 assi per garantire la coerenza della precisione negli stampi multi-cavità.
Complessità geometrica e parti mobili
Struttura a cavità profonda: per cavità profonde che hanno un rapporto profondità-larghezza superiore a 4:1, il tempo di passaggio per l'EDM viene aumentato, causando un aumento dei costi di lavorazione della parte.
Sottosquadro: ogni set aggiuntivo di cursori e sollevatori idraulici ad azione laterale aggiunge una media del 30%-50% di tempo in più all'assemblaggio dei componenti dello stampo e ai processi di debug.
Strutture a parete sottile: prodotti a parete sottile in cui uno spessore della parete inferiore a 0,8 mm richiede una pressione di iniezione più elevata insieme a un controllo accurato e costante della temperatura dello stampo. Inoltre, è necessario utilizzare un acciaio per stampi di qualità S136 migliore, con HRC di 50-54.
Modello di stima del costo totale dello stampo
Costo totale = C_mold + (C_part × V), dove C_mold è il costo di sviluppo dello stampo, C_part è il costo per unità di iniezione e V è il volume di produzione totale previsto. La formula afferma chiaramente: Quando V è piccolo, C_mold deve essere ridotto per primo, quando V è grande, ridurre C_part è più economico che ridurre C_mold. In altre parole, la quantità di produzione definisce quanto devi spendere per lo stampo.
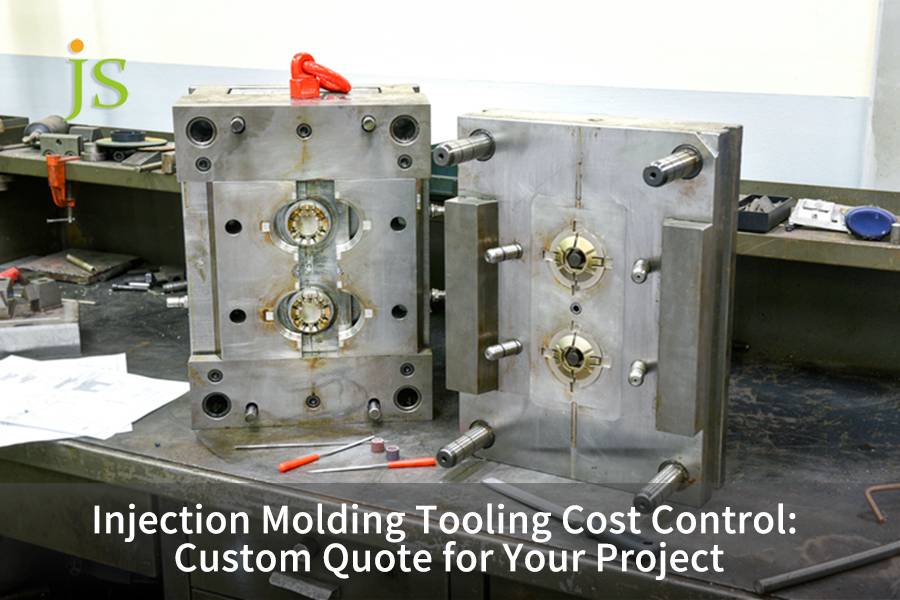
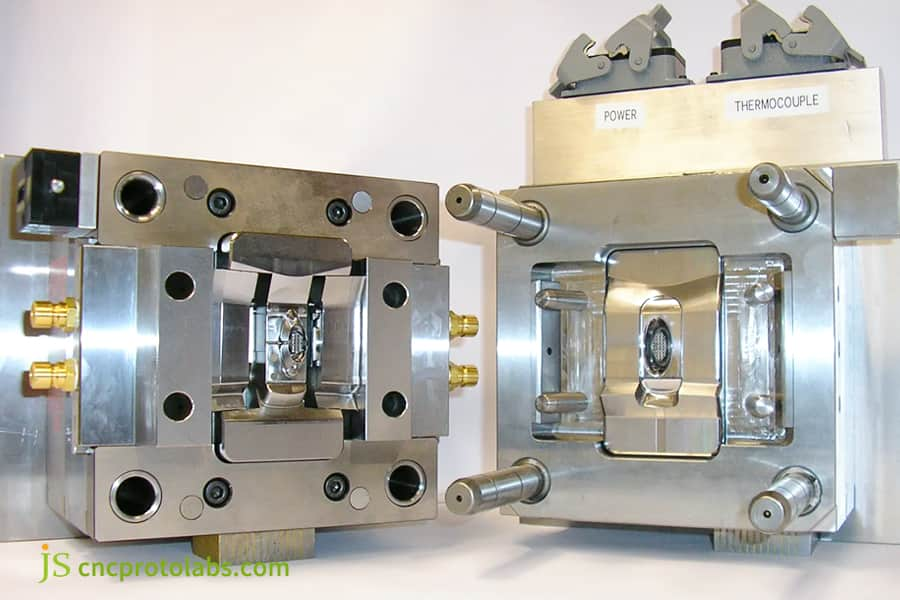
Figura 1: strumenti per stampi a iniezione in un'officina per l'analisi dei costi.
Come possono gli ingegneri di precisione richiedere un preventivo trasparente per stampi a iniezione personalizzati?
Se desideri un preventivo personalizzato per stampi a iniezione trasparente, dovrai fornirci disegni CAD 3D, disegni di tolleranza 2D, grado di resina ed EAU. Più le informazioni sono complete minore dovrebbe essere il tasso di deviazione del preventivo. Noi di JS Precision ti forniremo un'analisi dettagliata entro 24 ore.
Standard di preparazione dei documenti
Disegni solidi 3D: fornisci file nel formato STEP/X_T con un elenco di caratteristiche geometriche in modo che il team di ingegneri possa eseguire le simulazioni di riempimento Moldflow.
Disegni GD&T 2D:devono essere forniti disegni tecnici in formato PDF che specificano tolleranze chiave come ±0,01 mm e tolleranze geometriche.
Corrispondenza resina e ritiro:per poter effettuare calcoli accurati, è necessario indicare il tipo di materiale (ad esempio DuPont Zytel PA66+30% GF). L'intervallo di restringimento previsto sarebbe compreso tra 0,5% e 0,8%.
Requisiti di capacità e decisioni sui canali: per decidere su un sistema a canali caldi (che è più efficiente, meno sprechi e tempi di ciclo più rapidi), l'EAU (utilizzo annuale stimato) deve essere una considerazione principale.
Processo di valutazione 24 ore su 24 della precisione JS
Controllo DFM della geometria: possiamo eseguire per noi l'iniezione del raffreddamento del pacco stampi e l'analisi della deformazione tramite Moldex3D o Moldflow.
12 Dettagli sui costi per articolo: il costo include base dello stampo, anima in acciaio dello stampo, trattamento termico, trattamento superficiale (SPE A2/VDI 24), parti standard, ore di manodopera per elettroerosione, ore di manodopera CNC, stampaggio di prova, dazi doganali per il trasporto di ispezione CMM e deposito di garanzia.
Impegno aperto per preventivo sul progetto di stampaggio a iniezione: Non giochiamo ad alcun gioco di costi nascosti, tutti i costi tracciano una fase di elaborazione.
Offerte per soluzioni alternative per la stessa parte: per la stessa parte, disponiamo di preventivi paralleli sia per stampi in alluminio che per stampi in acciaio che i clienti possono decidere in base al TCO.
Pronto a calcolare i costi del tuo progetto di stampaggio a iniezione? Carica i tuoi disegni per ricevere un preventivo dettagliato di 12 articoli dagli ingegneri di JS Precision, rendendo ogni investimento sullo stampo chiaramente visibile.
Figura 2: Ingegnere che esamina i progetti di stampo per un preventivo accurato.
Qual è il compromesso economico tra il costo dello stampo in alluminio e quello in acciaio?
La differenza principale tra il costo dello stampo in alluminio e quello in acciaio è questa: lo stampo per l'alluminio costa il 30-50% in meno da realizzare all'inizio, mentre il tempo di consegna è molto inferiore. Tuttavia, il vantaggio principale degli stampi in acciaio è la loro lunga durata e il costo unitario diminuisce quando si producono in grandi quantità.
Confronto dei parametri fisici degli stampi in alluminio e acciaio
Parametro fisico
Al 7075-T651
P20 (Pre-indurito)
H13 (Temprato)
S136 (Acciaio a specchio)
Durezza
150 HB (≈HRC 15-20)
HRC 28–32
HRC 48–52
50–54 HRC
Conducibilità termica (W/m·K)
130–180
29
24.3
25
Durata tipica dell'utensile (scatti)
500–10.000
100.000–500.000
1.000.000+
1.000.000+
Costo relativo del materiale
0,6–0,8×
1.0×
1,5–2,0×
2,0–2,5×
Fattore tempo di lavorazione
1,0× (riferimento)
1,5×
2.0×
2.0×
Riduzione del tempo di raffreddamento
20%–50% più veloce
Riferimento
Riferimento
Riferimento
I dati provengono da: acciaio temprato H13, resistenza alla trazione a temperatura ambiente 1200-1590 MPa, durezza bonificata HRC 48-52, conduttività termica 17,6-26,8 W/m·K (Xometry 2023).
Conduttività termica e ciclo di stampaggio a iniezione
Elevata conduttività termica dell'alluminio: con un intervallo di conduttività termica di 930-937 W/m·K, la conduttività termica dell'alluminio è solo circa la metà o i due terzi di quella del rame (385 W/m·K).
Tempi di produzione ridotti: le eccellenti proprietà di trasferimento del calore dell'alluminio consentono alla parte di raffreddarsi rapidamente, riducendo così il tempo del processo di stampaggio a iniezione dal 20% al 30%.
Servizio di attrezzaggio rapido per stampi a iniezione di JS Precision: gli stampi in alluminio utilizzati come stampi principali con basi per stampi standard possono essere lavorati entro un periodo di 7-12 giorni lavorativi. È un'ottima soluzione economica per la produzione a breve termine o per tempi di consegna rapidi (produzione di prova).
Confini di durabilità e applicabilità dei materiali
Limiti sull'utilizzo degli stampi in alluminio: ad esempio, una raccomandazione generale è che gli stampi in alluminio dovrebbero essere utilizzati solo entro volumi di produzione compresi tra circa 500-10.000 pezzi e solo per applicazioni in resina non rinforzata con fibre.
Situazioni indispensabili per stampi in acciaio: i tecnopolimeri rinforzati con fibre (come PA66+30% GF) che causano usura abrasiva possono essere affrontati con successo solo utilizzando stampi in acciaio temprato H13 per il tempo più lungo possibile - senza modifiche nelle dimensioni fino a 1.000.000 di corse.
Logica decisionale per la selezione del materiale:
Scegli stampi in alluminio Al 7075 se EAU < 10.000 unità e il componente non contiene fibra di vetro.
Scegli stampi in acciaio temprato H13 se EAU > 50.000 unità o se il componente contiene fibra di vetro.
Scegli l'acciaio pretemprato P20 tra 10.000 < EAU < 50.000 unità per ottenere un buon equilibrio tra costi e longevità.
Non sai se scegliere stampi in alluminio o acciaio per il tuo progetto? Contatta il team di ingegneri di JS Precision per un rapporto personalizzato sul calcolo della soglia dei costi di alluminio/acciaio per guidare la tua decisione sulla selezione dei materiali con i dati.
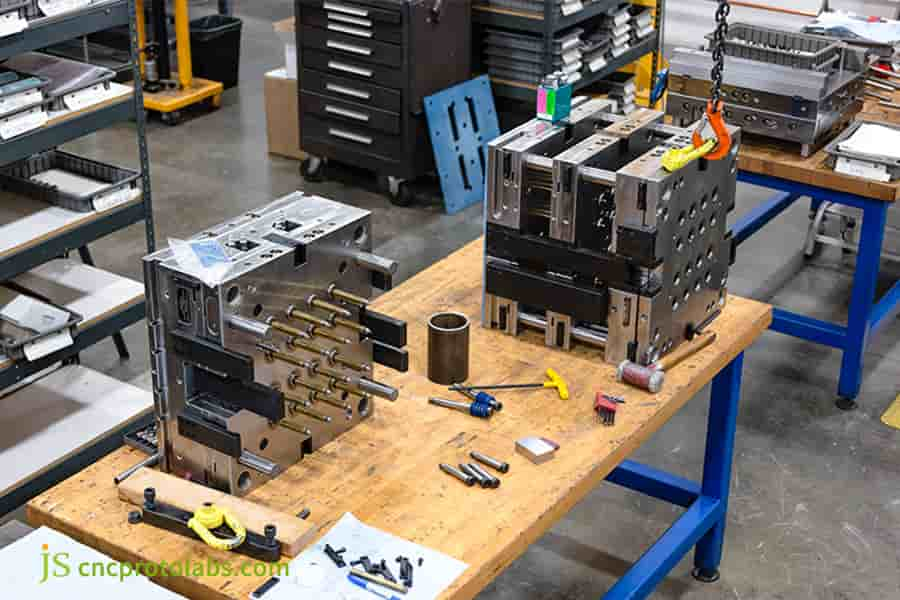
Figura 3: Confronto affiancato di stampi in alluminio e acciaio.
In che modo differiscono i costi del prototipo e dello stampo di produzione nella produzione B2B?
Le principali differenze tra prototipo e costo dello stampo di produzione: le basi dello stampo standard e gli inserti azionati manualmente vengono utilizzati dagli stampi prototipo per ottenere bassi costi iniziali, mentre la dipendenza degli stampi di produzione dall'espulsione completamente automatizzata e i sistemi multi-cavità è il motivo per cui i costi unitari sono così bassi.
Confronto dei gradi di stampo della classe SPI
Specifiche
Prototipo Classe 105
Ponte di classe 104
Classe 101-102 Produzione
Base dello stampo
Standard universale
Semi-standardizzato
Completamente personalizzato
Anima in acciaio
Al 7075 / NAK80
P20
H13 / S136 / VES
Conteggio delle cavità
Singolo
Singolo a 1×2
Da 1×4 a 1×16+
Sistema di espulsione
Inserimento manuale/Sfuso
Semiautomatico
Completamente automatico + canale caldo
Tempo di ciclo (sec)
40–60
25–35
12-20
Vita dell'utensile (scatti)
500–10.000
10.000–100.000
1.000.000+
Costo di sviluppo (USD)
$ 1.500–$ 5.000
$ 5.000–$ 15.000
$ 15.000–$ 80.000+
I i dati provengono dai dati interni di JS Precision dati statistici per il periodo 2024-2025.
Soglia decisione TCO
EAU < 5.000 unità: gli stampi di classe prototipo Classe 105 sono in grado di fornire costi complessivi bassi anche con tempi di ciclo di iniezione del pezzo singolo prolungati di 40-60 secondi che si traducono in costi di sviluppo dello stampo ridotti.
Unità EAU 5.000-50.000: Gli utensili per ponti (Classe 104) offrono la soluzione migliore. Gli stampi in acciaio per utensili P20 sono adatti per oltre 100.000 cicli di produzione e il costo unitario complessivo attraverso l'ammortamento è gestibile.
EAU > 50.000 unità: lo stampo per produzione di massa di Classe 101 è il tipo di stampo più conveniente. Grazie a una lavorazione a basso costo per pezzo,questo stampo ha il costo totale di proprietà (TCO) più basso. I sistemi a canale caldo multicavità riducono il tempo ciclo a soli 12-20 secondi.
Servizio unico di attrezzature per stampi a iniezione OEM: JS Precision consente il percorso di sviluppo degli stampi dal prototipo alla produzione di massa su larga scala in modo che i clienti possano migliorare il livello di qualità dello stampo senza cambiare fornitore.
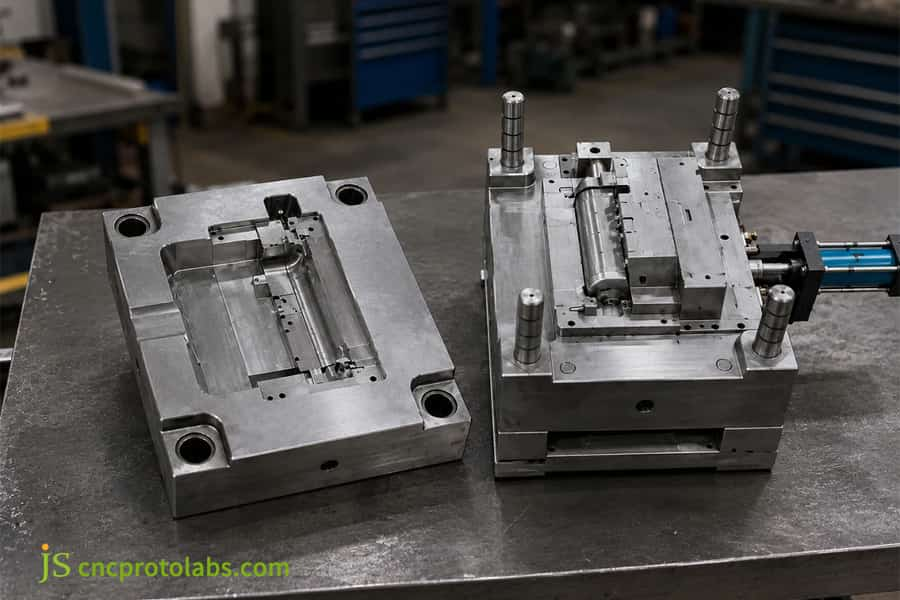
Figura 4: stampo industriale diviso che mostra le differenze tra prototipo e produzione.
In che modo il servizio DFM per stampi a iniezione riduce le spese di produzione?
Il servizio DFM di stampi a iniezione professionale elimina pareti spesse e sformi irragionevoli eseguendo una simulazione ottica e fluidodinamica della forma geometrica della parte e cioè prima di tagliare l'acciaio, risparmiando i costi dello stampo a iniezione del 30% in una fase molto precoce.
Ottimizzazione della progettazione dello spessore delle pareti
Controllo uniforme dello spessore delle pareti: rendere uniforme lo spessore delle pareti non uniformi aiuta a eliminare i segni di avvallamento e a prevenire la deformazione da stress interno. Eliminando lo spessore non uniforme delle pareti, gli ingegneri possono mantenere uno spessore nominale costante di 2,0 mm ± 0,1 mm di livello.
Regole per la progettazione delle nervature: lo spessore delle nervature non deve superare il 50%-60% dello spessore della parete principale. Una nervatura troppo spessa spesso significa surriscaldamento alla radice e causare segni di ritiro. Si consiglia di seguire la linea guida del 50%-60% quando si imposta lo spessore delle nervature.
I dati di JS Precision del 2025 provengono da 150 progetti: l'ottimizzazione strutturale DFM (Design For Manufacture) pre-produzione, un metodo utilizzato dai clienti di JS Precision, ha ridotto in media del 28% le spese per modifiche post-stampaggio e riparazioni secondarie.
Semplificazione dell'angolo di sformo e del sottosquadro
Normalizzazione dell'angolo di sformo della parete laterale: l'aumento dell'angolo di sformo della parete esterna della parte, da 0° a 1,5°-2,0°, non solo evita che una parte venga danneggiata durante la sformatura, ma elimina anche la necessità dicomplessi metodi di lucidatura a specchio o di riparazione EDM.
Semplificazione della progettazione del sottosquadro: quando si modifica la linea di giunzione dello stampo, è possibile convertire un sottosquadro, ovvero un'azione laterale, nella forma di un germoglio diritto. Questa operazione riduce il numero richiesto di perni di espulsione e cursori.
Specifica geometrica del prodotto ISO 10135:2007: questo standard internazionale definisce una serie di tecniche per registrare le tolleranze geometriche sui componenti in plastica. I report DFM di JS Precision sono pienamente conformi a questo standard.
Prodotti DFM gratuiti JS Precision
Simulazione di riempimento del flusso dello stampo: può prevedere il fronte in movimento della fusione, aree del flusso della fusione bloccate a causa della cavitazione e la diffusione delle linee di saldatura.
Raccomandazione sulla compensazione del ritiro: si suggerisce che dopo determinato la dimensione corretta della cavità in base alla qualità del materiale (ad esempio PA66+30%GF, tasso di ritiro 0,5%-0,8%), si dovrebbe aggiungere una compensazione adeguata.
Raccomandazione sulla posizione ottimale del cancello: prendendo in considerazione i risultati dell'analisi del bilanciamento del flusso, verranno consigliati la posizione e il numero ottimali del cancello.
Valutazione dell'impatto sui costi: misurare il modo in cui ogni modifica al progetto influirà sui costi di produzione dello stampo e sul tempo di ciclo consentirà ai clienti di comprendere appieno l'aspetto economico della progettazione per la produzione (DFM).
Vuoi bloccare i costi durante la fase di revisione del disegno? Carica i tuoi disegni CAD 3D e ricevi un rapporto di valutazione DFM gratuito dai nostri ingegneri per verificare la producibilità del tuo progetto con i dati.
In che modo JS Precision ha risparmiato il 35% sui costi dello stampo per i componenti di raffreddamento automobilistici?
In un progetto di un fornitore automobilistico di livello 1 che progettava un alloggiamento di raffreddamento per l'elettronica di potenza di un veicolo elettrico (EV), JS Precision è riuscita efficacemente a ridurre i costi di lavorazione dello stampo del 35% e a ottenere tolleranze di bloccaggio di ±0,005 mm attraverso l'ottimizzazione DFM dettagliata e l'uso della progettazione modulare dello stampo.
Sfide dei clienti:
Estremamente geometricamente complesso: l'alloggiamento di raffreddamento è dotato di dissipatori di calore a parete sottile a forma di croce con uno spessore di parete di 1,2 mm e quattro sottosquadri laterali.
Primo preventivo superiore al budget: il progetto originale prevedeva un sistema di estrazione del nucleo a 6 cilindri con il preventivo iniziale del lavoro dello stampo a iniezione che andava oltre il 40% rispetto al budget.
Possibili difetti della qualità del prodotto e dell'assemblaggio: il riempimento incompleto della cavità e la deformazione sono potenziali problemi che potrebbero causare il mancato rispetto dei requisiti di assemblaggio dei componenti elettronici di potenza dei veicoli elettrici.
Soluzione di precisione JS:
La
ISO 20457:2018 specifica: questo documento definisce le possibili tolleranze di produzione per le parti stampate in plastica, relative alle tolleranze e ai criteri di accettazione per le parti stampate a iniezione e non porose in materiale termoplastico.
Sulla base della nostra esperienza pratica nel progetto JSP-EV-202508, il team ha aderito rigorosamente a questo standard internazionale:
Modifica strutturale del DFM: due sottosquadri non critici sono stati convertiti in blocchi di tiro della linea di giunzione per la sformatura, è stato eliminato il requisito di quattro set di meccanismi di estrazione del nucleo del cilindro idraulico.
Revisione del sistema di raffreddamento: il sistema di raffreddamento originale è stato sostituito con uno conforme in metallo stampato in 3D, la distribuzione della temperatura dello stampo è stata uniformemente migliorata del 40%.
Materiale del nucleo dello stampo e finitura superficiale: il nucleo dello stampo in acciaio pretemprato NAK80 è rivestito con un nanorivestimento, che si traduce in una durezza superficiale superiore a HV 900 e che migliora la resistenza all'usura fino al 50%.
Lezioni apprese dai fallimenti:
Durante lo stampaggio della prova T0, un raffreddamento non uniforme porta alla deformazione della planarità del guscio del prodotto di 0,08 mm (specifiche: ≤0,02 mm). Il team ha modificato la temperatura del sistema di raffreddamento conforme (da zone di raffreddamento libero a 20 ℃ al riscaldamento controllato a 45 ℃) e ha riprogettato la curva della pressione di mantenimento (pressione di mantenimento 85 MPa, tempo di mantenimento 4,5 secondi) per rimuovere la deformazione. Sulla base del rapporto QC del progetto interno di JS Precision JSP-EV-202508, il valore CPK della dimensione critica è stato finalmente migliorato a 1,67.
Risultati finali
Costi per la realizzazione degli stampi: ridotti da 28.000 a 18.200 (una riduzione del 35%).
Injection cycle time: Cut down from 32 seconds to 21 seconds with the result that machine labour cost per unit also reduced by 34%.
Dimensional accuracy: No defects at all in the first 20,000 deliveries, and critical dimensional tolerances were maintained consistently at ±0.005 mm.
Delivery performance: First deliveries finished 5 days earlier than scheduled, and there was no problem with the customer's EV production line.
Facing challenging thin-walled parts and tight budgets? Contact our engineering team to request a free feasibility assessment for cooling housing projects and obtain a cost-reduction solution tailored to your project.
Why Choose JS Precision as Your Precision Injection Tooling Partner?
Gaining partnering with JS Precision as your OEM injection mold tooling service means that you will benefit from our 15+ years of precision manufacturing experience, ISO 9001:2015 quality system, and comprehensive cost optimization and control covering the whole cycle from the DFM assessment up to the massive injection molding.
Precision Equipment System
Makino Mirror EDM Machine: Mirror-finish machining, Ra≤0.05μm, which is good enough for parts with optical-grade appearance.
Mitsui Precision CNC Machine: Spindle running at 20,000 RPM with mold part machining accuracy of 0.002mm.
Zeiss Coordinate Measuring Machine (CMM): Capable of doing full 3D dimensional inspection work for molds and injection parts to ensure their dimensional features can be traced back easily.
Quotation Transparency and Complete Closed-Loop Service
Clear Custom Injection Mold Quote Procedure: Each quotation gives a detailed breakdown of the mold base procurement cost, moldcoresteel cost, CNC/EDM labor cost, and standard parts details to avoid any extra charges.
One-Stop Closed-Loop Manufacturing Service: Offering end-to-end integration from rapid injection mold tooling service (delivered of samples by 7-12 working days) through to large-capacity production molds which can handle millions of cycles.
Permanent Upgrade of Injection Molding Tooling Cost: Combining injection molding, surface coating, ultrasonic welding, and component assembly services to deliver minimum total cost per unit.
Protecting Customers' IP and Data: Mandatorily we follow the highest-class NDA agreements, customer drawings & data are encrypted and saved in different environments to protect our clients from IP breaches and the leaking of top-level R&D results.
Domande frequenti
Q1: What factors directly dictate the Injection Molding Tooling Cost for a custom project?
In short, mold geometry, material selection (tooling steel grade), cavity count, and dimensional tolerances have the biggest impact on tooling price.JS Precision works out design details that can be done with the tool, leading to saving the customers' money at initial stage development between 20-35%.
Q2: How fast can I receive a detailed Custom Injection Mold Quote from JS Precision?
Once a 3D CAD and 2D drawings are attached, your customized quotation would be available in 24 hrs. Engineers run a parallel Moldflow analysis & submit detailed quote transparently split into 12 cost categories.Upload your drawings right away for a quote.
Q3: When should I choose an aluminum mold over a steel mold for injection tooling?
In cases of 500-10,000 units production and when It helps to get to market quickly, an aluminium mould is the best option and will cost you 30%-50% less. For bulk quantities of pieces over 100,000 or materials with glass fibers like PA66+30% GF, you will need harden H13 steel molds.
Q4: How does JS Precision ensure dimensional accuracy for high-precision injection molds?
We use Makino mirror EDM machines, 5-axis CNC machines, and Zeiss CMMs. We analyze the composition of the incoming steel. We strictly follow the ISO 20457:2018 tolerance standards. T1 trial mold measurements cover all the dimensions, and critical dimensions are reliably kept within ±0.005mm.
Q5: Can an injection mold tooling DFM service really cut total manufacturing expenses?
Sure! DFM has an impact on mold costs reduction as high as 30%. We save money on molds by wall thickness (2.0mm±0.1mm), draft angle (1.5°-2.0°), and by undercutfree design to prevent additional mold change requests. JS Precision also gives you one DFM Report for free.
Q6: What is the lead time for a rapid injection mold tooling service?
The standard rapid mold injection service can get you T1 samples in about 7 to 15 business days. The combination of using standardized mold bases and fast CNC cutting helps to reduce the time so much that this service is a very viable short-batch production and EVT/DVT validation method.
Q7: What is the typical difference between prototype and production mold cost?
Prototype molds (Class 105) price range: $1,500 - 5,000 which involve a simple mold base and hand-fit inserts.Production molds (Class 101) cost $15,000-80,000+ as they utilize tool steel and hot runners for more accurate and efficient injections. After 100 000 production per unit cost becomes very low.
Q8: How does JS Precision protect my intellectual property when I submit drawing files for a quote?
JS Precision can sign an NDA before receiving drawings. All CAD files are stored on an encrypted independent server, accessible only to authorized team members, strictly adhering to international intellectual property standards to ensure absolute data security.
Summary
Injection molding tooling cost control is more about striking a good balance among mold life, steel level, shape, and unit price. By adopting a DFM approach, material selection in the right way, and developing rapidly the prototype through a modular system, the company manages to decrease initial costs and cut launch time while still preserving a tight tolerance of ±0.005 mm ISO 20457:2018.
Ready to assess the true cost of your injection molding project? Upload your 3D CAD model and 2D drawings now, and our senior engineers will provide a free DFM report and a transparent custom injection mold quote within 24 hours. Start your precise cost reduction process with a transparent quote.
Disclaimer
The contents of this page are for informational purposes only. For JS Precision Services, there are no representations or warranties, express or implied, as to the accuracy, completeness, or validity of the information. It is the buyer's responsibility to identify specific technical requirements and request a formal parts quotation. Please contact us for more information.
JS Precision Team
Custom manufacturing solutions. With over 15 years of experience serving more than 1,000 customers, we specialize in high-precision CNC machining, sheet metal fabrication, 3D printing, injection molding, and metal stamping. Having successfully delivered over 300,000 precision parts, we maintain a 99.2% on-time delivery rate across all custom projects.
Our facility is equipped with over 100 state-of-the-art 5-axis machining centers and is ISO 9001:2015 certified. We deliver fast, efficient, and high-quality manufacturing solutions to B2B clients across 150 countries. Whether you require low-volume prototyping or large-scale customization, we support your project with lead times as short as 24 hours. Choose JS Precision for unparalleled efficiency, quality, and professionalism.
 Italiano