 Français



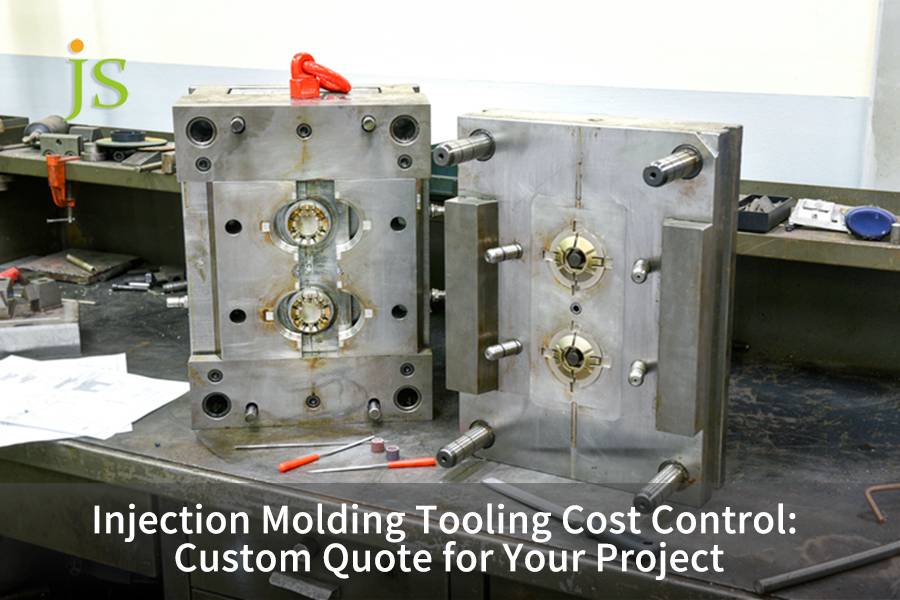

Le coût de l'outillage de moulage par injection est affecté par la qualité de l'acier, le nombre de cavités et l'optimisation de la conception pour la fabrication (DFM). Pour maintenir ses coûts à un niveau bas tout en maintenant les normes de qualité (tolérance conique de ± 0,005 mm), JS Precision ne réduit le coût initial que dans une proportion de 20 à 35 %.
Nous disposons d'un système de devis et de réponse rapide, capable de produire des estimations sur mesure en un jour ouvrable. Comprendre le modèle de répartition des coûts d'outillage de moulage par injection aide les ingénieurs à optimiser le coût total de possession (TCO).
Aperçu des coûts des outils de moulage par injection et référence rapide
|
Cours d'outillage |
Qualité du matériau |
Durée de vie de l'outil (prises de vue) |
Coût de l'outillage (USD) |
Volume cible |
Stratégie de réduction des coûts |
|---|---|---|---|---|---|
|
Moule prototype (classe 105) |
Al 7075 / NAK80 |
500 à 10 000 |
1 500 $ – 5 000 $ |
1 à 2 000 pièces |
Base de moule standard et canal froid, simplifiez le brouillon |
|
Outillage de pont (classe 104) |
P20 / Acier pré-trempé |
10 000 à 100 000 |
5 000 $ – 15 000 $ |
2 000 à 50 000 pièces |
Optimiser l'épaisseur de paroi DFM (± 10 %) pour réduire les heures d'EDM |
|
Moule de production (classe 101-102) |
Acier H13 / S136 / ESR |
1 000 000+ |
15 000 $ – 80 000 $+ |
50 000+ pièces |
Refroidissement conforme et canaux chauds, temps de cycle réduit de 35 % |
Points clés à retenir
- L'intervention de conception bloque les coûts :
80 % du coût des outils de moulage par injection est bloqué au niveau de la étape de conception pour la fabrication (DFM). Garder une épaisseur de paroi uniforme (par exemple 2,0 à 2,5 mm) peut réduire le temps d'usinage jusqu'à 25 %.
- Analyse comparative des matériaux et de la durée de vie :
Les moules en aluminium (Al 7075 T6) sont moins chers à fabriquer que les moules en acier (H13) au départ (~ 40 %), mais l'utilisation d'acier trempé peut entraîner une économie d'environ 60 % par pièce une fois amortie. 100 000 cycles.
- La géométrie a un impact sur les coûts :
Les structures en contre-dépouille et à cavité profonde dépendent fortement de la géométrie, chaque ensemble supplémentaire de curseurs mobiles ou de mécanismes d'éjection inclinés augmentera non seulement les coûts de fabrication du moule, mais également les coûts de maintenance future du moule.
Pourquoi faire confiance à la maîtrise des coûts du devis de projet de moulage par injection de JS Precision ?
Dans une large mesure, la contrôlabilité du coût de l'outillage de moulage par injection est déterminée par des évaluations techniques transparentes et des processus de fabrication standardisés. Grâce à l'expérience pratique de notre équipe travaillant sur des projets de boîtiers de refroidissement électroniques automobiles, les méthodes traditionnelles entraînent généralement un coût de réparation des moules supérieur à 40 % car aucune étape de conception pour la fabrication (DFM) n'est effectuée.
JS Precision, grâce à l'analyse des flux avant moulage et à 15 ans d'expérience dans le traitement des moules à injection OEM, réduit les coûts initiaux de développement des moules de 20 à 35 % (comme le montrent les statistiques des 150 projets de JS Precision en 2025).
Clause 8.1 de la norme ISO 9001:2015 : Une organisation doit produire et fournir des services dans des conditions contrôlées, y compris la disponibilité d'instructions de travail, l'utilisation d'équipements appropriés et la mise en œuvre d'activités de surveillance et de mesure.
Pour se conformer pleinement à la norme ISO 9001:2015, JS Precision prépare des instructions de travail à chaque étape du processus de devis de moules à injection personnalisés : audit préDFM - programmation FAO - usinage CNC - décharge EDM - moulage d'essai - inspection complète CMM - livraison par lots, ainsi que le modèle de coût de possession, il garantit que chaque centime dépensé par le client pour l'investissement dans le moule sera traçable, quantifiable et optimisable.
Une étude approfondie des données de 3 mois de tests de traçage de la ligne de production a montré que tant que l'indice de capacité du processus CPK restait supérieur à 1,33 (AIAG PPAP 4e éd. Baseline, Evok Poly 2026), la dérive dimensionnelle était maintenue à ± 0,005 mm et les coûts de reprise étaient évités en raison des écarts de tolérances.
Vous voulez des solutions transparentes d'optimisation des coûts des moules à injection ? Téléchargez le livre blanc sur le contrôle des coûts des outils de moulage par injection de JS Precision, qui comprend une liste de contrôle d'audit DFM et un modèle de calcul du TCO.
Comment les facteurs d'ingénierie clés déterminent-ils le coût des outils de moulage par injection ?
Le coût de l'outillage de moulage par injection dépend de la qualité de l'acier, du nombre de cavités, de la complexité de la conception et des niveaux de tolérance. L'utilisation d'acier dur nécessite plus de temps de machine, les moules multi-empreintes réduiront les coûts de fabrication, tandis que les cavités profondes et les contre-dépouilles entraîneront des coûts plus élevés.
Dureté de l'acier et temps d'usinage
- Usinage de l'acier trempé H13 :
H13 est très résistant, ayant une dureté HRC 48-52. En comparaison, l'acier pré-trempé P20 a un HRC 28-32. La différence de dureté entraîne une augmentation d'environ 40 % du temps de coupe lente CNC et d'ablation EDM, et par conséquent une augmentation des coûts d'usinage des bases de moule.
- Usinage de l'acier miroir NAK80 :
L'acier pré-durci NAK80 a une dureté HRC38-42 et aucun traitement thermique n'est requis. Le cycle d'usinage de cet acier se situe entre ceux du P20 et du H13 et il convient aux pièces de haut niveau de finition.
- Contrôle du temps de service d'outillage de moulage par injection OEM :
Grâce à l'optimisation des parcours d'outils et à l'utilisation du fraisage à grande vitesse (vitesse de broche 20 000 tr/min), JS Precision réduit le temps d'usinage CNC pour Moule en acier H13 25 % (basé sur les statistiques JS Precision de 150 projets en 2025).
Nombre de cavités et efficacité de production
- Moule à cavité unique : les moules prototypes à cavité unique impliquent un faible coût de configuration au départ, mais il faut plus de temps pour injecter dans le moule une seule pièce de produit.
- Moules multi-empreintes : Les structures multi-empreintes comme 1×4 et 1×8 augmentent les coûts de fabrication des moules jusqu'à 50 à 120 %, mais en même temps, elles réduisent le temps de moulage par injection par unité de plus de 60 %.
- Référence des données de l'industrie : Le rapport d'analyse du moulage par injection multi-cavité Hoorenwell 2026 souligne que sur les productions à grande échelle avec des moules multi-cavité, le coût de production d'une seule unité peut être réduit de 30 à 60 %.
Dans les devis réels, JS Precision recommande le nombre optimal d'empreintes en fonction de l'EAU du client et s'appuie sur plus de 100 centres d'usinage à 5 axes pour garantir la cohérence de la précision dans les moules multi-empreintes.
Complexité géométrique et pièces mobiles
- Structure de cavité profonde : pour les cavités profondes qui ont un rapport profondeur/largeur supérieur à 4:1, le temps de pas pour l'électroérosion est augmenté, ce qui entraîne une augmentation du coût de traitement de la pièce.
- Contre-dépouille : Chaque jeu supplémentaire de curseurs et de poussoirs hydrauliques à action latérale ajoute en moyenne 30 à 50 % de temps en plus à l'assemblage des composants du moule et aux processus de débogage.
- Structures à parois minces : produits à parois minces pour lesquels une épaisseur de paroi inférieure à 0,8 mm nécessite une pression d'injection plus élevée ainsi qu'un contrôle précis et constant de la température du moule. En outre, une meilleure nuance d'acier pour moules, S136, avec un HRC de 50 à 54, doit être utilisée.
Modèle d'estimation du coût total du moule
Coût total = C_mold + (C_part × V), où C_mold est le coût de développement du moule, C_part est le coût par unité d'injection et V est le volume de production total attendu. La formule indique clairement : Lorsque V est petit, C_mold doit être réduit en premier, lorsque V est grand, réduire C_part est plus économique que réduire C_mold. Pour le dire autrement, la quantité de production définit combien vous devez dépenser pour le moule.
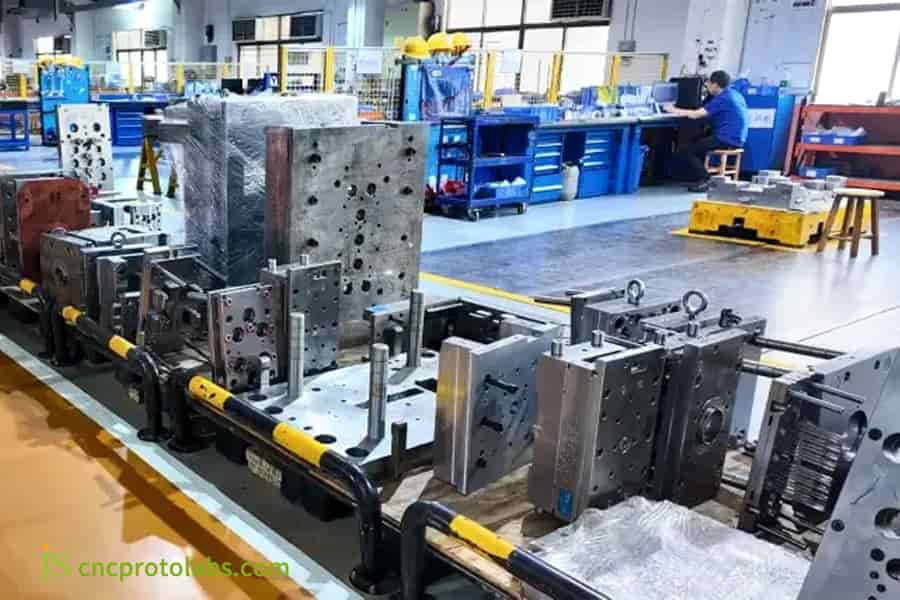
Figure 1 : Outils de moulage par injection dans un atelier pour analyse des coûts.
Comment les ingénieurs de précision peuvent-ils demander un devis transparent et personnalisé pour un moule à injection ?
Si vous souhaitez un devis de moule d'injection personnalisé transparent, vous devrez nous fournir des dessins CAO 3D, des dessins de tolérance 2D, la qualité de la résine et l'EAU. Avec des informations plus complètes, moins le taux d'écart de devis devrait être. Chez JS Precision, nous vous fournirons une ventilation détaillée dans les 24 heures.
Normes de préparation des documents
- Dessins solides 3D : Fournissez des fichiers au format STEP/X_T avecune liste de caractéristiques géométriques afin que l'équipe d'ingénierie puisse exécuter les simulations de remplissage Moldflow.
- Dessins GD&T 2D :des dessins techniques au format PDF spécifiant les tolérances clés telles que ±0,01 mm et les tolérances géométriques doivent être fournis.
- Correspondance de la résine et du retrait : Pour que les calculs de retrait soient effectués avec précision, il est nécessaire d'indiquer le type de matériau (par exemple DuPont Zytel PA66+30 % GF). La plage de retrait attendue serait comprise entre 0,5 % et 0,8 %.
- Exigences de capacité et décisions relatives aux canaux : pour vous aider à choisir un système à canaux chauds (qui est plus efficace, moins de déchets et des temps de cycle plus rapides), l'EAU (utilisation annuelle estimée) doit être une considération principale.
Processus d'évaluation JS Precision 24 heures
- Vérification DFM de la géométrie : nous pouvons effectuer l'injection du refroidissement du pack de moules et l'analyse du gauchissement par Moldex3D ou Moldflow pour nous.
- 12 Détail des coûts par article : Le coût comprend le support de moule, l'acier du noyau du moule, le traitement thermique, le traitement de surface (SPE A2 / VDI 24), les pièces standard, les heures de travail par électroérosion, les heures de travail par CNC, le moulage d'essai, les droits de douane pour le transport d'inspection CMM et le dépôt de garantie.
- Engagement ouvert pour le projet de moulage par injection : Nous ne jouons à aucun jeu de frais cachés, tous les frais suivent une étape de traitement.
- Devis par solutions alternatives pour la même pièce : Pour la même pièce, nous avons des devis parallèles pour les moules en aluminium et les moules en acier que les clients peuvent décider avec le TCO.
Prêt à calculer les coûts de votre projet de moulage par injection ? Téléchargez vos dessins pour recevoir un devis détaillé en 12 éléments de la part des ingénieurs de JS Precision, rendant chaque investissement dans un moule clairement visible.
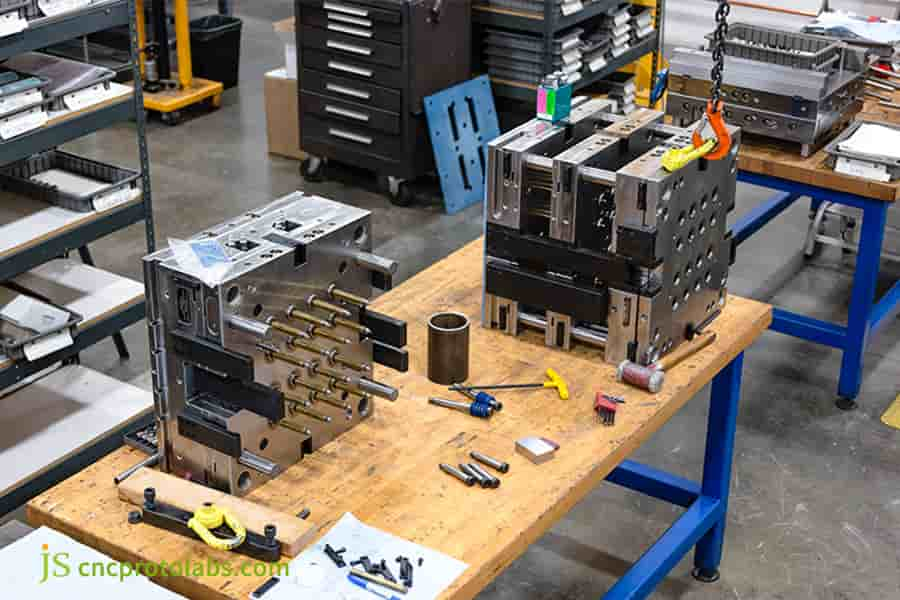
Figure 2 : Ingénieur examinant les plans de moules pour obtenir un devis précis.
Quel est le compromis économique entre le coût des moules en aluminium et en acier ?
La principale différence entre le le coût des moules en aluminium et en acier est la suivante : le moule pour l'aluminium est 30 à 50 % bon marché à fabriquer au début, alors que le délai de livraison est bien inférieur. Cependant, le principal avantage des moules en acier est leur longue durée de vie et leur coût unitaire diminue lors de la production en grande quantité.
Comparaison des paramètres physiques des moules en aluminium et en acier
|
Paramètre physique |
Al 7075-T651 |
P20 (Pré-durci) |
H13 (durci) |
S136 (acier miroir) |
|---|---|---|---|---|
|
Dureté |
HB 150 (≈HRC 15-20) |
HRC 28-32 |
HRC 48-52 |
HRC 50-54 |
|
Conductivité thermique (W/m·K) |
130-180 |
29 |
24.3 |
25 |
|
Durée de vie typique de l'outil (prises de vue) |
500 à 10 000 |
100 000 à 500 000 |
1 000 000+ |
1 000 000+ |
|
Coût relatif des matériaux |
0,6–0,8× |
1,0 × |
1,5 à 2,0 × |
2,0 à 2,5 × |
|
Facteur de temps d'usinage |
1,0 × (référence) |
1,5 × |
2,0 × |
2,0 × |
|
Réduction du temps de refroidissement |
20 à 50 % plus rapide |
Référence |
Référence |
Référence |
Les données proviennent de : Résistance à la traction à température ambiante de l'acier trempé H13 1 200-1 590 MPa, dureté trempée et revenue HRC 48-52, conductivité thermique 17,6-26,8 W/m·K (Xometry 2023).
Conduction thermique et cycle de moulage par injection
- Haute conductivité thermique de l'aluminium : Avec une plage de conductivité thermique de 930 à 937 W/m·K, la conductivité thermique de l'aluminium n'est que d'environ la moitié à deux tiers de celle du cuivre (385 W/m·K).
- Temps de fabrication raccourci : Les excellentes propriétés de transfert thermique de l'aluminium permettent à la pièce de refroidir rapidement, réduisant ainsi le temps du processus de moulage par injection de 20 à 30 %.
- Service d'outillage de moulage par injection rapide de JS Precision :Les moules en aluminium utilisés comme moules principaux avec des bases de moule standard peuvent être traités dans un délai de 7 à 12 jours ouvrables. C'est une très bonne solution économique pour une production en série courte ou un délai d'exécution rapide (production d'essai).
Limites de durabilité et d'applicabilité des matériaux
- Limites d'utilisation des moules en aluminium : Par exemple, une recommandation générale est que les moules en aluminium ne doivent être utilisés que dans des volumes de production compris entre environ 500 à 10 000 pièces et uniquement pour les applications de résine non renforcée par des fibres.
- Situations indispensables pour les moules en acier : Les plastiques techniques renforcés de fibres (comme le PA66 + 30 % de GF) qui provoquent une usure par abrasion ne peuvent être traités avec succès qu'en utilisant des moules en acier trempé H13 pendant la durée la plus longue possible - sans aucune modification des dimensions jusqu'à 1 000 000 de courses.
- Logique de décision de sélection des matériaux :
- Choisissez des moules en aluminium Al 7075 si EAU < 10 000 unités et que le composant ne contient pas de fibre de verre.
- Choisissez des moules en acier trempé H13 si EAU > 50 000 unités ou si le composant contient de la fibre de verre.
- Choisissez l'acier pré-trempé P20 entre 10 000 < EAU < 50 000 unités pour obtenir un équilibre décent entre coût et longévité.
Vous ne savez pas si vous devez choisir des moules en aluminium ou en acier pour votre projet ? Contactez l'équipe d'ingénierie de JS Precision pour obtenir un rapport personnalisé de calcul du seuil de coût de l'aluminium/de l'acier afin d'orienter votre décision de sélection de matériaux avec des données.
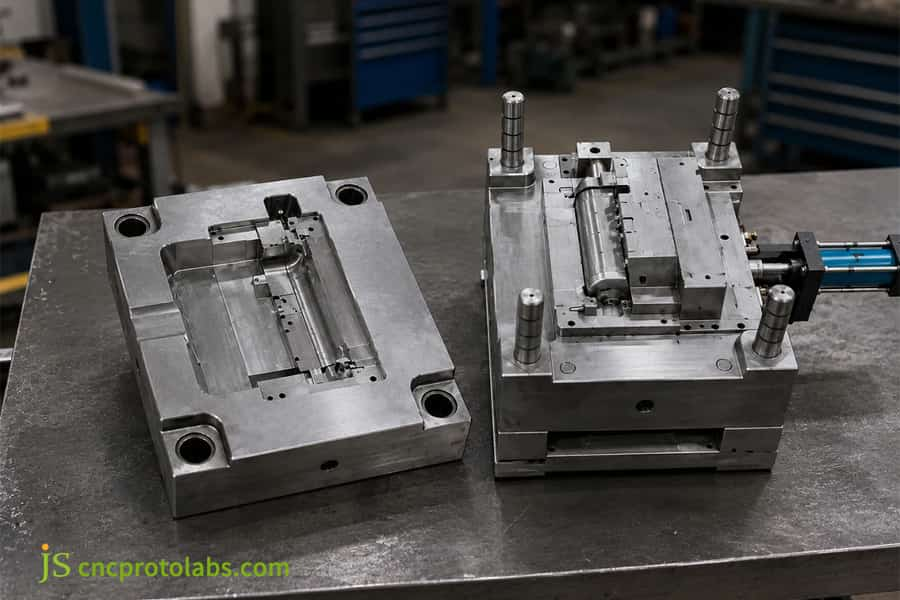
Figure 3 : Comparaison côte à côte des moules en aluminium et en acier.
Quelle est la différence entre le coût du prototype et celui du moule de production dans la fabrication B2B ?
Les principales différences entre le le coût du prototype par rapport au coût du moule de production : les bases de moule standard et les inserts à commande manuelle sont utilisés par les moules prototypes pour obtenir de faibles coûts initiaux, tandis que la dépendance des moules de production sur une éjection et une Les systèmes multi-cavités sont la raison pour laquelle les coûts unitaires sont si faibles.
Comparaison des qualités de moules de classe SPI
|
Spécifications |
Prototype de classe 105 |
Pont de classe 104 |
Production des classes 101-102 |
|---|---|---|---|
|
Base du moule |
Norme universelle |
Semi-standardisé |
Entièrement personnalisé |
|
Acier de base |
Al 7075 / NAK80 |
P20 |
H13 / S136 / ESR |
|
Nombre de cavités |
Célibataire |
Simple à 1×2 |
1×4 à 1×16+ |
|
Système d'éjection |
Insertion manuelle / En vrac |
Semi-automatique |
Entièrement automatique + canaux chauds |
|
Durée de cycle (sec) |
40 à 60 |
25-35 |
12-20 |
|
Durée de vie de l'outil (prises de vue) |
500 à 10 000 |
10 000 à 100 000 |
1 000 000+ |
|
Coût de développement (USD) |
1 500 $ à 5 000 $ |
5 000 $ à 15 000 $ |
15 000 $ à plus de 80 000 $ |
Les les données proviennent des données statistiques internes de JS Precision pour 2024-2025.
Seuil de décision du TCO
- EAU < 5 000 unités : Les moules de classe prototype de classe 105 sont capables de fournir de faibles coûts globaux même avec des temps de cycle d'injection d'une seule pièce prolongés de 40 à 60 secondes, ce qui entraîne une réduction des coûts de développement de moules.
- EAU 5 000 à 50 000 unités : L'outillage de pont (classe 104) offre la meilleure solution. Les moules en acier à outils P20 conviennent à plus de 100 000 cycles de production et le coût unitaire global grâce à l'amortissement est gérable.
- EAU > 50 000 unités : Le moule de production de masse de classe 101 est le type de moule le plus abordable. Grâce à un faible coût de traitement par pièce,ce moule présente le coût total de possession (TCO) le plus bas. Les systèmes à canaux chauds multi-empreintes réduisent le temps de cycle à seulement 12 à 20 secondes.
- Service unique d'outillage de moulage par injection OEM : JS Precision permet le développement de moules, du prototype à la production de masse à grande échelle, afin que les clients puissent améliorer le niveau de qualité des moules sans changer de fournisseur.
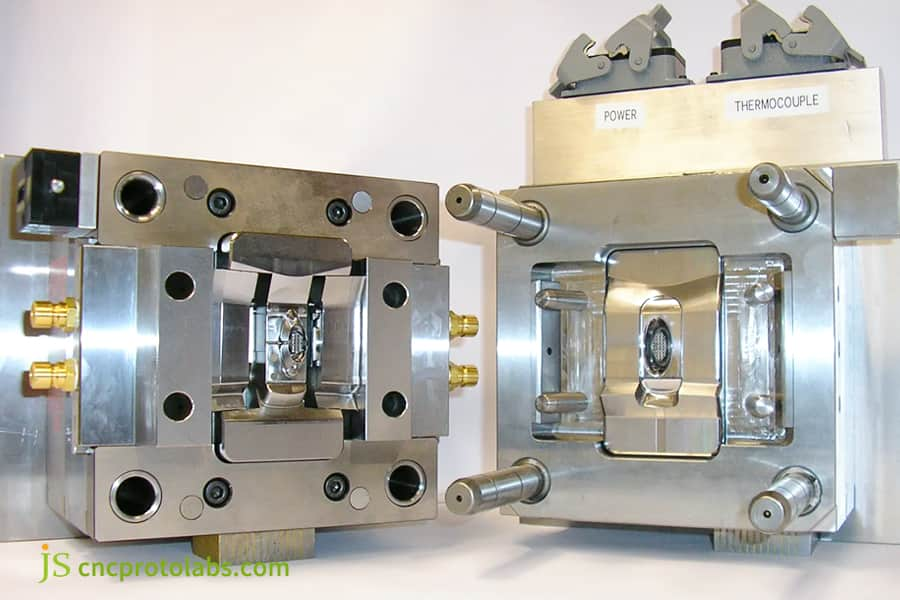
Figure 4 : Moule industriel divisé montrant les différences entre le prototype et la production.
Comment le service DFM d'outillage de moulage par injection réduit-il les dépenses de fabrication ?
Le service DFM professionnel d'outillage de moulage par injection élimine les parois épaisses et les dépouille déraisonnables en effectuant une simulation optique ainsi qu'une simulation dynamique des fluides de la forme géométrique de la pièce et cela avant de couper l'acier, économisant 30 % des coûts de l'outil de moulage par injection à un stade très précoce.
Optimisation de la conception de l'épaisseur des parois
- Contrôle uniforme de l'épaisseur de paroi : rendre les épaisseurs de paroi non uniformes identiques et uniformes permet d'éliminer les traces d'enfoncement et d'éviter la déformation par contrainte interne. En éliminant l'épaisseur de paroi non uniforme, les ingénieurs peuvent maintenir une épaisseur nominale constante de 2,0 mm ± 0,1 mm.
- Règles de conception des nervures : L'épaisseur des nervures ne doit pas dépasser 50 à 60 % de l'épaisseur de la paroi principale. Une nervure trop épaisse signifie souvent une surchauffe à la racine et provoque des marques de retrait. Il est conseillé de suivre la ligne directrice de 50 à 60 % lors du réglage de l'épaisseur des nervures.
- Les données 2025 de JS Precision proviennent de 150 projets : L'optimisation structurelle DFM (Design For Manufacture) de pré-production, une méthode utilisée par les clients de JS Precision, a permis de réduire en moyenne de 28 % leurs modifications post-moulage et leurs dépenses de réparation secondaire.
Simplification de l'angle de dépouille et de la contre-dépouille
- Normalisation de l'angle de dépouille des parois latérales : L'augmentation de l'angle de dépouille de la paroi extérieure de la pièce, de 0° à 1,5°-2,0°, empêche non seulement la pièce d'être endommagée lors du démoulage, mais élimine également la nécessité de recourir à des méthodes complexes de polissage miroir ou de réparation par EDM.
- Simplification de la conception de contre-dépouille : Lorsque vous modifiez la ligne de joint du moule, il est possible de convertir une contre-dépouille, c'est-à-dire une action latérale, en forme de pousse droite. Cette opération fait descendre le nombre requis d'éjecteurs et de curseurs.
- Spécification géométrique des produits ISO 10135:2007 : Cette norme de spécification internationale définit un ensemble de techniques pour enregistrer les tolérances géométriques sur les composants en plastique. Les rapports DFM de JS Precision sont entièrement conformes à cette norme.
Livrables DFM gratuits JS Precision
- Simulation de remplissage Moldflow : elle peut prévoir le front mobile de la fusion, les zones du flux de fusion bloquées par la cavitation et la propagation des lignes de soudage.
- Recommandation de compensation de retrait : il est suggéré qu'après avoir déterminé la taille correcte de la cavité en fonction de la qualité du matériau (par exemple PA66 + 30 % de GF, taux de retrait de 0,5 % à 0,8 %), une compensation appropriée soit ajoutée.
- Recommandation d'emplacement optimal des portes : En tenant compte des résultats de l'analyse de l'équilibre des flux, un emplacement et un nombre optimaux de portes seront recommandés.
- Évaluation de l'impact sur les coûts : Mesurer l'impact de chaque modification de la conception sur les les coûts de fabrication des moules et le temps de cycle permettra aux clients de comprendre pleinement l'aspect économique de la conception pour la fabrication. (DFM).
Vous souhaitez sécuriser les coûts pendant la phase de révision des dessins ? Téléchargez vos dessins CAO 3D et obtenez un rapport d'évaluation DFM gratuit de nos ingénieurs pour vérifier la fabricabilité de votre conception avec des données.
Comment JS Precision a-t-il permis d'économiser 35 % sur les coûts de moulage des composants de refroidissement automobile ?
Dans le cadre d'un projet d'un équipementier automobile de niveau 1 visant à concevoir un boîtier de refroidissement pour l'électronique de puissance d'un véhicule électrique (VE), JS Precision a réussi à réduire les coûts de traitement des moules de 35 % et à atteindre des tolérances de verrouillage de ±0,005 mm grâce à une optimisation DFM détaillée et à l'utilisation d'une conception de moule modulaire.
Défis des clients :
- Extrêmement complexe géométriquement : le boîtier de refroidissement est doté de dissipateurs thermiques à paroi mince en forme de croix avec une épaisseur de paroi de 1,2 mm et quatre contre-dépouilles latérales.
- Premier devis supérieur au budget : La conception originale impliquaitun système d'extraction de noyau à 6 cylindres, le devis initial pour le travail de moulage par injection dépassant de 40 % le budget.
- Défauts possibles du produit et de la qualité de l'assemblage : Le remplissage incomplet des cavités et la déformation sont des problèmes potentiels qui pourraient empêcher le respect des exigences d'assemblage des composants électroniques de puissance des véhicules électriques.
Solution de précision JS :
ISO 20457:2018 précise : Ce document définit les tolérances de fabrication possibles pour les pièces moulées en plastique, relatives aux tolérances et aux critères d'acceptation pour les pièces moulées par injection et non poreuses en thermoplastiques.
Sur la base de notre expérience pratique dans le projet JSP-EV-202508, l'équipe a strictement adhéré à cette norme internationale :
- Modification structurelle du DFM : Deux contre-dépouilles non critiques ont été converties en blocs de traction de ligne de joint pour le démoulage, l'exigence de quatre ensembles de mécanismes d'extraction de noyau de vérin hydraulique a été supprimée.
- Révision du système de refroidissement : le système de refroidissement d'origine a été remplacé par un système conforme en métal imprimé en 3D, la répartition de la température du moule a été uniformément améliorée de 40 %.
- Matériau du noyau du moule et finition de surface : Le noyau du moule en acier pré-durci NAK80 est recouvert d'un nano-revêtement, ce qui donne une dureté de surface supérieure à HV 900 et améliore la résistance à l'usure jusqu'à 50 %.
Leçons tirées des échecs :
Lors du moulage de l'essai T0, un refroidissement inégal entraîne une déformation de la planéité de la coque du produit de 0,08 mm (spécification : ≤0,02 mm). L'équipe a modifié la température du système de refroidissement conforme (du refroidissement gratuit dans des zones de 20 ℃ au chauffage contrôlé à 45 ℃) et a repensé la courbe de pression de maintien (pression de maintien de 85 MPa, temps de maintien de 4,5 secondes) pour supprimer la déformation. Sur la base du rapport de contrôle qualité interne du projet JSP-EV-202508 de JS Precision, la valeur CPK de la dimension critique a été finalement améliorée à 1,67.
Résultats finaux
- Coût de fabrication des moules : Réduction de 28 000 à 18 200 (une réduction de 35 %).
- Durée du cycle d'injection : réduction de 32 secondes à 21 secondes, ce qui entraîne également une réduction du coût de la main-d'œuvre par unité de 34 %.
- Précision dimensionnelle : Aucun défaut lors des 20 000 premières livraisons, et les tolérances dimensionnelles critiques ont été maintenues de manière constante à ±0,005 mm.
- Performances de livraison : Les premières livraisons se sont terminées 5 jours plus tôt que prévu et il n'y a eu aucun problème avec la chaîne de production de véhicules électriques du client.
Face à des pièces difficiles à parois fines et à des budgets serrés ? Contactez notre équipe d'ingénierie pour demander une évaluation de faisabilité gratuite pour des projets de logements climatisés et obtenir une solution de réduction des coûts adaptée à votre projet.
Pourquoi choisir JS Precision comme partenaire en matière d'outillage d'injection de précision ?
Gaining partnering with JS Precision as your OEM injection mold tooling service means that you will benefit from our 15+ years of precision manufacturing experience, ISO 9001:2015 quality system, and comprehensive cost optimization and control covering the whole cycle from the DFM assessment up to the massive injection molding.
Precision Equipment System
- Makino Mirror EDM Machine: Mirror-finish machining, Ra≤0.05μm, which is good enough for parts with optical-grade appearance.
- Mitsui Precision CNC Machine: Spindle running at 20,000 RPM with mold part machining accuracy of 0.002mm.
- Zeiss Coordinate Measuring Machine (CMM): Capable of doing full 3D dimensional inspection work for molds and injection parts to ensure their dimensional features can be traced back easily.
Quotation Transparency and Complete Closed-Loop Service
- Clear Custom Injection Mold Quote Procedure: Each quotation gives a detailed breakdown of the mold base procurement cost, moldcoresteel cost, CNC/EDM labor cost, and standard parts details to avoid any extra charges.
- One-Stop Closed-Loop Manufacturing Service: Offering end-to-end integration from rapid injection mold tooling service (delivered of samples by 7-12 working days) through to large-capacity production molds which can handle millions of cycles.
- Permanent Upgrade of Injection Molding Tooling Cost: Combining injection molding, surface coating, ultrasonic welding, and component assembly services to deliver minimum total cost per unit.
- Protecting Customers' IP and Data: Mandatorily we follow the highest-class NDA agreements, customer drawings & data are encrypted and saved in different environments to protect our clients from IP breaches and the leaking of top-level R&D results.
FAQs
Q1: What factors directly dictate the Injection Molding Tooling Cost for a custom project?
In short, mold geometry, material selection (tooling steel grade), cavity count, and dimensional tolerances have the biggest impact on tooling price.JS Precision works out design details that can be done with the tool, leading to saving the customers' money at initial stage development between 20-35%.
Q2: How fast can I receive a detailed Custom Injection Mold Quote from JS Precision?
Once a 3D CAD and 2D drawings are attached, your customized quotation would be available in 24 hrs. Engineers run a parallel Moldflow analysis & submit detailed quote transparently split into 12 cost categories.Upload your drawings right away for a quote.
Q3: When should I choose an aluminum mold over a steel mold for injection tooling?
In cases of 500-10,000 units production and when It helps to get to market quickly, an aluminium mould is the best option and will cost you 30%-50% less. For bulk quantities of pieces over 100,000 or materials with glass fibers like PA66+30% GF, you will need harden H13 steel molds.
Q4: How does JS Precision ensure dimensional accuracy for high-precision injection molds?
We use Makino mirror EDM machines, 5-axis CNC machines, and Zeiss CMMs. We analyze the composition of the incoming steel. We strictly follow the ISO 20457:2018 tolerance standards. T1 trial mold measurements cover all the dimensions, and critical dimensions are reliably kept within ±0.005mm.
Q5: Can an injection mold tooling DFM service really cut total manufacturing expenses?
Sure! DFM has an impact on mold costs reduction as high as 30%. We save money on molds by wall thickness (2.0mm±0.1mm), draft angle (1.5°-2.0°), and by undercutfree design to prevent additional mold change requests. JS Precision also gives you one DFM Report for free.
Q6: What is the lead time for a rapid injection mold tooling service?
The standard rapid mold injection service can get you T1 samples in about 7 to 15 business days. The combination of using standardized mold bases and fast CNC cutting helps to reduce the time so much that this service is a very viable short-batch production and EVT/DVT validation method.
Q7: What is the typical difference between prototype and production mold cost?
Prototype molds (Class 105) price range: $1,500 - 5,000 which involve a simple mold base and hand-fit inserts.Production molds (Class 101) cost $15,000-80,000+ as they utilize tool steel and hot runners for more accurate and efficient injections. After 100 000 production per unit cost becomes very low.
Q8: How does JS Precision protect my intellectual property when I submit drawing files for a quote?
JS Precision can sign an NDA before receiving drawings. All CAD files are stored on an encrypted independent server, accessible only to authorized team members, strictly adhering to international intellectual property standards to ensure absolute data security.
Summary
Injection molding tooling cost control is more about striking a good balance among mold life, steel level, shape, and unit price. By adopting a DFM approach, material selection in the right way, and developing rapidly the prototype through a modular system, the company manages to decrease initial costs and cut launch time while still preserving a tight tolerance of ±0.005 mm ISO 20457:2018.
Ready to assess the true cost of your injection molding project? Upload your 3D CAD model and 2D drawings now, and our senior engineers will provide a free DFM report and a transparent custom injection mold quote within 24 hours. Start your precise cost reduction process with a transparent quote.

Disclaimer
The contents of this page are for informational purposes only. For JS Precision Services, there are no representations or warranties, express or implied, as to the accuracy, completeness, or validity of the information. It is the buyer's responsibility to identify specific technical requirements and request a formal parts quotation. Please contact us for more information.
JS Precision Team
Custom manufacturing solutions. With over 15 years of experience serving more than 1,000 customers, we specialize in high-precision CNC machining, sheet metal fabrication, 3D printing, injection molding, and metal stamping. Having successfully delivered over 300,000 precision parts, we maintain a 99.2% on-time delivery rate across all custom projects.
Our facility is equipped with over 100 state-of-the-art 5-axis machining centers and is ISO 9001:2015 certified. We deliver fast, efficient, and high-quality manufacturing solutions to B2B clients across 150 countries. Whether you require low-volume prototyping or large-scale customization, we support your project with lead times as short as 24 hours. Choose JS Precision for unparalleled efficiency, quality, and professionalism.
To learn more or submit your RFQ, visit our website: www.cncprotolabs.com
Resource

