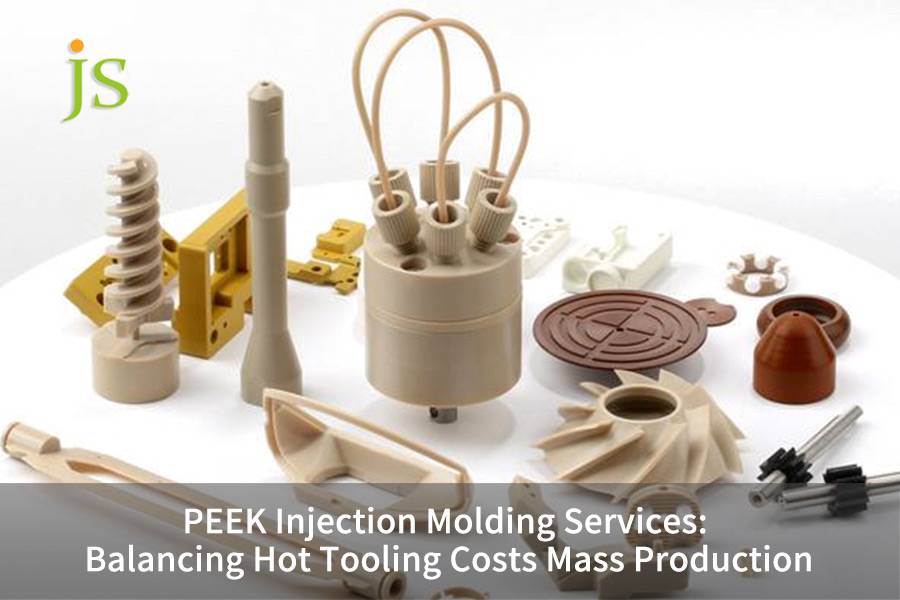
Servicios de moldeo por inyección de PEEK: equilibrio de los costos de herramientas en caliente Producción en masa
Escrito por
Precisión JS
Publicado
Jun 15 2026
moldeo por inyección
Síguenos
El
servicio de moldeo por inyección PEEK permite fabricar componentes semiconductores de precisión, dispositivos médicos y industriales de alto rendimiento mediante el uso de uno de los procesos más importantes. El uso de plásticos comunes se caracteriza por la falta de resistencia a la temperatura y resistencia mecánica en condiciones extremas, mientras que el moldeo por inyección de PEEK puede proporcionar una solución a estos puntos débiles.
Dado que la temperatura de fusión del material PEEK es > 343 ℃, la primera inversión para combinar moldes calientes y las altas barreras para la optimización de costos de herramientas de PEEK dificultan para la mayoría de los gerentes de compras e ingenieros de diseño equilibrar la inversión en activos fijos y el costo unitario. Este artículo supone que los lectores tienen conocimientos básicos sobre moldeo por inyección, por lo que no los analiza, sino que analiza la lógica detrás del control de costos en la producción en masa. Combina parámetros de ingeniería, selección de acero y datos de producción cuantitativos de JS Precision para proporcionar una guía eficaz para reducir gastos manteniendo tolerancias dimensionales de 0,02 mm.
Este artículo cubrirá los siguientes puntos clave:
1. Las diferencias en la estructura de costos y los modelos de precios entre las herramientas en caliente de PEEK y los moldes convencionales.
2. El camino de la ingeniería para lograr una producción en masa de PEEK de bajo coste mediante el diseño de canales y moldes de múltiples cavidades.
3. Soluciones de tratamiento térmico resistente al desgaste y extensión de la vida útil del molde de JS Precision para piezas PEEK de alto rendimiento.
4. Estudios de casos prácticos sobre evitar la degradación por sobrecalentamiento y la deformación por tensión localizada de materiales PEEK mediante DFM (Diseño para la Manufacturabilidad) personalizado.
Marco de parámetros de producción y costos del servicio de moldeo por inyección de PEEK
Dimensión de evaluación principal
Parámetros técnicos intensos y métricas de decisión
Estrategia de optimización de costos y eficiencia
Requisito de control de temperatura y calentamiento del molde
Mantenga la temperatura de la superficie del molde entre 160 °C y 200 °C con un controlador de temperatura del aceite o varillas calefactoras integradas.
Seleccione acero para moldes H13 o S136 con enfriamiento general (dureza 50-54 HRC) para evitar la fatiga térmica a altas temperaturas a largo plazo.
Amortización de alto costo del molde
El molde PEEK de una sola cavidad convencional cuesta entre un 35% y un 50% más que el plástico estándar moldes.
Aproveche el moldeado de PEEK de producción en masa para amortizar los costos de los activos fijos a través de guías de múltiples cavidades para pedidos de más de 5000 piezas.
Control de contracción y tolerancia
Contracción pura de PEEK: 1,0%-1,5%. Grado reforzado 30% GF: 0,2%-0,5%.
Diseñe una compensación asimétrica durante la fase DFM, controle el calor cortante del canal para ofrecer piezas de precisión consistentes de ±0,02 mm.
Conclusiones clave
La inversión en moldes calientes es una barrera difícil: generalmente, los moldes en frío no endurecidos no se pueden usar para fabricar piezas de PEEK; los moldes no solo deben soportar temperaturas de procesamiento de PEEK sino que también deben ser capaces de soportar entornos operativos a largo plazo de más de 160 ℃.
La cantidad determina la curva de costos: cuando el número de piezas es inferior a 3000, la optimización del costo de las herramientas de PEEK para la asignación de piezas individuales aumentará el precio unitario; el servicio de moldeo de PEEK de muy alto volumen de más de 10 000 piezas es el punto de inflexión económico.
La alta utilización de material equivale a ahorro de costos: El mejor método para reducir el precio final por unidad es utilizar compuertas sumergidas o un sistema de canal caliente preciso para minimizar el desperdicio del bebedero.
¿Por qué confiar en el servicio de moldeo por inyección PEEK de JS Precision? Experiencia en equilibrar los costos de moldes calentados
JS Precision ha invertido mucho en la industria del moldeo por inyección de plásticos de ingeniería especializados durante muchos años, con capacidades integrales de producción e I+D de la cadena de moldeo en caliente. No solo ayudamos a nuestros clientes con el control general de costos, sino que también garantizamos el rendimiento de las piezas a través de nuestra experiencia.
Brindamos servicios a diversos sectores manufactureros de alta gama, incluidos el médico, el automotriz y el de semiconductores. Hasta ahora hemos completado más de 200 proyectos de producción en masa de moldeo por inyección de PEEK. Estandarizamos todos los controles procesales.
Utilizando como ejemplo un proyecto de base aislante de PEEK semiconductor, hemos descubierto que un diseño de molde térmico inadecuado puede provocar pérdidas de rendimiento superiores al 30 %, mientras que con una optimización termodinámica temprana los rendimientos se pueden mantener en un nivel superior al 99 %.
Con más de 10 años de experiencia práctica en moldeo por inyección de plástico especializado, el equipo técnico de JS Precision es capaz de brindar soporte técnico desde las características de cristalización del material y estructura del molde hasta los procesos de producción en masa. Además, el control de procesos está alineado con IATF 16949, el estándar de la industria automotriz, y los parámetros principales son completamente rastreables.
Un sistema de cumplimiento maduro y experiencia de primera mano en proyectos son las principales garantías para la implementación estable de proyectos PEEK. Puede enviar requisitos de diseño preliminares para recibir una evaluación de viabilidad gratuita del servicio de moldeo por inyección PEEK de JS Precision, identificando los riesgos del proyecto y las instrucciones de optimización por adelantado.
¿Por qué el moldeado de PEEK a alta temperatura requiere ingeniería de herramientas en caliente?
moldeo PEEK a alta temperatura es un desafío que necesita un control de temperatura muy preciso del molde, así como una estructura de molde resistente al calor. Los moldes normales no logran crear un ambiente de temperatura estable que es necesario para la cristalización del material, lo cual es la causa directa del bajo rendimiento de la pieza.
Requisitos estrictos de la cinética de cristalización en la temperatura del molde:
PEEK tiene una temperatura de fusión de 343 ℃ y una temperatura de transición vítrea (Tg) de 140 ℃. Para el moldeado de PEEK a alta temperatura, si la temperatura del molde se mantiene por debajo de 140 ℃, el material se congelará muy rápidamente y formará una cáscara quebradiza con baja cristalinidad, por lo que la resistencia mecánica de la pieza caerá drásticamente incluso por encima del 30 %. Este es uno de los parámetros críticos que el moldeo por inyección de precisión debe controlarse estrictamente.
Realmente, el uso futuro provocará una postcontracción y deformación del material. La temperatura de la superficie del molde debe mantenerse constantemente en el rango de 160 ℃ a 200 ℃ para la cristalización uniforme del material y los estándares de propiedades mecánicas que se deben cumplir.
De hecho, es bastante similar a la necesidad de temperatura constante del horno cuando se hornean piezas en bruto de cerámica de alta precisión. La falta de temperatura da como resultado una densificación incompleta del polvo dentro del cuerpo verde y en última instancia, se reduce la resistencia compacta general de la pieza sinterizada.
Programación de diseño principal de la estructura del núcleo del molde en caliente:
La gruesa placa aislante resistente a altas temperaturas ayuda a bloquear la transmisión de calor a las placas de molde móviles y estacionarias del proceso de moldeo por inyección, reduciendo así la pérdida de calor y las fluctuaciones de temperatura. Este principio tiene un impacto significativo en la estabilidad de la producción del moldeo por inyección personalizado a lo largo del tiempo.
Para mantener el proceso de producción estable y seguro, se utilizan anillos de sellado de caucho fluorado resistentes al calor para evitar fugas de aceite a alta temperatura.
Con los dos termopares PT100 incorporados, es posible realizar un control de temperatura constante de circuito cerrado dentro de ±2 ℃, que está en línea con los requisitos de cristalización del material del servicio de moldeo por inyección de PEEK.
¿Cómo puede el moldeado PEEK de producción en masa optimizar su curva de amortización?
Una ventaja importante del moldeo de PEEK de producción en masa es que puede aprovechar las economías de escala que ayudan a recuperar la elevada inversión inicial en activos fijos de moldeo en caliente. Esto tiene el beneficio de que el coste unitario de fabricación puede acercarse gradualmente muy cerca del límite inferior teórico del precio del material.
Modelo Matemático de Amortización de Costos Unitarios
A menudo se utiliza una fórmula de cálculo simple estándar para llegar al costo unitario en un entorno de fabricación de empresa a empresa:
Costo de pieza = (Volumen de costo de herramientas) + Costo de material + Costo de procesamiento
Cuando se trata de la producción en masa de moldeo PEEK, el costo del molde se considera una inversión fija. A medida que crece el volumen de producción, el coste unitario del molde cae continuamente. Cuando el tamaño de un lote es superior a 10.000 unidades, la contribución del coste del molde al precio unitario es tan baja que laestructura de costes sólo consta de costes de material y procesamiento. Esta es la lógica principal detrás de la optimización de costos de los proyectos de producción en masa de moldeo por inyección médica.
Simplemente, una mayor cantidad de producción implica que el costo fijo del molde por unidad es menor, lo que es el resultado general de una mayor rentabilidad.
Comparación del retorno de la inversión entre moldes de una sola cavidad y de múltiples cavidades
1. Un molde de una sola cavidad tiene la ventaja de un menor coste de inversión inicial. Pero solo produce un producto por ciclo, por lo que la eficiencia de producción es baja y los costos de mano de obra y energía se vuelven altos. Por eso son adecuados sólo para la producción de muestras y de prueba en lotes pequeños.
2. Se estima que el coste inicial de un molde de cuatro cavidades es aproximadamente 1,8 veces el de un molde de una sola cavidad. Pero produce 4 productos por ciclo, por lo que aumenta el nivel de eficiencia de producción en más de 3 veces y, por lo tanto, reduce considerablemente el consumo unitario de energía y los costos laborales.
3. Un molde de cuatro cavidades tiene un retorno de la inversión general drásticamente mejor que el de un molde de una sola cavidad cuando el tamaño del lote es superior a 5000 piezas. Esto lo convierte en la mejor opción para la producción en masa de PEEK de bajo costo. La misma consecuencia en la toma de decisiones también se aplica a los escenarios de producción a gran escala de moldeo por inyección industrial.
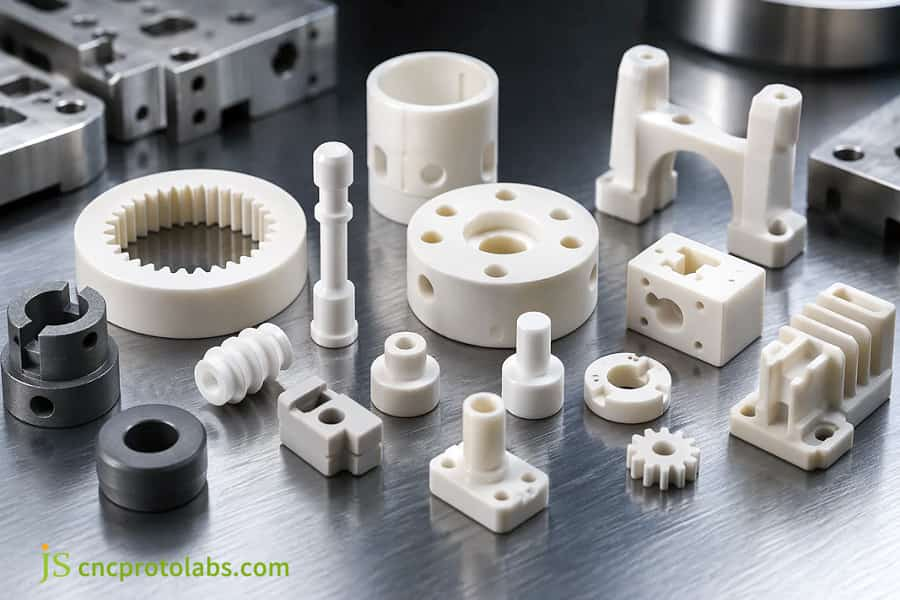
Figura 1: Componentes moldeados por inyección de PEEK blanco, incluidos engranajes, mostrados sobre una superficie metálica.
¿Qué especificaciones de acero para moldes garantizan una larga vida útil en un servicio de moldeo de alto volumen?
El moldeado de PEEK de gran volumen se basa en acero con excelente dureza al rojo y resistencia al desgaste para el moldeado. La elección del acero no solo afecta la vida útil de un molde, sino que también es la clave para una producción en masa estable a largo plazo.
Mecanismo de desgaste del molde de moldeo por inyección de PEEK
La viscosidad de la masa fundida de PEEK es muy alta y, debido a esto, la presión de inyección suele ser de 150-200 MPa. La mayoría de los materiales modificados están reforzados con un 30% de fibra de carbono o fibra de vidrio. Durante el servicio de moldeo de PEEK de alto volumen, los moldes de aluminio normales o los moldes de acero suave P20 serán corroídos por el metal fundido en solo unos cientos de ciclos de inyección, lo que provocará deformación de la puerta, rebabas y otros problemas que no son capaces de solucionar. apoyando la producción en masa a largo plazo. Este es un problema típico en la industria del moldeo por inyección de plástico cuando se procesan materiales altamente abrasivos.
Comparación del rendimiento del acero para moldes convencionales
Calidad de acero
Dureza después del enfriamiento (HRC)
Coeficiente de expansión térmica a 200°C (10⁻⁶/°C)
Vida útil esperada
Escenario de aplicación principal
H13
50-54
12.8
100.000-150.000 disparos
Producción en masa de componentes estructurales generales de PEEK.
S136
50-52
11.2
120.000-180.000 disparos
Componentes de PEEK de alto brillo y resistentes a la corrosión.
NAK80
40-45
12.5
60.000-100.000 disparos
Piezas PEEK de bajo desgaste y lotes pequeños a medianos.
P20
28-32
13.5
Menos de 10.000 disparos
Solo pruebas de prototipos, no apto para producción en masa.
Procesos de extensión de vida del molde
Se utiliza un proceso de tratamiento térmico al vacío para endurecer el acero a un nivel de 50-54 HRC, lo que mejorará la estabilidad de su estructura y la resistencia a la deformación incluso a altas temperaturas, y también ayudará a mantener la estabilidad de la producción en masa de moldeo por inyección de PEEK durante mucho tiempo.
El recubrimiento de nitruro de titanio en la superficie de la cavidad del molde reduce el coeficiente de fricción de la superficie y eso significa reduce el desgaste causado por la erosión de la fibra de vidrio. Este método aumentará considerablemente la vida útil de los moldes de moldeo por inyección de alta ingeniería.
La limpieza programada de los moldes y la nueva verificación dimensional de los moldes son imprescindibles. La reparación del menor desgaste, a tiempo, es la mejor manera de evitar que el daño se desarrolle y finalmente destruya la precisión de las piezas.
Seleccionar el acero para moldes adecuado puede prolongar directamente la vida útil del molde en más de un 30%. Puede descargar el documento técnico sobre selección de moldes de PEEK compilado por JS Precision para comprender completamente los escenarios aplicables y las diferencias de costos de los diferentes aceros.
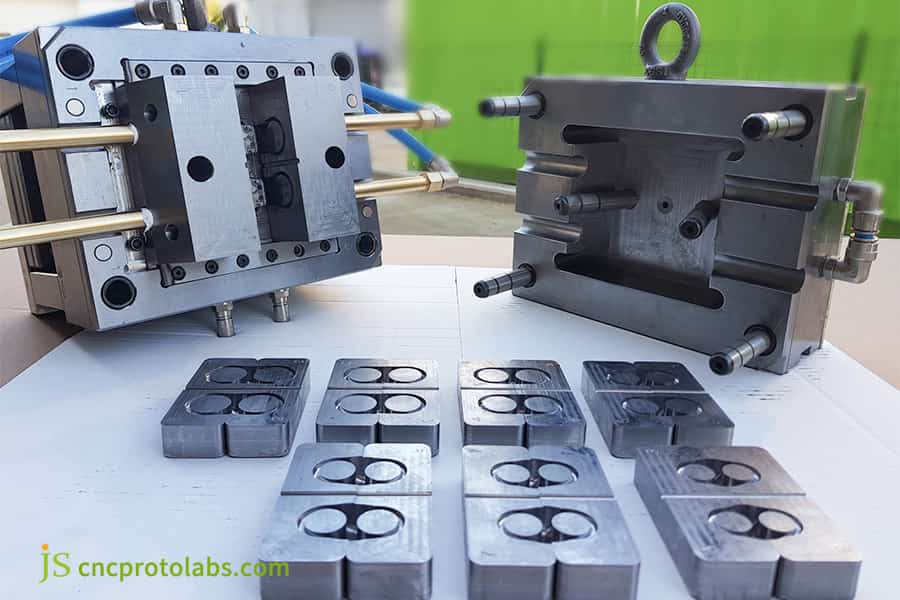
Figura 2: Moldes de acero de alta resistencia con múltiples cavidades mostrados con inserciones mecanizadas en una fábrica.
¿Cómo minimizar en la práctica el desperdicio de materia prima con la optimización del servicio de herramientas en caliente PEEK?
En la optimización del servicio de herramientas en caliente PEEK, el diseño de la puerta y el corredor determina directamente la utilización del material. Dado que las materias primas de PEEK son caras, la reducción de la chatarra reduce directamente los costos generales de producción.
Comparación de utilización de materiales de diferentes esquemas de activación
Tipo de puerta
Relación de peso de chatarra y pieza
Nivel de automatización
Tamaño de lote adecuado
Requisito de posprocesamiento
Puerta de bebedero estándar
30%-50%
Bajo
Prototipo de lote pequeño.
Se requiere recorte manual de la puerta.
Puerta submarina
10%-15%
Medio a alto
Producción en lotes pequeños a medianos.
Cizalla automática, sin procesamiento manual.
Válvula de canal caliente de compuerta
≤5%
Alto
Producción en lotes muy grandes.
Prácticamente sin corredor, sin posprocesamiento.
Puerta Pin Point
20%-25%
Medio
Partes de pared delgadas de pequeñas a medianas.
Se requiere acabado manual de la marca de la puerta.
Optimización del tamaño de entrada según el análisis de flujo del molde
En el corazón de la optimización del tamaño de la entrada se encuentra el método de mejorar el uso de materiales en el servicio de herramientas en caliente PEEK. El tamaño de la puerta debe estar perfectamente alineado con el comportamiento de flujo del PEEK fundido: una puerta demasiado pequeña provoca la degradación por sobrecalentamiento por corte, lo que provoca la aparición de rayas plateadas o puntos negros en la superficie de la pieza, una puerta demasiado grande hace que la pieza tenga un tiempo de solidificación más largo, aumentando así el tiempo de corte posterior al procesamiento.
JS Precision ha estado utilizando el análisis de flujo de moldes de SolidWorks Plastics para medir las dimensiones de la compuerta con precisión hasta el 50%-60% del espesor de la pared de la pieza, para favorecer por igual la calidad del moldeo y el uso del material. Esta es una de las principales técnicas para minimizar el desperdicio de materiales en el moldeo por inyección de alta precisión.
Conceptos principales del diseño de la puerta:
1. Apóyese en gran medida en el uso de compuertas de corte automáticas sumergidas, eliminando así la extracción manual de la compuerta, lo que conduce a menos pasos de posprocesamiento y costos de mano de obra, además de mejorar la productividad general del servicio de moldeo por inyección de PEEK.
2. Cuando la producción es para lotes ultragrandes de más de 10 000 piezas, implemente canales calientes con válvula de aguja que ayuden a reducir la proporción de material del bebedero a menos del 5 %, debido a que esto maximiza la utilización del material. Esta solución de diseño es la norma para lograr una alta utilización del material en moldeo por inyección especializado.
3. Mantenga la velocidad de corte del canal a un nivel que no cause degradación del material debido al sobrecalentamiento, ya que eso normalmente resulta en una reducción de las propiedades mecánicas.
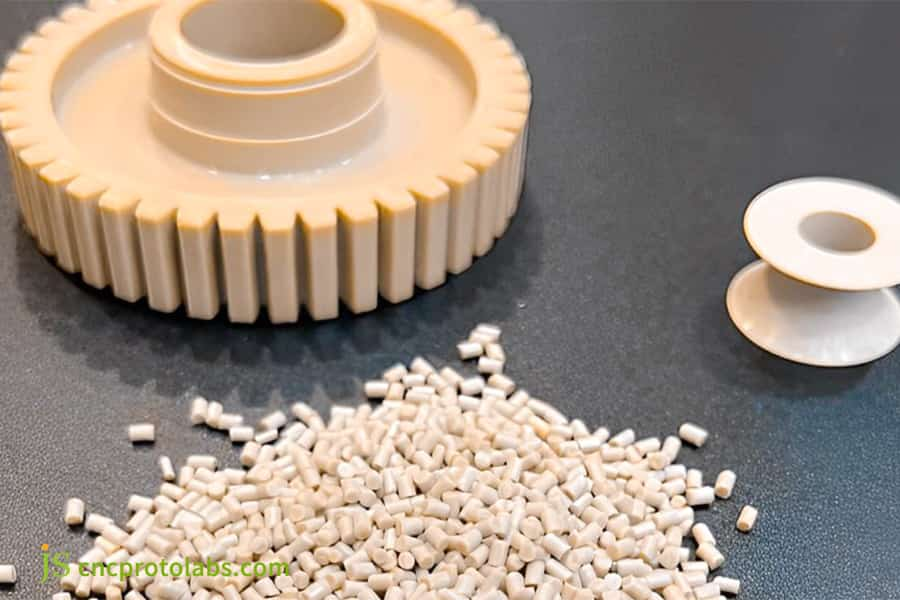
Figura 3: bolitas de polímero PEEK con un engranaje terminado, listo para el proceso de moldeo por inyección.
¿Cómo gestionar tolerancias dimensionales estrictas en operaciones de moldeo de PEEK a alta temperatura?
La contracción anisotrópica del material es una de las razones de las desviaciones dimensionales y la deformación de las piezas del material durante el moldeo PEEK de alta temperatura. Solo el control sistemático del proceso puede ayudar a producir piezas con un nivel de alta precisión.
Solución de compensación de contracción asimétrica
Durante el moldeo de PEEK a alta temperatura, estas dos direcciones de contracción, lateral y longitudinal, del material PEEK, muestran una gran diferencia. El PEEK puro se encoge entre un 1,0% y un 1,5%, mientras que agregar un 30% de fibra de vidrio lo reduce a entre un 0,2% y un 0,5%. La contracción desigual provoca acumulación de tensión localizada y deformación por deformación.
Los resultados de las pruebas exclusivas de JS Precision indican que, en condiciones de calentamiento de aceite a 180 ℃, regulando la velocidad de enfriamiento a 5 ℃/min-10 ℃/min, el rango permite el crecimiento uniforme de esferulitas dentro del material, debido a esto elimina completamente la tensión residual. Este método de control de temperatura es la pieza central del moldeo por inyección diseñado con un nivel muy alto de precisión.
En resumen, un enfriamiento uniforme permite que la estructura dentro del material se contraiga uniformemente, lo que conduce a la estabilidad de las dimensiones.
Inspección de precisión y control de procesos de circuito cerrado
En la etapa DFM, la compensación asimétrica de la aplicación de adhesivo está diseñada para diferentes áreas de la pieza para compensar de manera proactiva las desviaciones dimensionales causadas por la contracción del material.
Al adoptar un proceso de cambio de presión de mantenimiento de varias etapas, la presión de mantenimiento se controla al 60%-80% de la presión de inyección, lo que llena la masa fundida uniformemente y la comprime progresivamente.
Se verifica la tolerancia geométrica de los productos finales utilizando una máquina de medición de coordenadas Zeiss. Sólo aquellas piezas que cumplen el criterio de estabilidad dimensional de 0,02 mm se consideran resultados de alta precisión del moldeo por inyección de PEEK. La inspección minuciosa de todo el proceso es la base para una producción estable de piezas de alta precisión en moldeo por inyección de plástico personalizado.
El control de tolerancia de precisión requiere el doble apoyo del proceso y la inspección. You can contact our technical team for one-on-one tolerance solution consultation and customized control processes based on part requirements.
How JS Precision Executed Low Cost PEEK Mass Production For An Industrial Components Supplier?
To make low cost PEEK mass production, a multi-disciplinary strategy should be implemented that involves structural optimization, thermal mold upgrades, alongside process modifications among other things. JS Precision previously worked on a PEEK valve body project for a global civilian analytical instrument manufacturer that they optimized for cost and yield improvements.
Desafíos del cliente
The original valve body design of the customer featured non-uniform wall thickness ranging from a thickest part of 4.5mm to the thinnest of barely 1.2mm. At trial molding stage with the existing supplier, surface shrinkage, internal porosity and thread stress cracking were commonly noticed on the parts.
These issues contributed to a 22% skip-thread rate in the first batch of finished products. At the same time, the high amortization cost of an existing single-cavity mold was being seen as a major barrier in scaling up for the annual order of 15,000 units of low cost PEEK mass production which is a typical cost pitfall of medical grade injection molding projects.
JS Precision Solutions
1. Structural DFM Optimization: We suggested that the customer eliminate the thick-walled hollowing in certain areas by introducing a reinforced structure to provide a uniform wall thickness transition that will help in shrinkage reduction and stress concentration will also be minimized at the source.
2.Hot Mold System Upgrade: After thorough consideration and comparison, we chose not to stick to the usual electric heating rods, but rather replaced them with a dual-circuit, high-boiling-point oil temperature controller to provide the mold with constant temperature heating at 185℃ and the material would crystallize in a uniform way.
3. Injection Molding Process Debugging: To compact the melt in layers, eliminate internal porosity defects, and meet the stable requirements of mass production PEEK molding, we implemented a three-stage stepped pressure holding method with pressures of 160MPa, 120MPa, and 80MPa, respectively.
Lecciones aprendidas de los fracasos
During the first appearance of injection molding, the runner venting groove depth was originally 0.015mm. Because venting was insufficient, localized gas-burned black spots appeared at the front of the PEEK melt. After adding 0.008mm precision venting grooves to the ejector pins and parting line edges, we successfully resolved the venting obstruction issue. This type of detail optimization is key to improving yield in industrial grade injection molding.
Resultados finales
JS Precision's approach to solve the problem was to change the single-cavity mold into a four-cavity cold runner system with submarine gates, which led to a reduction of 42% in per part cost amortization as the initial fixed cost was divided among four parts instead of one. The first order of 15,000 units was delivered smoothly, and the overall yield rate increased to 99.4%.
The client's VP of Purchasing said, "JS Precision showed we handled specialist engineering plastics processing very skillfully, which eventually helped us in saving tens of thousands of dollars from the costs of material wastes."
Mature optimization solutions can simultaneously reduce costs and improve efficiency. You can send 3D drawings of your parts and your batch requirements to receive a customized low-cost PEEK mass production solution and detailed quotation from JS Precision.
What Machine Specifications Are Mandatory For Handling Modified PEEK Injection Molding Service?
PEEK injection molding service entail specific equipment requirements for injection molding machinery. Conventional machinery is incapable of enduring the high melt temperature and extremely abrasive nature of PEEK. Because of this, its forceful use would not only cause damage to the machinery but also lead to the production of defective parts.
Core Screw and Barrel Configuration Requirements
The hardware makeup of the screw and barrel is the major factor that determines the successful operation of PEEK injection molding service over a long period. The glass fiber and carbon fiber in modified PEEK create very strong frictional shear forces and at the same time, can cause ordinary steel to corrode at high temperatures. For this reason, the screw and barrel have to be made of hard alloy or bimetallic coatings to be able to resist long-term wear and corrosion. Having a dedicated hardware setup is a must if precision plastic injection molding of modified materials is to be achieved.
Temperature Control and Screw Parameter Standards
The machine must be fitted with a five-zone temperature-controlled electric heating coil capable of consistently heating a barrel to a working temperature of 380℃-420℃, which is fully sufficient to continually meet the melting production demands of high volume PEEK molding service.
The screw length-to-diameter ratio should be limited to between 18:1 and 22:1, while the compression ratio is to be 2.0:1 to 2.5:1. These parameter settings correspond to low-shear plasticization and help the polymer to avoid degradation due to long-chain breakage. This parameter setting is ideal for the injection molding process of most specialty engineering plastics.
To prevent the material from cooling and solidifying too early at the nozzle, which can cause the flow path to get clogged and thereby hinder the production process, the injection molding machine nozzle is furnished with a separate heating and temperature control unit.
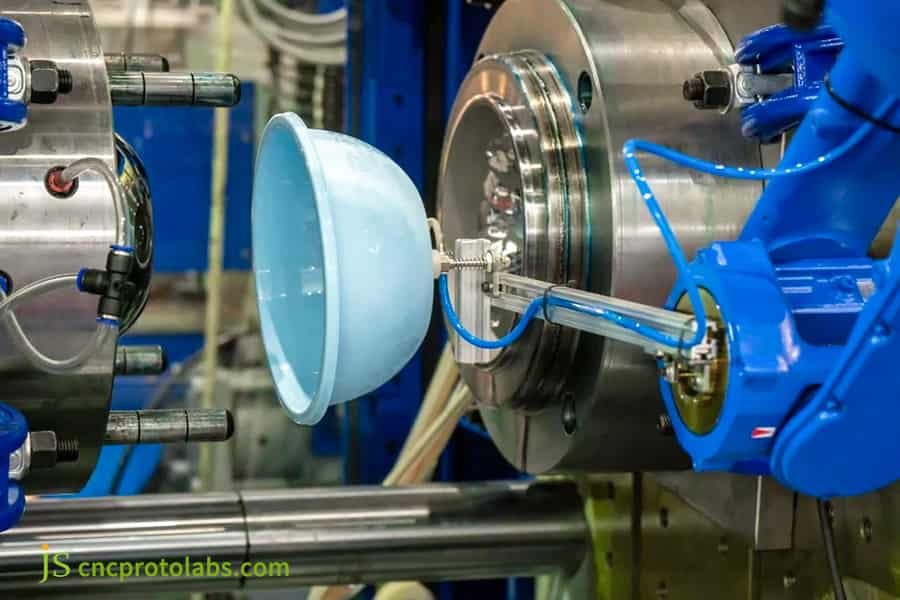
Figure 4: Large industrial injection molding machine with a robotic arm holding a blue plastic basin.
How Can Design For Manufacturability (DFM) Support Your PEEK Tooling Cost Optimization?
At the heart of the PEEK tooling cost optimization is the idea of not creating overly complicated structures during the product design phase. An early touch in DFM optimization will not only help in reducing the time of mold processing but also in the reduction of hidden production costs.
Drawbacks of Unsuited Design
If the structural design is inappropriate, then the effort and cost of PEEK tooling cost optimization will be Quite a bit higher. Due to PEEK extremely hard and rigid nature, the structural elements such as the deep cavities with micro-under-cuts and very narrow dead angles will require high-temperature sliders or hydraulic core-pulling mechanisms.
Mold processing costs will not only be increased but, hot mold also risks such as seal failure and thermal expansion jamming. Besides that, cost of maintenance and mold repair go even higher which means that such design errors should Sure be avoided in all injection molding projects.
Essential Rules for DFM Optimization
1. Try to give priority to external draft angles without compromising the assembly functionality. The draft angle for the internal holes should not be less than 1.5°, and for the external surfaces no less than 1°, both making the demolding structure easier.
2. Instead of having scattered mold inserts, merge them to have less insert joint gaps and because of this the risk of thermal expansion misalignment also goes down. As a result, the time spent on mold processing and assembly is reduced, the durability of the PEEK hot tooling service is enhanced and all these directly lead to the reduction of complex injection molding cost.
3. Make part wall thickness uniform to be able to avoid defects in molding and keep the costs of re-moldings due to repeated mold repairs at a minimum which result from very high differences in wall thicknesses.
Early DFM intervention can reduce overall mold costs by 25%. You can submit preliminary design drawings to receive free cost accounting and optimization suggestions, allowing you to plan your project cost control path in advance.
Why Partner With JS Precision For Your Precision PEEK Injection Molding Service Needs?
One of the main services of JS Precision is the PEEK injection molding service. The company has accumulated a lot of experience in engineering plastic injection molding of high-difficulty and precision machining. Equipped with an ISO 9001:2015 certified quality management system and fully closed-loop high-temperature hot mold manufacturing capabilities, we offer a one-stop, low-risk supply chain assurance from design improvement to the mass production of tens of thousands of parts to our customers.
End-to-End Production and Testing Capabilities
JS Precision has its independent high temperature oil temperature injection molding production floor, a highly skilled team of specialist plastic mold makers, and top-notch testing laboratories including Zeiss CMM. This guarantees the uniformity and mechanical performance of each batch of PEEK injection molding products. From raw material warehousing to finished product delivery, the entire process is controllable. This end-to-end management is the main guarantee for the consistent quality of high-end PEEK injection molding projects.
Transparent and Compliant Service Guarantee
The company strictly sticks to customers' intellectual property protection agreements allowing transparency tiered pricing based on material and labor costs, and also no hidden costs. This enables the clients to clearly comprehend the cost structure of the project and then confidently continue with the PEEK injection molding projects. Transparency in service is among the key standards of the professionals in the injection molding suppliers' industry.
Preguntas frecuentes
Q1: What is the minimum order quantity (MOQ) for JS Precision PEEK injection molding service?
As the barrel and hot mold need to be heated over 180℃, and there is always some material loss during the operation, JS Precision strongly suggests a minimum order of 500 pieces for standard PEEK part production. Or, the minimum spend should be $1500 for a single custom production project.
Q2: How much does a typical PEEK hot tooling service mold cost compared to traditional injection molds?
If you want to make molds for PEEK only, you will need very high-quality, heat-resistant steel, as well as heating systems embedded, and finishing to the mirror level for a long time. This can make the manufacturing cost about 35% to 50% more than the normal cold-work plastic molds.
Q3: Can regular injection molding machines safely process high-temperature PEEK molding materials?
PEEK cannot be safely processed with a regular injection molding machine. Standard heating coils are usually not able to constantly reach the maximum operating temperature of 380℃-420℃ and normal screws are very likely to get broken at the very high viscosity level, so they must be modified for high temperature and low shear application.
Q4: How do you protect my company's intellectual property and design details during inquiry?
JS Precision regards customer IP as a core asset and can sign a two-way confidentiality agreement before and after submitting drawings. Strict data isolation is implemented internally, and drawings are only open to specific project engineers and accounting centers.
Q5: What is the general lead time for a standard PEEK mass production project from tooling to delivery?
Typically, for such a project, it takes 3-5 working days to perform the mold flow analysis and to get the design for manufacturing details confirmed, 20-25 working days to produce the high-temperature hot mold, and 5-7 working days to carry out the mass production and delivery after T1 sample confirmation.
Q6: Can we mix regrind or recycled scrap into our high-volume PEEK molding service orders?
Even though pure PEEK is thermally stable, JS Precision suggests that you use 100% pure virgin material, mostly when dealing with core components of precision machinery or semiconductors. The addition of recycled material will be the cause of the secondary thermal degradation of the modified fibers, bringing about a decrease in the tensile strength of the parts.
Q7: How can I quickly estimate my single component price for PEEK injection molding?
The cost per unit is a combination of material weight, cycle processing cost, and amortization cost of the single-component mold. You just send the production quantity and 3D files to JS Precision, and a complete transparent and detailed formal quotation will be provided to you within 24 hours.
Q8: Why is post-molding annealing sometimes necessary for high-temperature PEEK components?
When making big solid or complicated parts out of PEEK on a very large scale, annealing with a program is going to be needed for eliminating the differences in the cooling rates of the surface and the interior. Heating in an oven at 200℃, holding at that temperature, followed by a slow cooling releases internal stress and fixes the highest crystallinity.
Resumen
The main thing in PEEK injection molding procurement is picking a manufacturer who knows how to handle such materials well (crystallization), who can design hot molds, and optimize DFM. If one just uses non-hardening cold molds or usual equipment that cannot get to the crystallization temperature of 160℃-200℃, one will face issues such as warping, shrinkage, and the waste of output that might be over 20%. JS Precision hardening hot molds professionals and the multi-cavity runner design allow the realization of rapid cost-effectiveness even when orders reach approximately 5000 pieces or more, That's why ensuring 0.02mm tolerances and at the same time achieving low-cost mass production.
Are you ready to obtain cost effective PEEK molding solutions for your industrial or precision manufacturing projects? You may drop your STEP or IGS format 3D drawings in our official inquiry mail or fill out a customized inquiry form. Within 24 hours the JS Precision engineering team will send you a formal quotation, including runner utilization calculations, cycle time estimates, and multi-tiered batch unit prices with a free DFM feasibility assessment report to give your project a fast start.
Descargo de responsabilidad
The contents of this page are for informational purposes only.JS Precision Services,there are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the JS Precision Network. It's the buyer's responsibility Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Brindamos soluciones de fabricación rápidas, eficientes y de alta calidad a clientes en más de 150 países alrededor del mundo. Ya sea que se trate de producción en pequeño volumen o personalización a gran escala, podemos satisfacer sus necesidades con la entrega más rápida en 24 horas. Choose JS Precision this means selection efficiency, quality and professionalism. To learn more, visit our website:www.cncprotolabs.com
Experto en creación rápida de prototipos y fabricación rápida
Nos especializamos en mecanizado CNC, impresión 3D, fundición de uretano, herramientas rápidas, moldeo por inyección, fundición de metales, chapa y extrusión.
 Español