 Français



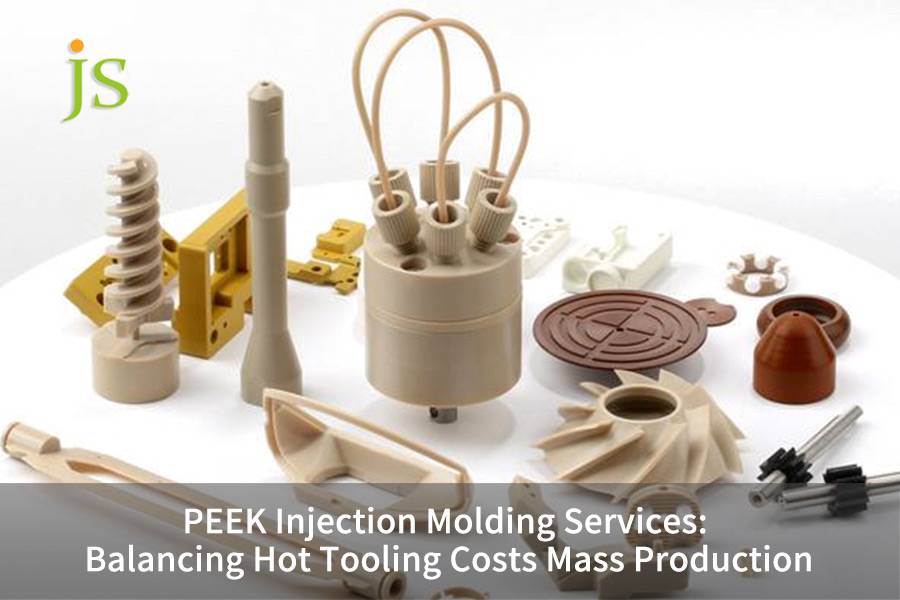

Le service de moulage par injection PEEK permet de fabriquer des composants industriels, médicaux et semi-conducteurs de précision de haute performance grâce à l'utilisation de l'un des processus les plus importants. L'utilisation de plastiques ordinaires se caractérise par un manque de résistance à la température et de résistance mécanique dans des conditions extrêmes, tandis que le moulage par injection PEEK peut apporter une solution à ces problèmes.
Étant donné que la température de fusion du matériau PEEK est > 343 °C, le premier investissement dans des moules chauds correspondants et les obstacles élevés à l'optimisation des coûts d'outillage PEEK font qu'il est difficile pour la plupart des responsables des achats et des ingénieurs de conception d'équilibrer l'investissement en immobilisations et le coût unitaire. Cet article suppose que les lecteurs possèdent des connaissances de base en matière de moulage par injection. Il n'en parle donc pas, mais décompose plutôt la logique qui sous-tend le contrôle des coûts dans la production de masse. Il combine les paramètres d'ingénierie, la sélection de l'acier et les données quantitatives de production de JS Precision pour fournir un guide efficace pour réduire les dépenses tout en maintenant des tolérances dimensionnelles de 0,02 mm.
Cet article abordera les points clés suivants :
1. Les différences de structure de coûts et les modèles de tarification entre l'outillage à chaud PEEK et les moules conventionnels.
2. La voie d'ingénierie pour parvenir à une production de masse de PEEK à faible coût grâce à la conception de canaux et à des moules multi-empreintes.
3. Solutions de prolongation de la durée de vie des moules et de traitement thermique résistant à l'usure de JS Precision pour les pièces PEEK hautes performances.
4. Études de cas pratiques pour éviter la dégradation par surchauffe et la déformation sous contrainte localisée des matériaux PEEK grâce à un DFM (Design for Manufacturability) personnalisé.
Cadre des paramètres de production et des coûts du service de moulage par injection PEEK
|
Dimension d'évaluation de base
|
Paramètres techniques et mesures de décision hardcore
|
Stratégie d'optimisation des coûts et de l'efficacité
|
|
Exigence de chauffage et de contrôle de la température des moules
|
Maintenez la température de surface du moule entre 160°C et 200°C avec un contrôleur de température d'huile ou des tiges chauffantes intégrées.
|
Sélectionnez l'acier pour moules H13 ou S136 avec trempe globale (dureté 50-54 HRC) pour éviter la fatigue thermique à haute température à long terme.
|
|
Amortissement élevé des coûts de moulage
|
Le moule PEEK conventionnel à cavité unique coûte 35 à 50 % de plus que moules en plastique standard.
|
Tirez parti du moulage PEEK de production en série pour amortir les coûts des immobilisations via des glissières multi-empreintes pour les commandes de plus de 5 000 pièces.
|
|
Contrôle du retrait et de la tolérance
|
Rétrécissement du PEEK pur : 1,0 % à 1,5 %. Qualité renforcée 30 % GF : 0,2 %-0,5 %.
|
Concevez une compensation asymétrique pendant la phase DFM, contrôlez la chaleur de cisaillement des canaux pour fournir des pièces de précision constantes de ±0,02 mm.
|
Points clés à retenir
- L'investissement dans les moules à chaud est une barrière difficile : Généralement, les moules à froid non durcis ne peuvent pas être utilisés pour fabriquer des pièces en PEEK. Les moules doivent non seulement supporter les températures de traitement du PEEK, mais également être capables de résister à des environnements de fonctionnement à long terme supérieurs à 160 °C.
- La quantité détermine la courbe des coûts : Lorsque le nombre de pièces est inférieur à 3 000, l'optimisation des coûts d'outillage PEEK pour l'allocation des pièces individuelles augmentera le prix unitaire, le service de moulage PEEK à très haut volume de plus de 10 000 pièces constitue le tournant économique.
- Une utilisation élevée des matériaux équivaut à des économies de coûts : La meilleure méthode pour réduire le prix final par unité est d'utiliser des portes immergées ou un système de canaux chauds précis pour minimiser les déchets de carottes.
Pourquoi faire confiance au service de moulage par injection PEEK de JS Precision ? Expérience dans l'équilibrage des coûts des moules chauffés
JS Precision investit massivement dans le secteur du moulage par injection de plastiques techniques spécialisés depuis de nombreuses années, avec des capacités complètes de R&D et de production sur la chaîne de moulage à chaud. Nous aidons non seulement nos clients à contrôler globalement les coûts, mais garantissons également la performance des pièces grâce à notre expertise.
Nous fournissons des services à divers secteurs manufacturiers haut de gamme, notamment le médical, l'automobile et les semi-conducteurs. Grâce à cela, nous avons réalisé jusqu'à présent plus de 200 projets de production de masse de moulage par injection PEEK. Nous standardisons tous les contrôles procéduraux.
En utilisant comme exemple un projet de base isolante PEEK semi-conductrice, nous avons découvert qu'une conception de moule thermique inadaptée peut entraîner des pertes de rendement supérieures à 30 %, alors qu'avec une optimisation thermodynamique précoce, les rendements peuvent être maintenus à un niveau supérieur à 99 %.
Avec plus de 10 ans d'expérience pratique dans le moulage par injection de plastiques spéciaux, l'équipe technique de JS Precision est capable de fournir une assistance technique depuis les caractéristiques de cristallisation des matériaux et la structure du moule jusqu'aux processus de production de masse. En outre, le contrôle des processus est aligné sur IATF 16949, la norme de l'industrie automobile, et les paramètres de base sont entièrement traçables.
Un système de conformité mature et une expérience directe du projet sont les principales garanties d'une mise en œuvre stable des projets PEEK. Vous pouvez soumettre des exigences de conception préliminaires pour recevoir une évaluation gratuite de faisabilité du service de moulage par injection PEEK de JS Precision, identifiant à l'avance les risques du projet et les orientations d'optimisation.
Pourquoi le moulage PEEK à haute température nécessite une ingénierie d'outillage à chaud ?
Le moulage PEEK à haute température est un défi qui nécessite un contrôle très précis de la température du moule ainsi qu'une structure de moule résistante à la chaleur. Les moules normaux ne parviennent pas à créer un environnement de température stable nécessaire à la cristallisation du matériau, ce qui est la cause directe des mauvaises performances des pièces.
Exigences strictes en matière de cinétique de cristallisation sur la température du moule :
Le PEEK a une température de fusion de 343 ℃ et une température de transition vitreuse (Tg) de 140 ℃. Pour le moulage PEEK à haute température, si la température du moule est maintenue en dessous de 140 ℃, le matériau gèlera très rapidement et formera une coque fragile avec une faible cristallinité, de sorte que la résistance mécanique de la pièce chutera considérablement, même au-dessus de 30 %. Il s'agit de l'un des paramètres critiques que le moulage par injection de précision doit être étroitement contrôlé.
En réalité, une utilisation future entraînera un retrait et une déformation du matériau. La température de surface du moule doit être constamment maintenue entre 160 ℃ et 200 ℃ pour que la cristallisation uniforme du matériau et les normes de propriétés mécaniques soient respectées.
En fait, cela est assez similaire à la nécessité d'une température constante dans le four lors de la cuisson d'ébauches en céramique de haute précision. Le manque de température entraîne une densification incomplète de la poudre à l'intérieur du corps vert et en fin de compte, la résistance compacte globale de la pièce frittée est réduite.
Programmation de conception majeure de la structure du noyau du moule chaud :
- La plaque isolante épaisse et résistante aux températures élevées aide à bloquer la transmission de la chaleur vers les plaques de moule mobiles et fixes du processus de moulage par injection, réduisant ainsi les pertes de chaleur et les fluctuations de température. Ce principe a un impact significatif sur la stabilité de la production du moulage par injection personnalisé au fil du temps.
- Pour maintenir la stabilité et la sécurité du processus de production, des bagues d'étanchéité en caoutchouc fluoré résistant à la chaleur sont utilisées pour empêcher les fuites d'huile à haute température.
- Grâce aux deux thermocouples PT100 intégrés, il devient possible d'effectuerun contrôle de température constante en boucle fermée à ±2 °C, ce qui est conforme aux exigences de cristallisation des matériaux du service de moulage par injection PEEK.
Comment le moulage PEEK en production de masse peut-il optimiser votre courbe d'amortissement ?
Un avantage significatif du moulage PEEK de production en série est qu'il peut tirer parti des économies d'échelle qui aident à récupérer l'investissement initial élevé dans les immobilisations du moule à chaud. Cela présente l'avantage que le coût de fabrication unitaire peut progressivement se rapprocher très près de la limite inférieure théorique du prix du matériau.
Modèle mathématique d'amortissement du coût unitaire
Une formule de calcul simple et standard est souvent utilisée pour obtenir le coût unitaire dans un contexte de fabrication interentreprises :
Coût de la pièce = (Volume du coût de l'outillage) + Coût du matériau + Coût de traitement
Lorsqu'il s'agit de moulage PEEK de production en série, le coût du moule est considéré comme un investissement fixe. À mesure que le volume de production augmente, le coût unitaire du moule diminue continuellement. Lorsqu'un lot compte plus de 10 000 unités, la contribution du coût du moule au prix unitaire est si faible que la structure des coûts se compose uniquement des coûts de matériaux et de traitement. C'est la logique principale derrière l'optimisation des coûts des projets de moulage par injection médicale de production de masse.
Simplement, une quantité de production plus élevée implique que le coût fixe du moule par unité est inférieur, ce qui est le résultat global d'une rentabilité plus élevée.
Comparaison du retour sur investissement entre les moules à une seule et plusieurs cavités
1. Un moule mono-empreinte présente l’avantage d’un coût d’investissement au départ moindre. Mais comme on ne fabrique qu'un seul produit par cycle, l'efficacité de la production est faible et les coûts de main-d'œuvre et d'énergie deviennent élevés. C'est pourquoi ils ne conviennent que pour la production d'échantillons et d'essais en petits lots.
2. On estime que le coût initial d'un moule à quatre empreintes est environ 1,8 fois supérieur à celui d'un moule à une seule empreinte. Mais, il fabrique 4 produits par cycle, ce qui augmente le niveau d'efficacité de la production de plus de 3 fois et réduit ainsi considérablement la consommation unitaire d'énergie et les coûts de main-d'œuvre.
3. Un moule à quatre cavités offre un retour sur investissement global considérablement meilleur que celui d'un moule à une seule cavité lorsque la taille du lot est supérieure à 5 000 pièces. Cela en fait la meilleure option pour une production de masse de PEEK à faible coût. La même conséquence décisionnelle s'applique également aux scénarios de moulage par injection industriel de production à grande échelle.
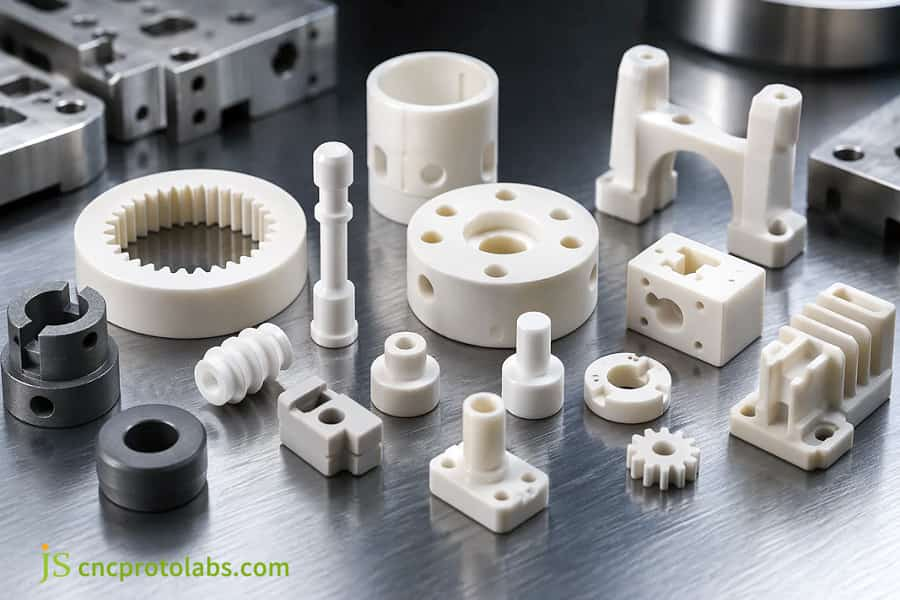
Figure 1 : composants moulés par injection en PEEK blanc, y compris les engrenages, affichés sur une surface métallique.
Quelles spécifications de l'acier moulé garantissent une longue durée de vie dans le service de moulage à grand volume ?
Le moulage PEEK à grand volume s'appuie sur de l'acier avec une excellente dureté rouge et une excellente résistance à l'usure pour le moulage. Le choix de l'acier affecte non seulement la durée de vie d'un moule, mais est également la clé d'une production de masse stable à long terme.
Mécanisme d'usure du moule de moulage par injection PEEK
La viscosité du PEEK fondu est très élevée et, de ce fait, la pression d'injection est généralement de 150 à 200 MPa. La plupart des matériaux modifiés sont renforcés par 30 % de fibre de carbone ou de fibre de verre. Pendant le service de moulage PEEK à haut volume, les moules en aluminium normaux ou les moules en acier doux P20 seront corrodés par le métal en fusion en seulement quelques centaines de cycles d'injection, ce qui provoquera une déformation de la porte, un éclat et d'autres problèmes qui ne sont pas capables de supporter production de masse à long terme. Il s'agit d'un problème typique dans l'industrie du moulage par injection de plastique, lorsque des matériaux hautement abrasifs sont traités.
Comparaison des performances traditionnelles de l'acier moulé
|
Qualité d'acier
|
Dureté après trempe (HRC)
|
Coefficient de dilatation thermique à 200°C (10⁻⁶/°C)
|
Durée de vie prévue
|
Scénario d'application principale
|
|
H13
|
50-54
|
12.8
|
100 000 à 150 000 coups
|
Production générale en série de composants structurels PEEK.
|
|
S136
|
50-52
|
11.2
|
120 000 à 180 000 coups
|
Composants PEEK brillants et résistants à la corrosion.
|
|
NAK80
|
40-45
|
12.5
|
60 000 à 100 000 coups
|
Lots petits à moyens, pièces PEEK à faible usure.
|
|
P20
|
28-32
|
13.5
|
Moins de 10 000 tirs
|
Tests de prototypes uniquement, ne conviennent pas à la production de masse.
|
Processus de prolongation de la durée de vie des moules
- Un processus de traitement thermique sous vide est utilisé pour durcir l'acier à un niveau de 50 à 54 HRC, ce qui améliorera la stabilité de sa structure et sa résistance à la déformation même à des températures élevées, et contribuera également à maintenir la stabilité de la production en série de moulage par injection PEEK pendant une longue période.
- Le revêtement en nitrure de titane sur la surface de la cavité du moule réduit le coefficient de frottement de la surface, ce qui signifie réduit l'usure causée par l'érosion de la fibre de verre. Cette méthode augmentera considérablement la durée de vie des moules de moulage par injection de haute technologie.
- Un nettoyage programmé des moules et une nouvelle vérification dimensionnelle des moules sont indispensables. La rénovation de la moindre usure, dans le temps, est le meilleur moyen d'éviter que les dommages ne se développent et ne détruisent finalement la précision des pièces.
La sélection du bon acier pour moules peut directement prolonger la durée de vie du moule de plus de 30 %. Vous pouvez télécharger le livre blanc sur la sélection des moules PEEK compilé par JS Precision pour comprendre pleinement les scénarios applicables et les différences de coûts des différents aciers.
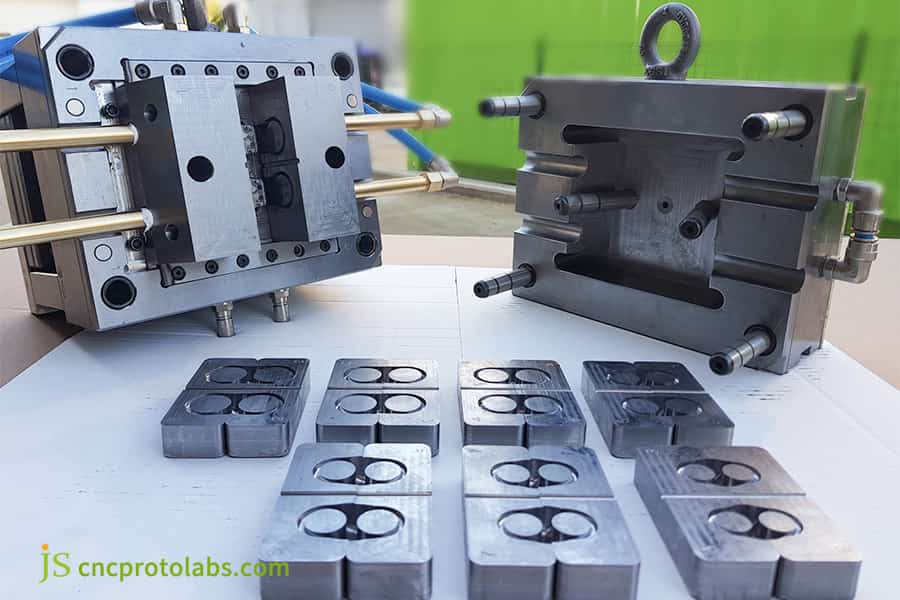
Figure 2 : Moules en acier robuste avec plusieurs empreintes présentés avec des inserts usinés dans une usine.
Comment minimiser les rebuts de matières premières grâce à l'optimisation du service d'outillage à chaud PEEK ?
Dans l'optimisation du service d'outillage à chaud PEEK, la conception de la porte et du canal détermine directement l'utilisation du matériau. Étant donné que les matières premières PEEK sont chères, la réduction des déchets réduit directement les coûts de production globaux.
Comparaison de l'utilisation des matériaux de différents schémas de déclenchement
|
Type de porte
|
Rapport déchets de canal/poids des pièces
|
Niveau d'automatisation
|
Taille de lot appropriée
|
Exigence de post-traitement
|
|
Porte de coulée standard
|
30 %-50 %
|
Faible
|
Prototype en petit lot.
|
Coupe manuelle du portail requise.
|
|
Porte sous-marine
|
10 %-15 %
|
Moyen à élevé
|
Production par lots petits à moyens.
|
Cisaillage automatique, pas de traitement manuel.
|
|
Canaux chauds à obturateur de vanne
|
≤5 %
|
Élevé
|
Production en très gros lots.
|
Pratiquement aucun runner, aucun post-traitement.
|
|
Porte Pin Point
|
20 %-25 %
|
Moyen
|
Pièces à parois fines petites à moyennes.
|
Finition manuelle du marquage de porte requise.
|
Optimisation de la taille du Gating en fonction de l'analyse du flux de moule
Au cœur de l'optimisation de la taille du gate se trouve la méthode permettant d'améliorer l'utilisation des matériaux dans le service d'outillage à chaud PEEK. La taille de la grille doit être parfaitement alignée avec le comportement d'écoulement du PEEK fondu : une grille trop petite entraîne une dégradation par surchauffe par cisaillement, de ce fait provoquant l'apparition de stries d'argent ou de points noirs à la surface de la pièce, une grille trop grande entraîne un temps de solidification plus long de la pièce, augmentant ainsi le temps de découpe post-traitement.
JS Precision utilise l'analyse du flux de moule de SolidWorks Plastics pour mesurer avec précision les dimensions des portes jusqu'à 50 à 60 % de l'épaisseur de la paroi de la pièce, afin de favoriser de manière égale la qualité du moulage et l'utilisation des matériaux. Il s'agit de l'une des principales techniques permettant de minimiser le gaspillage de matériaux dans le moulage par injection de haute précision.
Principaux concepts de la conception de la porte :
1. Misez fortement sur l'utilisation de portes de cisaillement automatiques immergées, éliminant ainsi le retrait manuel des portes, ce qui entraîne moins d'étapes de post-traitement et de coûts de main-d'œuvre, ainsi qu'une amélioration de la productivité globale du service de moulage par injection PEEK.
2. Lorsque la production concerne des lots très importants de plus de 10 000 pièces, mettez en œuvre des canaux chauds à vanne à pointeau qui aident à réduire le taux de matière de coulée à moins de 5 %, ce qui permet de maximiser l'utilisation du matériau. Cette solution de conception est la norme pour atteindre une utilisation élevée des matériaux dans le moulage par injection spécialisé.
3. Maintenez le taux de cisaillement des canaux à un niveau qui ne provoque pas de dégradation du matériau due à une surchauffe, car cela entraîne normalement une diminution des propriétés mécaniques.
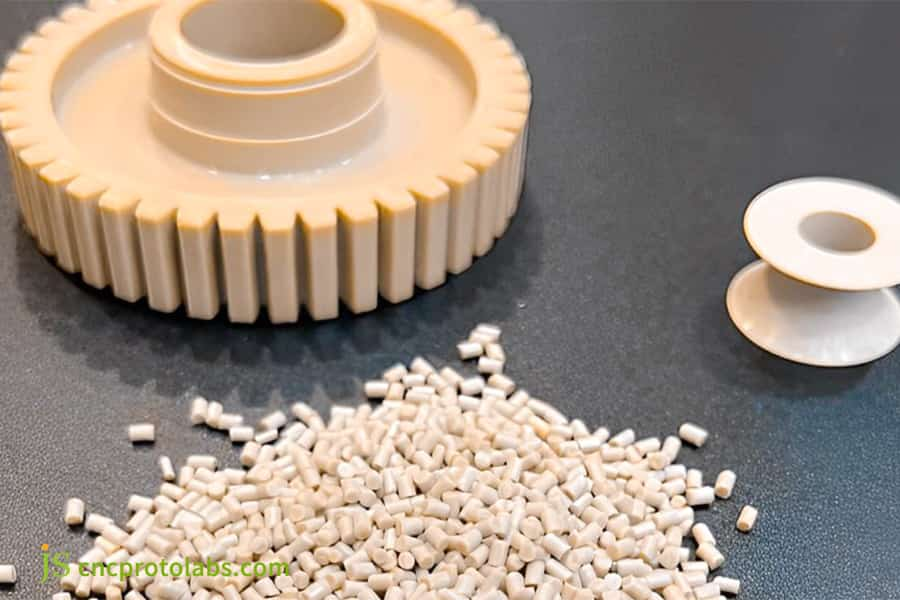
Figure 3 : Pastilles de polymère PEEK avec un engrenage fini, prêt pour le processus de moulage par injection.
Comment gérer des tolérances dimensionnelles serrées dans les opérations de moulage PEEK à haute température ?
Le retrait anisotrope du matériau est l'une des raisons des écarts dimensionnels et du gauchissement des pièces du matériau lors du moulage PEEK à haute température. Seul un contrôle systématique des processus peut aider à produire des pièces à un niveau de haute précision.
Solution de compensation du retrait asymétrique
Lors du moulage à haute température du PEEK, ces deux directions de retrait, latérale et longitudinale, du matériau PEEK, montrent une grande différence. Le PEEK pur rétrécit de 1,0 à 1,5 %, tandis que l'ajout de 30 % de fibre de verre le réduit à 0,2 à 0,5 %. Un retrait inégal entraîne une accumulation de contraintes localisées et une déformation par gauchissement.
Les résultats des tests exclusifs de JS Precision indiquent que, dans des conditions de chauffage de l'huile de 180 ℃, la régulation de la vitesse de refroidissement entre 5 ℃/min et 10 ℃/min, permet la croissance uniforme des sphérulites à l'intérieur du matériau, ce qui élimine complètement les contraintes résiduelles. Cette méthode de contrôle de la température est la pièce maîtresse du moulage par injection technique avec un très haut niveau de précision.
En bref, un refroidissement uniforme permet à la structure à l'intérieur du matériau de se contracter uniformément, ce qui conduit à une stabilité des dimensions.
Inspection de précision et contrôle des processus en boucle fermée
- Au stade DFM, la compensation asymétrique de l'application d'adhésif est conçue pour différentes zones de la pièce afin de compenser de manière proactive les écarts dimensionnels causés par le retrait du matériau.
- En adoptant un processus de commutation de pression de maintien en plusieurs étapes, la pression de maintien est contrôlée à 60 à 80 % de la pression d'injection, ce qui remplit la matière fondue uniformément et la comprime progressivement.
- La tolérance géométrique des produits finaux est vérifiée à l'aide d'une machine à mesurer tridimensionnelle Zeiss. Seules les pièces qui répondent au critère de stabilité dimensionnelle de 0,02 mm sont considérées comme des produits de haute précision issus du moulage par injection PEEK. Une inspection approfondie tout au long du processus est la base d'une production stable de pièces de haute précision dans le moulage par injection plastique personnalisé.
Le contrôle précis des tolérances nécessite le double support du processus et de l'inspection. You can contact our technical team for one-on-one tolerance solution consultation and customized control processes based on part requirements.
How JS Precision Executed Low Cost PEEK Mass Production For An Industrial Components Supplier?
To make low cost PEEK mass production, a multi-disciplinary strategy should be implemented that involves structural optimization, thermal mold upgrades, alongside process modifications among other things. JS Precision previously worked on a PEEK valve body project for a global civilian analytical instrument manufacturer that they optimized for cost and yield improvements.
Customer Challenges
The original valve body design of the customer featured non-uniform wall thickness ranging from a thickest part of 4.5mm to the thinnest of barely 1.2mm. At trial molding stage with the existing supplier, surface shrinkage, internal porosity and thread stress cracking were commonly noticed on the parts.
These issues contributed to a 22% skip-thread rate in the first batch of finished products. At the same time, the high amortization cost of an existing single-cavity mold was being seen as a major barrier in scaling up for the annual order of 15,000 units of low cost PEEK mass production which is a typical cost pitfall of medical grade injection molding projects.
JS Precision Solutions
1. Structural DFM Optimization: We suggested that the customer eliminate the thick-walled hollowing in certain areas by introducing a reinforced structure to provide a uniform wall thickness transition that will help in shrinkage reduction and stress concentration will also be minimized at the source.
2.Hot Mold System Upgrade: After thorough consideration and comparison, we chose not to stick to the usual electric heating rods, but rather replaced them with a dual-circuit, high-boiling-point oil temperature controller to provide the mold with constant temperature heating at 185℃ and the material would crystallize in a uniform way.
3. Injection Molding Process Debugging: To compact the melt in layers, eliminate internal porosity defects, and meet the stable requirements of mass production PEEK molding, we implemented a three-stage stepped pressure holding method with pressures of 160MPa, 120MPa, and 80MPa, respectively.
Leçons tirées des échecs
During the first appearance of injection molding, the runner venting groove depth was originally 0.015mm. Because venting was insufficient, localized gas-burned black spots appeared at the front of the PEEK melt. After adding 0.008mm precision venting grooves to the ejector pins and parting line edges, we successfully resolved the venting obstruction issue. This type of detail optimization is key to improving yield in industrial grade injection molding.
Résultats finaux
JS Precision's approach to solve the problem was to change the single-cavity mold into a four-cavity cold runner system with submarine gates, which led to a reduction of 42% in per part cost amortization as the initial fixed cost was divided among four parts instead of one. The first order of 15,000 units was delivered smoothly, and the overall yield rate increased to 99.4%.
The client's VP of Purchasing said, "JS Precision showed we handled specialist engineering plastics processing very skillfully, which eventually helped us in saving tens of thousands of dollars from the costs of material wastes."
Mature optimization solutions can simultaneously reduce costs and improve efficiency. You can send 3D drawings of your parts and your batch requirements to receive a customized low-cost PEEK mass production solution and detailed quotation from JS Precision.
What Machine Specifications Are Mandatory For Handling Modified PEEK Injection Molding Service?
PEEK injection molding service entail specific equipment requirements for injection molding machinery. Conventional machinery is incapable of enduring the high melt temperature and extremely abrasive nature of PEEK. Because of this, its forceful use would not only cause damage to the machinery but also lead to the production of defective parts.
Core Screw and Barrel Configuration Requirements
The hardware makeup of the screw and barrel is the major factor that determines the successful operation of PEEK injection molding service over a long period. The glass fiber and carbon fiber in modified PEEK create very strong frictional shear forces and at the same time, can cause ordinary steel to corrode at high temperatures. For this reason, the screw and barrel have to be made of hard alloy or bimetallic coatings to be able to resist long-term wear and corrosion. Having a dedicated hardware setup is a must if precision plastic injection molding of modified materials is to be achieved.
Temperature Control and Screw Parameter Standards
- The machine must be fitted with a five-zone temperature-controlled electric heating coil capable of consistently heating a barrel to a working temperature of 380℃-420℃, which is fully sufficient to continually meet the melting production demands of high volume PEEK molding service.
- The screw length-to-diameter ratio should be limited to between 18:1 and 22:1, while the compression ratio is to be 2.0:1 to 2.5:1. These parameter settings correspond to low-shear plasticization and help the polymer to avoid degradation due to long-chain breakage. This parameter setting is ideal for the injection molding process of most specialty engineering plastics.
- To prevent the material from cooling and solidifying too early at the nozzle, which can cause the flow path to get clogged and thereby hinder the production process, the injection molding machine nozzle is furnished with a separate heating and temperature control unit.
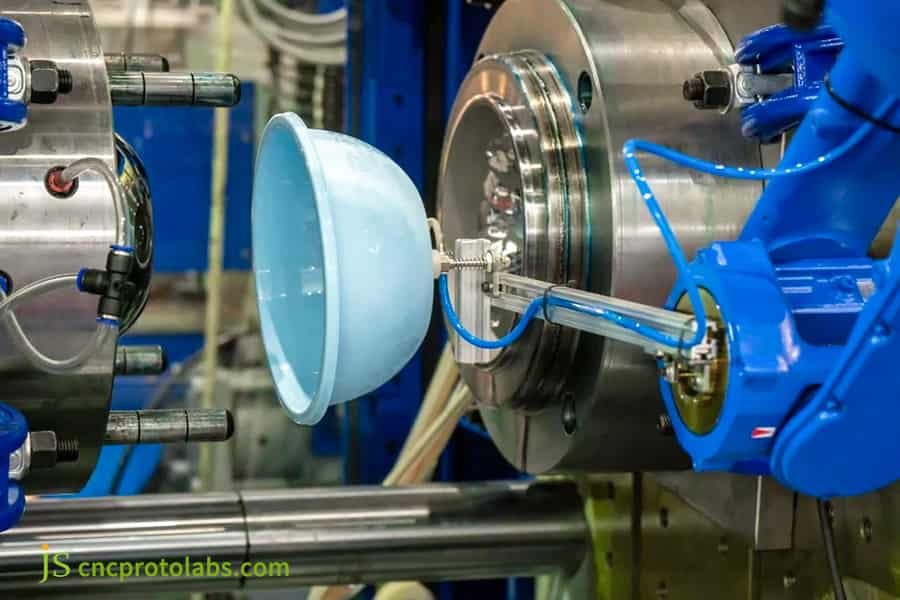
Figure 4: Large industrial injection molding machine with a robotic arm holding a blue plastic basin.
How Can Design For Manufacturability (DFM) Support Your PEEK Tooling Cost Optimization?
At the heart of the PEEK tooling cost optimization is the idea of not creating overly complicated structures during the product design phase. An early touch in DFM optimization will not only help in reducing the time of mold processing but also in the reduction of hidden production costs.
Drawbacks of Unsuited Design
If the structural design is inappropriate, then the effort and cost of PEEK tooling cost optimization will be Quite a bit higher. Due to PEEK extremely hard and rigid nature, the structural elements such as the deep cavities with micro-under-cuts and very narrow dead angles will require high-temperature sliders or hydraulic core-pulling mechanisms.
Mold processing costs will not only be increased but, hot mold also risks such as seal failure and thermal expansion jamming. Besides that, cost of maintenance and mold repair go even higher which means that such design errors should Sure be avoided in all injection molding projects.
Essential Rules for DFM Optimization
1. Try to give priority to external draft angles without compromising the assembly functionality. The draft angle for the internal holes should not be less than 1.5°, and for the external surfaces no less than 1°, both making the demolding structure easier.
2. Instead of having scattered mold inserts, merge them to have less insert joint gaps and because of this the risk of thermal expansion misalignment also goes down. As a result, the time spent on mold processing and assembly is reduced, the durability of the PEEK hot tooling service is enhanced and all these directly lead to the reduction of complex injection molding cost.
3. Make part wall thickness uniform to be able to avoid defects in molding and keep the costs of re-moldings due to repeated mold repairs at a minimum which result from very high differences in wall thicknesses.
Early DFM intervention can reduce overall mold costs by 25%. You can submit preliminary design drawings to receive free cost accounting and optimization suggestions, allowing you to plan your project cost control path in advance.
Why Partner With JS Precision For Your Precision PEEK Injection Molding Service Needs?
One of the main services of JS Precision is the PEEK injection molding service. The company has accumulated a lot of experience in engineering plastic injection molding of high-difficulty and precision machining. Equipped with an ISO 9001:2015 certified quality management system and fully closed-loop high-temperature hot mold manufacturing capabilities, we offer a one-stop, low-risk supply chain assurance from design improvement to the mass production of tens of thousands of parts to our customers.
End-to-End Production and Testing Capabilities
JS Precision has its independent high temperature oil temperature injection molding production floor, a highly skilled team of specialist plastic mold makers, and top-notch testing laboratories including Zeiss CMM. This guarantees the uniformity and mechanical performance of each batch of PEEK injection molding products. From raw material warehousing to finished product delivery, the entire process is controllable. This end-to-end management is the main guarantee for the consistent quality of high-end PEEK injection molding projects.
Transparent and Compliant Service Guarantee
The company strictly sticks to customers' intellectual property protection agreements allowing transparency tiered pricing based on material and labor costs, and also no hidden costs. This enables the clients to clearly comprehend the cost structure of the project and then confidently continue with the PEEK injection molding projects. Transparency in service is among the key standards of the professionals in the injection molding suppliers' industry.
FAQs
Q1: What is the minimum order quantity (MOQ) for JS Precision PEEK injection molding service?
As the barrel and hot mold need to be heated over 180℃, and there is always some material loss during the operation, JS Precision strongly suggests a minimum order of 500 pieces for standard PEEK part production. Or, the minimum spend should be $1500 for a single custom production project.
Q2: How much does a typical PEEK hot tooling service mold cost compared to traditional injection molds?
If you want to make molds for PEEK only, you will need very high-quality, heat-resistant steel, as well as heating systems embedded, and finishing to the mirror level for a long time. This can make the manufacturing cost about 35% to 50% more than the normal cold-work plastic molds.
Q3: Can regular injection molding machines safely process high-temperature PEEK molding materials?
PEEK cannot be safely processed with a regular injection molding machine. Standard heating coils are usually not able to constantly reach the maximum operating temperature of 380℃-420℃ and normal screws are very likely to get broken at the very high viscosity level, so they must be modified for high temperature and low shear application.
Q4: How do you protect my company's intellectual property and design details during inquiry?
JS Precision regards customer IP as a core asset and can sign a two-way confidentiality agreement before and after submitting drawings. Strict data isolation is implemented internally, and drawings are only open to specific project engineers and accounting centers.
Q5: What is the general lead time for a standard PEEK mass production project from tooling to delivery?
Typically, for such a project, it takes 3-5 working days to perform the mold flow analysis and to get the design for manufacturing details confirmed, 20-25 working days to produce the high-temperature hot mold, and 5-7 working days to carry out the mass production and delivery after T1 sample confirmation.
Q6: Can we mix regrind or recycled scrap into our high-volume PEEK molding service orders?
Even though pure PEEK is thermally stable, JS Precision suggests that you use 100% pure virgin material, mostly when dealing with core components of precision machinery or semiconductors. The addition of recycled material will be the cause of the secondary thermal degradation of the modified fibers, bringing about a decrease in the tensile strength of the parts.
Q7: How can I quickly estimate my single component price for PEEK injection molding?
The cost per unit is a combination of material weight, cycle processing cost, and amortization cost of the single-component mold. You just send the production quantity and 3D files to JS Precision, and a complete transparent and detailed formal quotation will be provided to you within 24 hours.
Q8: Why is post-molding annealing sometimes necessary for high-temperature PEEK components?
When making big solid or complicated parts out of PEEK on a very large scale, annealing with a program is going to be needed for eliminating the differences in the cooling rates of the surface and the interior. Heating in an oven at 200℃, holding at that temperature, followed by a slow cooling releases internal stress and fixes the highest crystallinity.
Summary
The main thing in PEEK injection molding procurement is picking a manufacturer who knows how to handle such materials well (crystallization), who can design hot molds, and optimize DFM. If one just uses non-hardening cold molds or usual equipment that cannot get to the crystallization temperature of 160℃-200℃, one will face issues such as warping, shrinkage, and the waste of output that might be over 20%. JS Precision hardening hot molds professionals and the multi-cavity runner design allow the realization of rapid cost-effectiveness even when orders reach approximately 5000 pieces or more, That's why ensuring 0.02mm tolerances and at the same time achieving low-cost mass production.
Are you ready to obtain cost effective PEEK molding solutions for your industrial or precision manufacturing projects? You may drop your STEP or IGS format 3D drawings in our official inquiry mail or fill out a customized inquiry form. Within 24 hours the JS Precision engineering team will send you a formal quotation, including runner utilization calculations, cycle time estimates, and multi-tiered batch unit prices with a free DFM feasibility assessment report to give your project a fast start.

Disclaimer
The contents of this page are for informational purposes only.JS Precision Services,there are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the JS Precision Network. It's the buyer's responsibility Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
JS Precision Team
JS Precision is an industry-leading company, focus on custom manufacturing solutions. We have over 20 years of experience with over 5,000 customers, and we focus on high precisionCNC machining,Sheet metal manufacturing,3D printing,Injection molding,Metal stamping,and other one-stop manufacturing services.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. We provide fast, efficient and high-quality manufacturing solutions to customers in more than 150 countries around the world. Whether it is small volume production or large-scale customization, we can meet your needs with the fastest delivery within 24 hours. Choose JS Precision this means selection efficiency, quality and professionalism.
To learn more, visit our website:www.cncprotolabs.com
Resource

