Servizi di stampaggio a iniezione PEEK: bilanciamento dei costi degli utensili a caldo nella produzione di massa
Scritto da
Precisione JS
Pubblicato
Jun 15 2026
stampaggio ad iniezione
Seguici
Il
il servizio di stampaggio a iniezione PEEK consente la produzione di componenti industriali, dispositivi medici e semiconduttori di precisione ad alte prestazioni attraverso l'uso di uno dei processi più importanti. L'uso della plastica ordinaria è caratterizzato dalla mancanza di resistenza alla temperatura e di resistenza meccanica in condizioni estreme, mentre lo stampaggio a iniezione di PEEK può fornire una soluzione a questi punti critici.
Poiché la temperatura di fusione del materiale PEEK è > 343 ℃, il primo investimento di stampi a caldo corrispondenti e gli elevati ostacoli all'ottimizzazione dei costi degli utensili PEEK rendono difficile per la maggior parte dei responsabili acquisti e ingegneri progettisti bilanciare l'investimento in immobilizzazioni e il costo unitario. Questo articolo presuppone che i lettori abbiano una conoscenza di base dello stampaggio a iniezione, quindi non ne discute ma analizza invece la logica alla base del controllo dei costi nella produzione di massa. Combina parametri tecnici, selezione dell'acciaio e dati di produzione quantitativi di JS Precision per fornire una guida efficace alla riduzione delle spese mantenendo tolleranze dimensionali di 0,02 mm.
Questo articolo tratterà i seguenti punti chiave:
1. Differenze nella struttura dei costi e modelli di prezzo tra gli utensili a caldo in PEEK e gli stampi convenzionali.
2. Il percorso ingegneristico per ottenere una produzione di massa di PEEK a basso costo attraverso la progettazione dei canali e stampi multi-cavità.
3. Soluzioni di estensione della durata dello stampo e trattamento termico resistente all'usura di JS Precision per parti in PEEK ad alte prestazioni.
4. Casi di studio pratici su evitare la degradazione da surriscaldamento e la deformazione da stress localizzata dei materiali PEEK attraverso DFM (Design for Manufacturability) personalizzato.
Quadro dei costi del servizio di stampaggio a iniezione PEEK e dei parametri di produzione
Dimensione fondamentale della valutazione
Parametri tecnici fondamentali e metriche decisionali
Strategia di ottimizzazione di costi ed efficienza
Requisiti di riscaldamento e controllo della temperatura dello stampo
Mantieni la temperatura della superficie dello stampo a 160°C-200°C con un controller della temperatura dell'olio o resistenze riscaldanti integrate.
Seleziona acciaio per stampi H13 o S136 con tempra totale (durezza 50-54 HRC) per prevenire l'affaticamento termico a lungo termine alle alte temperature.
Ammortamento elevato del costo dello stampo
Lo stampo convenzionale in PEEK a cavità singola costa il 35%-50% in più rispetto alla plastica standard stampi.
Sfrutta lo stampaggio in PEEK della produzione di massa per ammortizzare i costi delle immobilizzazioni tramite guide multi-cavità per ordini superiori a 5000 pezzi.
Controllo del ritiro e della tolleranza
Restringimento del PEEK puro: 1,0%-1,5%. Grado rinforzato al 30% GF: 0,2%-0,5%.
Progetta la compensazione asimmetrica durante la fase DFM, controlla il calore di taglio del corridore per fornire parti di precisione coerenti di ±0,02 mm.
Concetti principali
L'investimento nello stampo a caldo rappresenta una dura barriera: generalmente, gli stampi a freddo non temprati non possono essere utilizzati per realizzare parti in PEEK, gli stampi non devono solo supportare le temperature di lavorazione del PEEK ma anche essere in grado di resistere ad ambienti operativi a lungo termine superiori a 160 ℃.
La quantità determina la curva dei costi: Quando il numero di parti è inferiore a 3.000, l'ottimizzazione dei costi degli utensili in PEEK per l'allocazione dei singoli pezzi aumenterà il prezzo unitario, il servizio di stampaggio in PEEK con volumi molto elevati di oltre 10.000 parti rappresenta il punto di svolta economico.
Un elevato utilizzo del materiale equivale a un risparmio sui costi: il metodo migliore per ridurre il prezzo finale per unità è utilizzare cancelli sommersi o un preciso sistema di canali caldi per ridurre al minimo gli scarti di materozza.
Perché affidarsi al servizio di stampaggio a iniezione PEEK di JS Precision? Esperienza nel bilanciamento dei costi degli stampi riscaldati
JS Precision investe da molti anni nel settore dello stampaggio a iniezione di materie plastiche speciali, con capacità di produzione e ricerca e sviluppo complete sulla catena degli stampi a caldo. Non solo aiutiamo i nostri clienti con il controllo generale dei costi, ma garantiamo anche le prestazioni dei componenti grazie alla nostra esperienza.
Forniamo servizi a vari settori manifatturieri di fascia alta tra cui quello medico, automobilistico e dei semiconduttori. Per questo motivo abbiamo completato più di 200 progetti di produzione di massa di stampaggio a iniezione di PEEK. Standardizziamo tutti i controlli procedurali.
Utilizzando come esempio un progetto di base isolante PEEK semiconduttore, abbiamo scoperto che un design inadeguato dello stampo termico può causare perdite di rendimento superiori al 30%, mentre con un'ottimizzazione termodinamica precoce le rese possono essere mantenute a un livello superiore al 99%.
Con oltre 10 anni di esperienza pratica nello stampaggio a iniezione di materie plastiche speciali, il team tecnico di JS Precision è in grado di fornire supporto tecnico dalle caratteristiche della cristallizzazione del materiale e della struttura dello stampo ai processi di produzione di massa. Inoltre, il controllo del processo è in linea con IATF 16949, lo standard del settore automobilistico, e i parametri principali sono completamente tracciabili.
Un sistema di conformità maturo e un'esperienza di progetto diretta sono le garanzie principali per l'implementazione stabile dei progetti PEEK. Puoi inviare requisiti di progettazione preliminari per ricevere una valutazione gratuita di fattibilità del servizio di stampaggio a iniezione PEEK di JS Precision, identificando in anticipo i rischi del progetto e le direzioni di ottimizzazione.
Perché lo stampaggio del PEEK ad alta temperatura richiede la progettazione di utensili a caldo?
Lo stampaggio in PEEK ad alta temperatura è una sfida che richiede un controllo molto preciso della temperatura dello stampo, nonché una struttura dello stampo resistente al calore. Gli stampi normali non riescono a creare un ambiente a temperatura stabile necessario per la cristallizzazione del materiale, che è la causa diretta delle scarse prestazioni delle parti.
Requisiti rigorosi della cinetica di cristallizzazione sulla temperatura dello stampo:
Il PEEK ha una temperatura di fusione di 343 ℃ e una temperatura di transizione vetrosa (Tg) di 140 ℃. Per lo stampaggio in PEEK ad alta temperatura, se la temperatura dello stampo viene mantenuta al di sotto di 140 ℃, il materiale si congela molto rapidamente e forma un guscio fragile con bassa cristallinità, quindi la resistenza meccanica della parte diminuirà drasticamente anche al di sopra del 30%. Questo è uno dei parametri critici che lo stampaggio a iniezione di precisione deve essere strettamente controllato.
In realtà, l'utilizzo futuro causerà il restringimento e la deformazione del materiale. La temperatura della superficie dello stampo deve essere mantenuta costantemente nell'intervallo compreso tra 160 ℃ e 200 ℃ per la cristallizzazione uniforme del materiale e gli standard delle proprietà meccaniche da soddisfare.
In effetti, è abbastanza simile alla necessità di una temperatura costante del forno quando vengono cotti grezzi ceramici di alta precisione. La mancanza di temperatura provoca una densificazione incompleta della polvere all'interno del corpo verde e in definitiva, la resistenza compatta complessiva della parte sinterizzata viene ridotta.
Programmazione di progettazione principale della struttura centrale dello stampo a caldo:
La spessa piastra isolante resistente alle alte temperature aiuta a bloccare la trasmissione del calore alle piastre dello stampo mobili e fisse del processo di stampaggio a iniezione riducendo così la perdita di calore e le fluttuazioni di temperatura. Questo principio ha un impatto significativo sulla stabilità della produzione dello stampaggio a iniezione personalizzato nel tempo.
Per mantenere il processo di produzione stabile e sicuro, vengono utilizzati anelli di tenuta resistenti al calore in gomma fluorurata per evitare perdite di olio ad alta temperatura.
Con le due termocoppie PT100 integrate, diventa possibile eseguireun controllo costante della temperatura a circuito chiuso entro ±2℃, che è in linea con i requisiti di cristallizzazione del materiale del servizio di stampaggio a iniezione PEEK.
In che modo lo stampaggio PEEK per la produzione di massa può ottimizzare la curva di ammortamento?
Un vantaggio significativo dello stampaggio in PEEK per produzione di massa è che può sfruttare le economie di scala che aiutano a recuperare l'elevato investimento iniziale in immobilizzazioni per stampi a caldo. Ciò ha il vantaggio che il costo di produzione unitario può gradualmente arrivare molto vicino al limite inferiore teorico del prezzo del materiale.
Modello matematico di ammortamento del costo unitario
Per ottenere il costo unitario in un contesto di produzione business-to-business viene spesso utilizzata una semplice formula di calcolo standard:
Costo del pezzo = (volume costo attrezzatura) + costo del materiale + costo di lavorazione
Quando si tratta di stampaggio in PEEK per la produzione di massa, il costo dello stampo è considerato un investimento fisso. Man mano che il volume di produzione cresce, il costo dello stampo per unità diminuisce continuamente. Quando la dimensione del lotto supera le 10.000 unità, il contributo del costo dello stampo al prezzo unitario è così basso che lastruttura dei costi è costituita solo dai costi del materiale e della lavorazione. Questa è la logica principale alla base dell'ottimizzazione dei costi dei progetti di produzione di massa di stampaggio ad iniezione medicale.
Semplicemente, una quantità di produzione maggiore implica che il costo fisso dello stampo per unità è inferiore, il che è il risultato complessivo di una maggiore efficienza in termini di costi.
Confronto del ROI tra stampi a cavità singola e multicavità
1. Uno stampo a cavità singola ha il vantaggio di un costo di investimento iniziale inferiore. Tuttavia, realizza un solo prodotto per ciclo, quindi l'efficienza produttiva è bassa e i costi di manodopera ed energia diventano elevati. Ecco perché sono adatti solo per la produzione di prova di campioni e piccoli lotti.
2. Si stima che il costo iniziale di uno stampo a quattro cavità sia circa 1,8 volte quello di uno stampo a cavità singola. Tuttavia, realizza 4 prodotti per ciclo, quindi aumenta il livello di efficienza produttiva di oltre 3 volte e quindi riduce notevolmente il consumo energetico unitario e i costi di manodopera.
3. Uno stampo a quattro cavità ha un ritorno sull'investimento complessivo nettamente migliore rispetto a quello dello stampo a cavità singola quando la dimensione del lotto è superiore a 5.000 pezzi. Ciò lo rende l'opzione migliore per la produzione di massa di PEEK a basso costo. La stessa conseguenza decisionale si applica anche agli scenari di produzione su larga scala dello stampaggio a iniezione industriale.
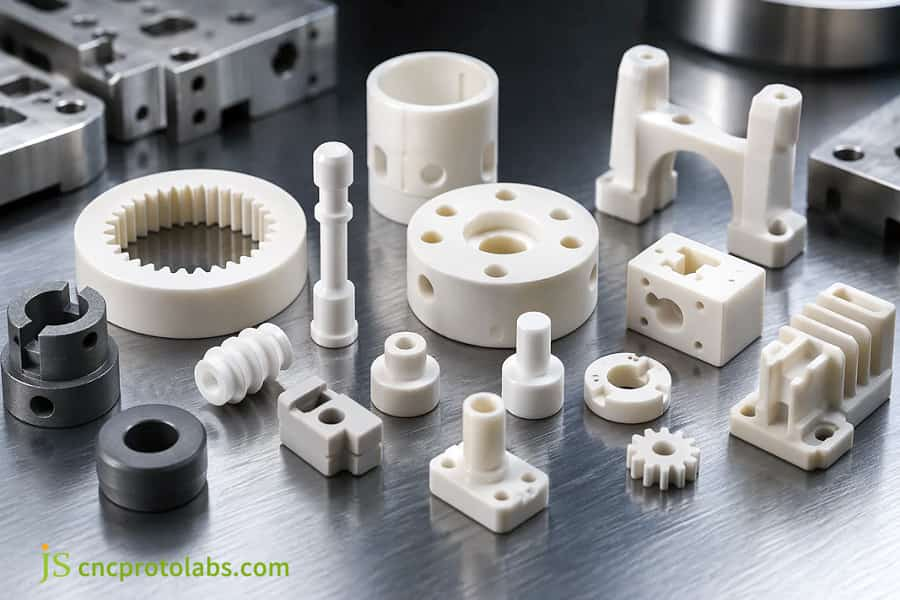
Figura 1: componenti stampati a iniezione in PEEK bianco, inclusi ingranaggi, visualizzati su una superficie metallica.
Quali specifiche dell'acciaio per stampi garantiscono una lunga durata nel servizio di stampaggio Peek ad alto volume?
Lo stampaggio del PEEK ad alto volume si affida all'acciaio con eccellente durezza al rosso e resistenza all'usura per lo stampaggio. La scelta dell'acciaio non influisce solo sulla durata operativa di uno stampo, ma è anche la chiave per una produzione di massa stabile a lungo termine.
Meccanismo di usura dello stampo per stampaggio a iniezione PEEK
La viscosità del PEEK fuso è molto elevata e, a causa di questa pressione di iniezione, è solitamente pari a 150-200 MPa. La maggior parte dei materiali modificati sono rinforzati con 30% di fibra di carbonio o fibra di vetro. Durante il servizio di stampaggio PEEK ad alto volume, i normali stampi in alluminio o gli stampi in acciaio dolce P20 verranno corrosi dal metallo fuso in poche centinaia di cicli di iniezione, causando deformazione del punto di iniezione, bave e altri problemi che non sono in grado di supportare produzione di massa a lungo termine. Questo è un problema tipico nel settore dello stampaggio a iniezione di materie plastiche quando vengono lavorati materiali altamente abrasivi.
Confronto delle prestazioni degli acciai per stampi tradizionali
Grado di acciaio
Durezza dopo la tempra (HRC)
Coefficiente di dilatazione termica a 200°C (10⁻⁶/°C)
Durata di servizio prevista
Scenario dell'applicazione principale
H13
50-54
12.8
100.000-150.000 colpi
Produzione in serie di componenti strutturali generali in PEEK.
S136
50-52
11.2
120.000-180.000 colpi
Componenti in PEEK altamente lucidi e resistenti alla corrosione.
NAK80
40-45
12.5
60.000-100.000 colpi
Lotto medio-piccolo, parti in PEEK a bassa usura.
P20
28-32
13.5
Meno di 10.000 colpi
Solo test sul prototipo, non adatto alla produzione di massa.
Processi di estensione della durata dello stampo
Un processo di trattamento termico sotto vuoto viene utilizzato per indurire l'acciaio a un livello di 50-54 HRC, che migliorerà la stabilità della sua struttura e la resistenza alla deformazione anche a temperature elevate e aiuterà anche a mantenere a lungo la stabilità della produzione di massa di stampaggio a iniezione di PEEK.
Il rivestimento in nitruro di titanio sulla superficie della cavità dello stampo riduce il coefficiente di attrito superficiale e ciò significa che riduce l'usura causata dall'erosione della fibra di vetro. Questo metodo aumenterà notevolmente la durata degli stampi per stampaggio a iniezione altamente ingegnerizzati.
La pulizia programmata degli stampi ed il ricontrollo dimensionale degli stampi sono indispensabili. Riparare i più piccoli segni di usura, nel tempo, è il modo migliore per evitare che il danno si sviluppi e, infine, distrugga la precisione delle parti.
La scelta del giusto acciaio per stampi può prolungare direttamente la durata dello stampo di oltre il 30%. È possibile scaricare il white paper sulla selezione degli stampi in PEEK compilato da JS Precision per comprendere appieno gli scenari applicabili e le differenze di costo dei diversi acciai.
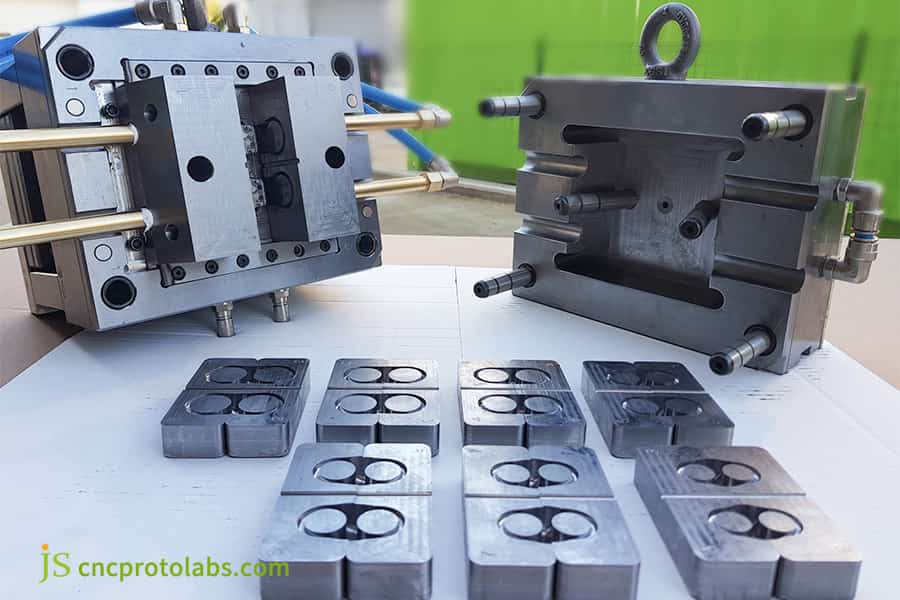
Figura 2: stampi in acciaio per carichi pesanti con cavità multiple visualizzati con inserti lavorati sul pavimento di una fabbrica.
Come ridurre al minimo gli scarti di materie prime con l'ottimizzazione del servizio di utensili a caldo PEEK?
Nell'ottimizzazione del servizio di utensili a caldo PEEK, il design del cancello e del canale determina direttamente l'utilizzo del materiale. Poiché le materie prime PEEK sono costose, la riduzione degli scarti riduce direttamente i costi di produzione complessivi.
Confronto nell'utilizzo dei materiali di diversi schemi di porte
Tipo di cancello
Rapporto scarti del corridore rispetto al peso della parte
È richiesta la finitura manuale del segno di gate.
Ottimizzazione delle dimensioni del punto di iniezione in base all'analisi del flusso dello stampo
Al centro dell'ottimizzazione delle dimensioni del punto di iniezione si trova il metodo per migliorare l'uso dei materiali nel servizio di utensili a caldo PEEK. La dimensione del cancello deve essere perfettamente allineata con il comportamento del flusso del PEEK fuso: un cancello troppo piccolo porta alla degradazione per surriscaldamento per taglio, causando così la comparsa di strisce argentate o macchie nere sulla superficie della parte, un cancello troppo grande porta la parte ad avere un tempo di solidificazione più lungo, aumentando così il tempo di taglio post-elaborazione.
JS Precision utilizza l'analisi del flusso dello stampo di SolidWorks Plastics per misurare con precisione le dimensioni del punto di iniezione fino al 50%-60% dello spessore della parete della parte, per favorire equamente la qualità dello stampaggio e l'utilizzo del materiale. Questa è una delle tecniche principali per ridurre al minimo lo spreco di materiali nello stampaggio a iniezione ad alta precisione.
Concetti principali della progettazione del cancello:
1. Puntare fortemente sull'utilizzo di cancelli di taglio automatici sommersi, eliminando così la rimozione manuale dei cancelli, che porta a meno fasi di post-elaborazione e costi di manodopera, oltre a migliorare la produttività complessiva del servizio di stampaggio a iniezione di PEEK.
2. Quando la produzione è per lotti molto grandi di oltre 10.000 parti, implementare canali caldi con valvola a spillo che aiutano a abbassare il rapporto del materiale di colata a meno del 5%, massimizzando così l'utilizzo del materiale. Questa soluzione di progettazione è la norma per ottenere un elevato utilizzo dei materiali nello stampaggio a iniezione speciale.
3. Mantenere la velocità di taglio del corridore a un livello che non causi il degrado del materiale a causa del surriscaldamento poiché ciò normalmente si traduce in un abbassamento delle proprietà meccaniche.
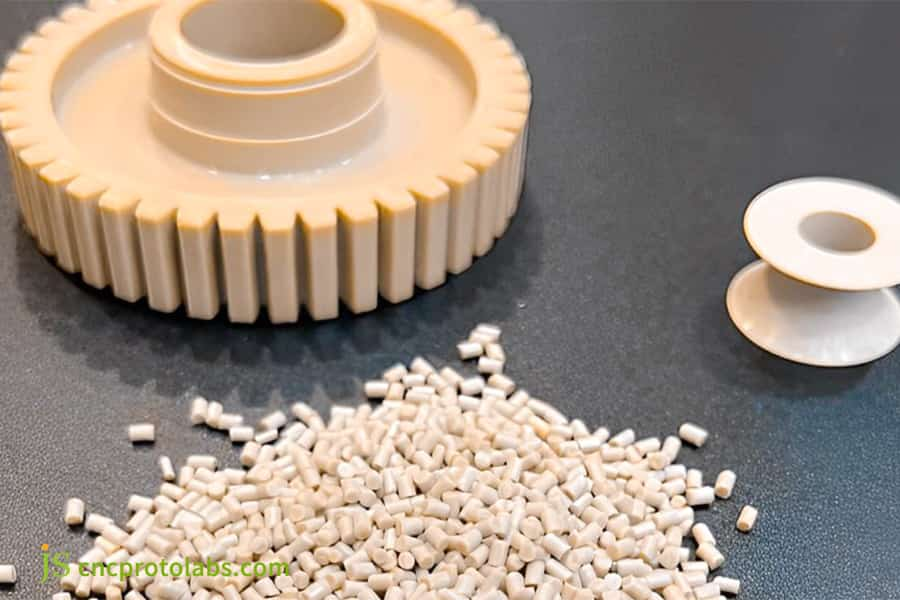
Figura 3: pellet di polimero PEEK con un ingranaggio finito, pronto per il processo di stampaggio a iniezione.
Come gestire tolleranze dimensionali strette nelle operazioni di stampaggio PEEK ad alta temperatura?
Il ritiro anisotropico del materiale è uno dei motivi delle deviazioni dimensionali e della deformazione delle parti del materiale durante lo stampaggio PEEK ad alta temperatura. Solo un controllo sistematico del processo può aiutare a produrre pezzi ad alto livello di precisione.
Soluzione di compensazione del ritiro asimmetrico
Durante lo stampaggio ad alta temperatura del PEEK, queste due direzioni di ritiro, laterale e longitudinale, del materiale PEEK, mostrano una notevole differenza. Il PEEK puro si restringe dell'1,0%-1,5%, mentre l'aggiunta del 30% di fibra di vetro lo riduce allo 0,2%-0,5%. Il restringimento irregolare porta all'accumulo di stress localizzato e alla deformazione della deformazione.
I risultati dei test esclusivi di JS Precision indicano che, in condizioni di riscaldamento dell'olio a 180℃, regolando la velocità di raffreddamento a 5℃/min-10℃/min, l'intervallo consente la crescita uniforme delle sferuliti all'interno del materiale, grazie a ciò eliminando completamente lo stress residuo. Questo metodo di controllo della temperatura è il fulcro dello stampaggio a iniezione ingegnerizzato con un livello di precisione molto elevato.
In breve, anche il raffreddamento fa sì che la struttura all'interno del materiale si restringa in modo uniforme, il che porta alla stabilità delle dimensioni.
Ispezione di precisione e controllo del processo a circuito chiuso
Nella fase DFM, la compensazione asimmetrica dell'applicazione dell'adesivo è progettata per diverse aree della parte per compensare in modo proattivo le deviazioni dimensionali causate dal ritiro del materiale.
Adottando un processo di commutazione della pressione di mantenimento a più stadi, la pressione di mantenimento è controllata al 60%-80% della pressione di iniezione, che riempie la massa fusa in modo uniforme e la comprime progressivamente.
I prodotti finali vengono controllati per la tolleranza geometrica utilizzando una macchina di misura a coordinate Zeiss. Solo le parti che soddisfano il criterio di stabilità dimensionale di 0,02 mm sono considerate un risultato di alta precisione dello stampaggio a iniezione di PEEK. Un'ispezione approfondita durante l'intero processo è la base per un output stabile di parti di alta precisione nello stampaggio a iniezione di plastica personalizzato.
Il controllo preciso della tolleranza richiede il duplice supporto del processo e dell'ispezione. You can contact our technical team for one-on-one tolerance solution consultation and customized control processes based on part requirements.
How JS Precision Executed Low Cost PEEK Mass Production For An Industrial Components Supplier?
To make low cost PEEK mass production, a multi-disciplinary strategy should be implemented that involves structural optimization, thermal mold upgrades, alongside process modifications among other things. JS Precision previously worked on a PEEK valve body project for a global civilian analytical instrument manufacturer that they optimized for cost and yield improvements.
Sfide dei clienti
The original valve body design of the customer featured non-uniform wall thickness ranging from a thickest part of 4.5mm to the thinnest of barely 1.2mm. At trial molding stage with the existing supplier, surface shrinkage, internal porosity and thread stress cracking were commonly noticed on the parts.
These issues contributed to a 22% skip-thread rate in the first batch of finished products. At the same time, the high amortization cost of an existing single-cavity mold was being seen as a major barrier in scaling up for the annual order of 15,000 units of low cost PEEK mass production which is a typical cost pitfall of medical grade injection molding projects.
JS Precision Solutions
1. Structural DFM Optimization: We suggested that the customer eliminate the thick-walled hollowing in certain areas by introducing a reinforced structure to provide a uniform wall thickness transition that will help in shrinkage reduction and stress concentration will also be minimized at the source.
2.Hot Mold System Upgrade: After thorough consideration and comparison, we chose not to stick to the usual electric heating rods, but rather replaced them with a dual-circuit, high-boiling-point oil temperature controller to provide the mold with constant temperature heating at 185℃ and the material would crystallize in a uniform way.
3. Injection Molding Process Debugging: To compact the melt in layers, eliminate internal porosity defects, and meet the stable requirements of mass production PEEK molding, we implemented a three-stage stepped pressure holding method with pressures of 160MPa, 120MPa, and 80MPa, respectively.
Lezioni apprese dai fallimenti
During the first appearance of injection molding, the runner venting groove depth was originally 0.015mm. Because venting was insufficient, localized gas-burned black spots appeared at the front of the PEEK melt. After adding 0.008mm precision venting grooves to the ejector pins and parting line edges, we successfully resolved the venting obstruction issue. This type of detail optimization is key to improving yield in industrial grade injection molding.
Risultati finali
JS Precision's approach to solve the problem was to change the single-cavity mold into a four-cavity cold runner system with submarine gates, which led to a reduction of 42% in per part cost amortization as the initial fixed cost was divided among four parts instead of one. The first order of 15,000 units was delivered smoothly, and the overall yield rate increased to 99.4%.
The client's VP of Purchasing said, "JS Precision showed we handled specialist engineering plastics processing very skillfully, which eventually helped us in saving tens of thousands of dollars from the costs of material wastes."
Mature optimization solutions can simultaneously reduce costs and improve efficiency. You can send 3D drawings of your parts and your batch requirements to receive a customized low-cost PEEK mass production solution and detailed quotation from JS Precision.
What Machine Specifications Are Mandatory For Handling Modified PEEK Injection Molding Service?
PEEK injection molding service entail specific equipment requirements for injection molding machinery. Conventional machinery is incapable of enduring the high melt temperature and extremely abrasive nature of PEEK. Because of this, its forceful use would not only cause damage to the machinery but also lead to the production of defective parts.
Core Screw and Barrel Configuration Requirements
The hardware makeup of the screw and barrel is the major factor that determines the successful operation of PEEK injection molding service over a long period. The glass fiber and carbon fiber in modified PEEK create very strong frictional shear forces and at the same time, can cause ordinary steel to corrode at high temperatures. For this reason, the screw and barrel have to be made of hard alloy or bimetallic coatings to be able to resist long-term wear and corrosion. Having a dedicated hardware setup is a must if precision plastic injection molding of modified materials is to be achieved.
Temperature Control and Screw Parameter Standards
The machine must be fitted with a five-zone temperature-controlled electric heating coil capable of consistently heating a barrel to a working temperature of 380℃-420℃, which is fully sufficient to continually meet the melting production demands of high volume PEEK molding service.
The screw length-to-diameter ratio should be limited to between 18:1 and 22:1, while the compression ratio is to be 2.0:1 to 2.5:1. These parameter settings correspond to low-shear plasticization and help the polymer to avoid degradation due to long-chain breakage. This parameter setting is ideal for the injection molding process of most specialty engineering plastics.
To prevent the material from cooling and solidifying too early at the nozzle, which can cause the flow path to get clogged and thereby hinder the production process, the injection molding machine nozzle is furnished with a separate heating and temperature control unit.
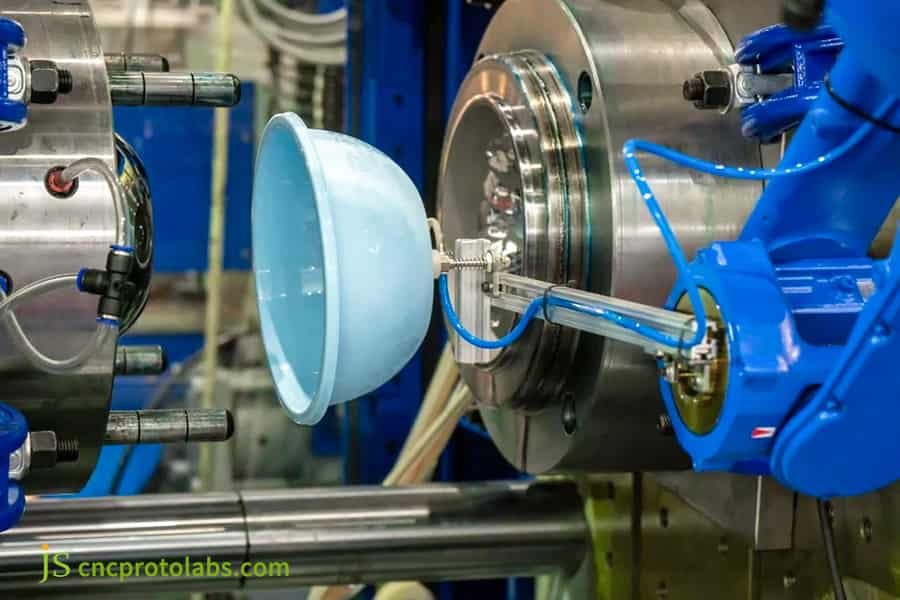
Figure 4: Large industrial injection molding machine with a robotic arm holding a blue plastic basin.
How Can Design For Manufacturability (DFM) Support Your PEEK Tooling Cost Optimization?
At the heart of the PEEK tooling cost optimization is the idea of not creating overly complicated structures during the product design phase. An early touch in DFM optimization will not only help in reducing the time of mold processing but also in the reduction of hidden production costs.
Drawbacks of Unsuited Design
If the structural design is inappropriate, then the effort and cost of PEEK tooling cost optimization will be Quite a bit higher. Due to PEEK extremely hard and rigid nature, the structural elements such as the deep cavities with micro-under-cuts and very narrow dead angles will require high-temperature sliders or hydraulic core-pulling mechanisms.
Mold processing costs will not only be increased but, hot mold also risks such as seal failure and thermal expansion jamming. Besides that, cost of maintenance and mold repair go even higher which means that such design errors should Sure be avoided in all injection molding projects.
Essential Rules for DFM Optimization
1. Try to give priority to external draft angles without compromising the assembly functionality. The draft angle for the internal holes should not be less than 1.5°, and for the external surfaces no less than 1°, both making the demolding structure easier.
2. Instead of having scattered mold inserts, merge them to have less insert joint gaps and because of this the risk of thermal expansion misalignment also goes down. As a result, the time spent on mold processing and assembly is reduced, the durability of the PEEK hot tooling service is enhanced and all these directly lead to the reduction of complex injection molding cost.
3. Make part wall thickness uniform to be able to avoid defects in molding and keep the costs of re-moldings due to repeated mold repairs at a minimum which result from very high differences in wall thicknesses.
Early DFM intervention can reduce overall mold costs by 25%. You can submit preliminary design drawings to receive free cost accounting and optimization suggestions, allowing you to plan your project cost control path in advance.
Why Partner With JS Precision For Your Precision PEEK Injection Molding Service Needs?
One of the main services of JS Precision is the PEEK injection molding service. The company has accumulated a lot of experience in engineering plastic injection molding of high-difficulty and precision machining. Equipped with an ISO 9001:2015 certified quality management system and fully closed-loop high-temperature hot mold manufacturing capabilities, we offer a one-stop, low-risk supply chain assurance from design improvement to the mass production of tens of thousands of parts to our customers.
End-to-End Production and Testing Capabilities
JS Precision has its independent high temperature oil temperature injection molding production floor, a highly skilled team of specialist plastic mold makers, and top-notch testing laboratories including Zeiss CMM. This guarantees the uniformity and mechanical performance of each batch of PEEK injection molding products. From raw material warehousing to finished product delivery, the entire process is controllable. This end-to-end management is the main guarantee for the consistent quality of high-end PEEK injection molding projects.
Transparent and Compliant Service Guarantee
The company strictly sticks to customers' intellectual property protection agreements allowing transparency tiered pricing based on material and labor costs, and also no hidden costs. This enables the clients to clearly comprehend the cost structure of the project and then confidently continue with the PEEK injection molding projects. Transparency in service is among the key standards of the professionals in the injection molding suppliers' industry.
Domande frequenti
Q1: What is the minimum order quantity (MOQ) for JS Precision PEEK injection molding service?
As the barrel and hot mold need to be heated over 180℃, and there is always some material loss during the operation, JS Precision strongly suggests a minimum order of 500 pieces for standard PEEK part production. Or, the minimum spend should be $1500 for a single custom production project.
Q2: How much does a typical PEEK hot tooling service mold cost compared to traditional injection molds?
If you want to make molds for PEEK only, you will need very high-quality, heat-resistant steel, as well as heating systems embedded, and finishing to the mirror level for a long time. This can make the manufacturing cost about 35% to 50% more than the normal cold-work plastic molds.
Q3: Can regular injection molding machines safely process high-temperature PEEK molding materials?
PEEK cannot be safely processed with a regular injection molding machine. Standard heating coils are usually not able to constantly reach the maximum operating temperature of 380℃-420℃ and normal screws are very likely to get broken at the very high viscosity level, so they must be modified for high temperature and low shear application.
Q4: How do you protect my company's intellectual property and design details during inquiry?
JS Precision regards customer IP as a core asset and can sign a two-way confidentiality agreement before and after submitting drawings. Strict data isolation is implemented internally, and drawings are only open to specific project engineers and accounting centers.
Q5: What is the general lead time for a standard PEEK mass production project from tooling to delivery?
Typically, for such a project, it takes 3-5 working days to perform the mold flow analysis and to get the design for manufacturing details confirmed, 20-25 working days to produce the high-temperature hot mold, and 5-7 working days to carry out the mass production and delivery after T1 sample confirmation.
Q6: Can we mix regrind or recycled scrap into our high-volume PEEK molding service orders?
Even though pure PEEK is thermally stable, JS Precision suggests that you use 100% pure virgin material, mostly when dealing with core components of precision machinery or semiconductors. The addition of recycled material will be the cause of the secondary thermal degradation of the modified fibers, bringing about a decrease in the tensile strength of the parts.
Q7: How can I quickly estimate my single component price for PEEK injection molding?
The cost per unit is a combination of material weight, cycle processing cost, and amortization cost of the single-component mold. You just send the production quantity and 3D files to JS Precision, and a complete transparent and detailed formal quotation will be provided to you within 24 hours.
Q8: Why is post-molding annealing sometimes necessary for high-temperature PEEK components?
When making big solid or complicated parts out of PEEK on a very large scale, annealing with a program is going to be needed for eliminating the differences in the cooling rates of the surface and the interior. Heating in an oven at 200℃, holding at that temperature, followed by a slow cooling releases internal stress and fixes the highest crystallinity.
Riepilogo
The main thing in PEEK injection molding procurement is picking a manufacturer who knows how to handle such materials well (crystallization), who can design hot molds, and optimize DFM. If one just uses non-hardening cold molds or usual equipment that cannot get to the crystallization temperature of 160℃-200℃, one will face issues such as warping, shrinkage, and the waste of output that might be over 20%. JS Precision hardening hot molds professionals and the multi-cavity runner design allow the realization of rapid cost-effectiveness even when orders reach approximately 5000 pieces or more, That's why ensuring 0.02mm tolerances and at the same time achieving low-cost mass production.
Are you ready to obtain cost effective PEEK molding solutions for your industrial or precision manufacturing projects? You may drop your STEP or IGS format 3D drawings in our official inquiry mail or fill out a customized inquiry form. Within 24 hours the JS Precision engineering team will send you a formal quotation, including runner utilization calculations, cycle time estimates, and multi-tiered batch unit prices with a free DFM feasibility assessment report to give your project a fast start.
Disclaimer
The contents of this page are for informational purposes only.JS Precision Services,there are no representations or warranties, express or implied, as to the accuracy, completeness or validity of the information. It should not be inferred that a third-party supplier or manufacturer will provide performance parameters, geometric tolerances, specific design characteristics, material quality and type or workmanship through the JS Precision Network. It's the buyer's responsibility Require parts quotation Identify specific requirements for these sections.Please contact us for more information.
Our factory is equipped with over 100 state-of-the-art 5-axis machining centers, ISO 9001:2015 certified. Forniamo soluzioni di produzione veloci, efficienti e di alta qualità a clienti in più di 150 paesi in tutto il mondo. Che si tratti di produzione in piccoli volumi o di personalizzazione su larga scala, possiamo soddisfare le vostre esigenze con la consegna più rapida entro 24 ore. Choose JS Precision this means selection efficiency, quality and professionalism. To learn more, visit our website:www.cncprotolabs.com
 Italiano