 日本語





精密CNCフライス加工サービスハイエンドの精密部品製造分野では、見落とされがちだが重大な影響を与える表面欠陥の問題点、つまり象限突起に直面しています。
このミクロンレベルの小さな欠陥は、完璧な表面を追求する上で「見えない敵」のようなものです。これは部品の外観に影響を与え、機能、シーリング、または組み立て精度の問題を引き起こす可能性があり、その結果、後処理コストやプロジェクトのリスクが増加します。専門的な精密 CNC フライス加工サービスは、体系的なソリューションを通じてこの問題を解決する上で重要な役割を果たします。
この記事では、原因について説明し、技術的な変更やサプライヤーの選択などの完全な戦略を示しています。
主要な回答の概要
| あなたの中核的な懸念事項 | JS Precision のソリューション | あなたにとっての核となる価値 |
| 四分円溝のツールマークは部品の精度と外観に悪影響を及ぼし、除去することはほとんど不可能です。 | 金属の CNC フライス加工については、徹底的な診断を提供し、工作機械、制御、プロセス向けにカスタマイズしたプロセス パッケージを提供します。 | 完璧な表面を取得し、二次研磨を削減し、部品の機能が設計どおりであることを確認します。 |
| 標準サプライヤーは、内部デバッグのコストが高く、経験が不足しているため、根深い問題を解決できません。 | CNCフライス盤サービスとプロセス知識を市場に投入し、基本的なソリューションを提供します。 | 研究開発のデバッグ時間とコストを削減し、安定した加工結果を実現し、プロジェクトの進行を加速します。 |
| CNC フライス加工の中国市場において、このような精度の問題を解決する能力を備えたサプライヤーをどのようにして見分けることができるのでしょうか? | 工作機械と校正レポートのプレゼンテーションとサンプル検証を使用して、カスタム精密機械加工サービスのプロフェッショナリズムを示します。 | 長期的な信頼関係を築き、複雑なアルミニウム CNC フライス加工タスク向けの高品質部品の継続的な生産を保証します。 |
重要なポイント
- 四分円状の突起の出現は、サーボ システムの遅れ、バックラッシュ、および経路制御効果を組み合わせて説明できます。体系的な解決策が必要です。
- 問題が現れる方法とその最適化のための戦略は、加工されるさまざまな材料 (アルミニウムとスチールなど) の場合に合わせて調整する必要があります。 アルミニウム部品のCNCフライス加工パラメータに非常に敏感です。
- サプライヤーを選択する際には、価格や基本的な設備に加えて、工作機械の動的性能、制御システムの最適化能力、およびプロセスにおける経験を主に重視してください。
- JS Precision のような専門家と早期に技術的なコミュニケーションを行っている場合は、その成熟したプロセス パッケージを直接適用して、1 ~ 2 回の反復で問題を解決することが可能です。
象限の突起を除去するにはどうすればよいですか? JS 精密 CNC フライス加工サービス ソリューション
象限突起は、精密 CNC フライス加工サービスにおける典型的な問題です。このような問題を解決できるのは、工作機械、プロセス、材料を統合した体系的なソリューションだけです。単一のパラメーターを単に微調整することには程遠いです。
JS Precision は20 年以上にわたってエンジニアリング チーム ビジネスに携わってきました。この間、同社は独自の問題解決システムを開発しました。
- 工作機械のサーボシステム、ガイドウェイの剛性、バックラッシを精密に検査し、バックラッシが0.003mm以内に抑えられていることを確認する徹底した診断を実施します。
- プロセス パッケージは、CNC フライス金属の特徴に基づいて、適切なツール コーティング、切削パラメータ、およびパス戦略を選択することによって調整されます。
- クローズドループ検証。すなわち、欠陥が完全に除去されたことを確認するための定量的検査に三次元測定機 (CMM) と表面形状計を使用します。
正確な補正による象限エラーの改善は、次の図に示されているものの 1 つです。 ISO 230-2:2018 。
JS Precision は、この技術を自社サービスのサーボ パラメータ校正ソリューションとともに工作機械のトランスミッション コンポーネントの最適化に導入し、プロジェクトの 95% 以上で 0.005mm の精度レベルに達することを可能にしました。
また、当社は、お客様の加工コストを平均 20% 削減し、納品注文の 98% が予定どおりに届くよう支援しています。アルミニウム CNC フライス加工などの要件の高いシナリオでは、工具の固着や振動の増大を回避するための専用の高速で切込み深さが浅いプロセスも提供できます。
問題を根本的に解決できるサプライヤーを選択することは、やり直しを繰り返すよりもはるかにコスト効率が高くなります。当社の精密 CNC フライス加工サービスの機能を確認したいですか?今すぐ部品図面を送信すると、JS Precision が無料のプロセス実行可能性分析とコスト計算を提供し、象限突起解像度の効果を視覚的に確認できるようになります。
象限の盛り上がったブレード パターンとは何ですか?また、それが部品の品質に影響を与えるのはなぜですか?
CNC フライス加工の象限の突起やツールマークは、通常、精密部品の品質を損なう主な原因であり、精密 CNC フライス加工サービスは基本的にこの問題を解決するための生命線です。
問題の視覚的な表現
部品の表面の円形、曲線、またはコーナー部分に突起、工具跡、さらにはオーバーカットが見られる場合があります。これらの欠陥は通常、ミクロンレベルの偏差、つまり 0.005 ~ 0.02 mm の範囲にあります。それらは肉眼ではほとんど見えませんが、部品のコアパフォーマンスに直接影響を与えます。
部品に対する複数の危害
- 突起や跡の有無で大きく変化します。表面粗さRa 値が増加し、最終製品の全体的な外観と機能が損なわれるほどです。
- アセンブリの精度は、たとえばベアリング ハウジングの嵌合による詰まりの発生によって示される影響を受け、機械動作の全体的な安定性が損なわれます。
- 部品のシール性能が損なわれるため、油圧および空圧コンポーネントの漏れリスクが非常に発生しやすくなります。
- 欠陥を修正するために研磨工程が必要になるなど、後加工が必要となりコストが上昇します。
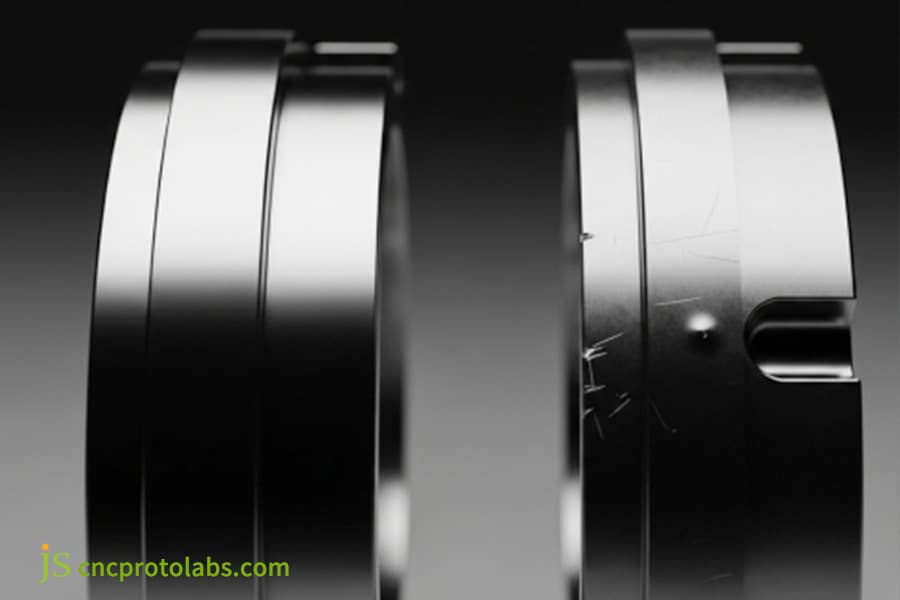
図 1: 並んだ 2 つの円筒形アルミニウム部品。右側には、目に見える引っかき傷と表面の欠陥が示されており、象限の突起の可能性がある問題が示されています。
精密 CNC フライス加工サービスは、象限バルジの問題をどのように定義して診断しますか?
正確な診断は問題解決の第一歩です。精密 CNC フライス加工サービスの強みは、象限突起ツール マークの主な原因を非常に迅速に特定できることです。
重要なのはシステムの動的エラーです
この不具合は、サーボモータの応答遅れ、逆すきま補正不足、工作機械の座標軸反転時のレール摩擦などの複合的な影響により発生します。
工作機械が円弧補間を実行する場合、2 つの座標軸の動作速度を正確に一致させる必要があり、どちらかの軸に遅れがあると経路のずれが発生し、最終的には突起が形成されます。
迅速な問題診断
- 部品の90 度の角に小さな丸みや突起がないか検査します。
- 円の直径を決定し、四分円の点の寸法が等しいかどうかを確認します。
- チェックしてください工作機械のバックラッシ、臨界値である0.003mmより高い値でしょうか?
- 切削加工中に工具のビビリは見られますか?
CNC フライス盤サービス: どの工作機械とサーボ システムの要因が突出の原因となるか?
まさにその心 CNCフライス盤サービス工作機械のパフォーマンスとサーボ システムがどの程度うまく相互作用できるかが重要であり、したがって象限の膨らみや工具マークが形成されるかどうかが直接決まります。
主要な機械的および電気的理由
- サーボゲインが適切に設定されていない:ゲインを高く設定しすぎると機械が振動しやすくなり、ゲインを低くしすぎると機械の応答が遅くなります。
- バックラッシが大きすぎる場合:バックラッシが0.003mmを超えると、反転時のフリートラベルが軌道のずれの直接的な原因となります。
- ガイドウェイの剛性や摩耗の問題:移動中の変形により座標軸の位置決め精度に影響を与えます。
- ボールねじの摩擦が安定しない:反転時に摩擦が急激に変化し、運動軌道が乱れる原因となります。
コントロールシステムは何をするのでしょうか?
補償アルゴリズムのパフォーマンスは、さまざまな制御システム ブランド間で大きく異なります。
実際のところ、ファナックの AI 輪郭制御とシーメンスの Advanced Surface システムには違いがあり、どちらのシステムも事前読み取りと平滑化の機能が優れているため、象限エラーを大幅に減らすことができます。このような高度な機能はローエンド システムでは利用できないため、高精度加工のニーズを満たすことが困難です。
さまざまな制御システムの象限誤差補償機能の比較
| 制御システムブランド | 補償アルゴリズム | 象限誤差制御精度 | 該当するシナリオ | サポートサービス |
| ファナック | AI輪郭制御 | ±0.004mm | 高精度金型、航空宇宙部品 | オリジナルの工場出荷時のパラメータ校正 |
| シーメンス | 高度な表面 | ±0.003mm | 複雑な曲面、医療部品 | リアルタイムのパス最適化 |
| 国内経済システム | 基本クリアランス補正 | ±0.015mm | 一般構造部品、低精度部品 | 簡単なパラメータ調整 |
| ハイデンハイン | TNC640 動的補償 | ±0.002mm | 超精密光学部品、衛星部品 | フルプロセス適応 |
| 三菱 | インテリジェントな輪郭制御 | ±0.006mm | 自動車部品、量産部品 | 高効率な量産ソリューション |
異なる金属材料を加工する際の CNC フライス加工の突起問題の違いは何ですか?
さまざまな材料特性金属のCNCフライス加工象限突起ツールマークの性能と効果が大幅に異なります。
軟質金属(アルミニウム合金など)の課題
アルミニウム部品の CNC フライス加工のパラメータは特に有限です。高い表面仕上げが要求されるアルミニウム合金は、工具跡が目立つ傾向があります。
一方、アルミニウム合金は粘度が高いため、不適切な切削パラメータにより工具の固着やビビリが発生しやすくなります。これらは四分円突起の問題の主な原因であり、部品の外観や組み立て精度に影響を与えます。
超硬金属(ステンレス鋼など)の課題
ステンレス鋼やその他の超硬金属の場合、切削抵抗が非常に高いため、サーボ負荷の変化が発生し、パストラッキングの精度に影響を与えます。
このような材料の四分円状の突起は、通常、表面のツールマークではなく、隠れた寸法偏差の形をしているため、位置を特定して修正することが非常に難しく、CNC フライス盤には高いサービスレベルが必要です。
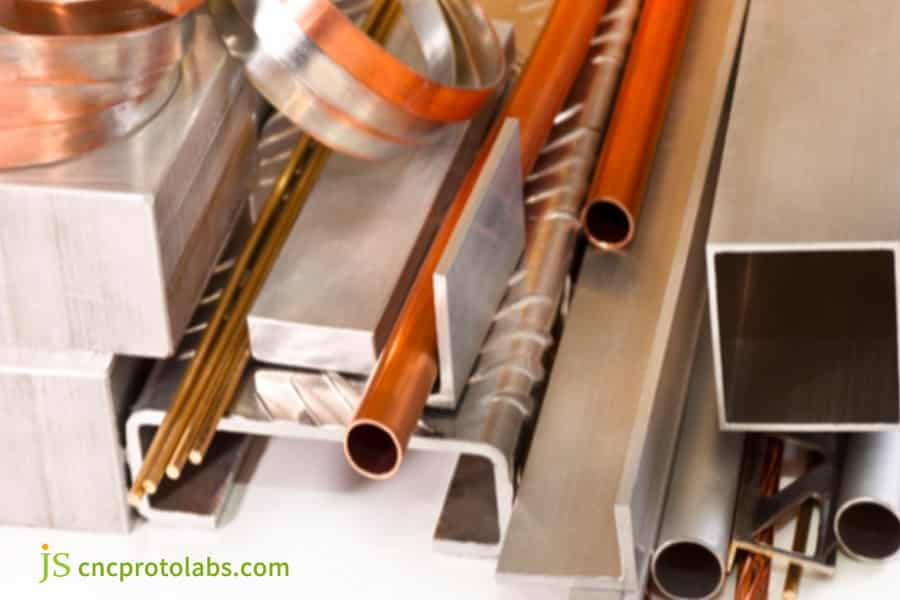
図 2: 銀色と銅色のブロックとロッドを含む金属ストックの品揃え。精密加工用のさまざまな材料を示しています。
アルミニウム部品の CNC フライス加工の対象となる排除戦略は何ですか?
アルミニウム部品の CNC フライス加工における象限突起の問題には、これに取り組むための集中的なプロセス戦略が必要です。
プロセスパラメータの精密調整
- 高速回転を適用し、 8000~12000 rpmの範囲でゆっくりと速度を変化させ、工具と材料の接触時間を短縮します。
- 仕上げ切込みを0.1~0.2mmと低く抑え、切削抵抗と振動を低減します。
- 送り速度を調整し、送り速度を0.05 ~ 0.1 mm/刃で管理し、中断のない切削を保証します。
- 特殊なコーティングが施された鋭い仕上げツールを選択する。ダイヤモンドコーティングされた工具、工具の固着軽減に。
プログラミング経路最適化技術
- 円弧フィルタリング機能を使用して、ツールのコーナー移動パスをより滑らかにします。
- サーボシステムが正確に追従できるように、コーナー減速度を調整してコーナーでの送り速度を下げます。
- NURBS補間により複雑な曲面の加工精度を高め、経路のずれを最小限に抑えます。
アルミニウム合金部品の四分円突起の問題を克服したいですか?カスタマイズされたアルミニウム CNC フライス加工プロセス ソリューションを得るには、JS Precision にアルミニウム部品モデルと精度要件を伝えてください。
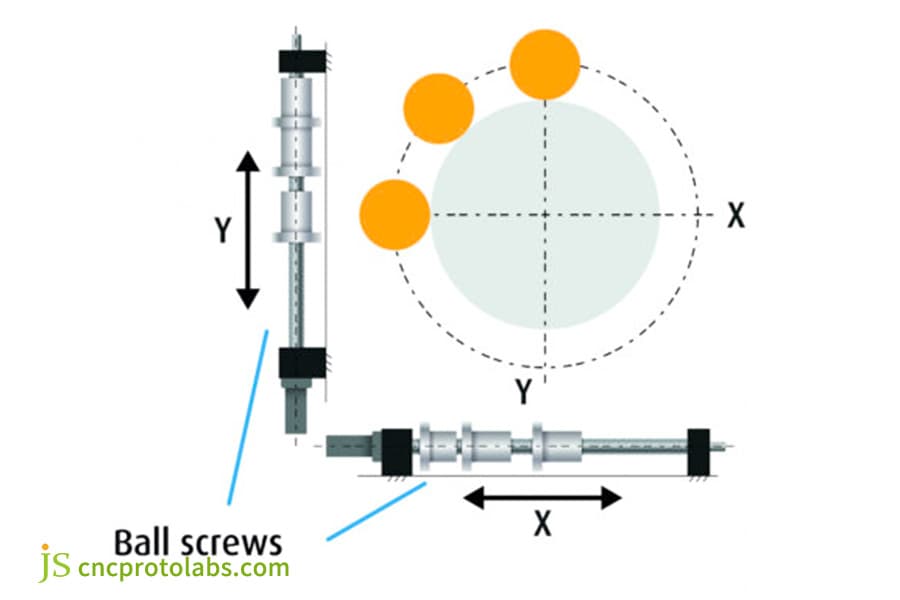
図 3: 工作機械の精密な動作のための X 軸および Y 軸ボールねじを示す技術図。円形のワーク境界線が示されています。
カスタム精密機械加工サービス: カスタマイズされたプロジェクトにはどのような独自のプロセス最適化が必要ですか?
カスタム精密機械加工サービスは、本質的には仕立ての技術に関するものです。 JS Precision は、お客様の取り組みに合わせてパーソナライズされたプロセス最適化ソリューションを開発できます。
構想から最終製品までのシステムエンジニアリング
- ASME Y14.5-2009部品の形状を最適化し、突起が発生しやすい複雑なコーナーを排除するために、製造容易性設計 (DFM) に関するフィードバックを提供する必要があります。段階的な荒加工と仕上げのスキームを検討します。
- 荒加工では廃材の大部分が除去されますが、仕上げ加工では精度が保証されます。
- 振動解析を統合して、部品の変形を防ぐための最適なクランプ ソリューション(油圧クランプやソフト ジョーの使用など) を決定します。
測定、駆動反復閉ループ
高精度の三次元測定機 (CMM) を使用してワークピースの輪郭測定を実行し、測定結果をプログラミング側に転送してパラメータを調整することで、閉ループの最適化を実現します。このアプローチは、継続的なプロセス改善を達成するための確実な方法であり、最終的には象限の突起ツール マークを完全に除去します。
JS Precisionカスタムプロセス最適化効果データ
| プロジェクトの種類 | 材料 | 元の欠陥値 | 最適化された精度 | 納期の短縮 | 低コスト |
| ドローンカメラブラケット | 7075アルミニウム合金 | 0.015mm | ±0.005mm | 30% | 25% |
| 航空宇宙用ベアリングハウジング | ステンレス鋼316L | 0.012mm | ±0.004mm | 25% | 20% |
| 医療手術器具 | チタン合金 TC4 | 0.008mm | ±0.002mm | 20% | 18% |
| 衛星構造コンポーネント | アルミニウム合金 6061 | 0.020mm | ±0.003mm | 35% | 22% |
| 自動車用センサーハウジング | 亜鉛合金 | 0.018mm | ±0.006mm | 28% | 21% |
カスタマイズされた精密機械加工ソリューションが必要ですか?部品図面を JS Precision に提出していただくと、製品の費用対効果を向上させるための無料の DFM 解析レポートが提供されます。 カスタム精密加工サービス。
グローバルサプライヤーを選択する際に、この問題を解決する上での技術力をどのように評価すればよいでしょうか?
CNC フライス加工の中国市場からサプライヤーを選択するプロセスにおいて、技術的能力を確認するための最も重要な基準の 1 つは、象限突出問題に対処できるかどうかを決定する主な要素であるためです。
基本的な技術仕様
- 工作機械のブランドとモデルは何ですか? ハイデンハインやファナックのようなトップレベルの制御システムが搭載されていますか?
- バックラッシ校正データ、バックラッシを0.003mm以内に安定して制御することは可能ですか?
- サーボパラメータチューニングの経験はありますが、さまざまな種類の材質に合わせてチューニングを行ったことがありますか?
- どのような検査設備を持っていますか? 三次元測定機や形状測定器などの高精度検査ツールは備えていますか?
能力の証明としてのサンプル
典型的な曲面やコーナーを含むテストピースの機械加工を無料または有料で実験し、その輪郭精度と表面粗さを測定することをサプライヤーに提案する必要があります。たとえば、Ra < 0.4m を要求する必要があります。サンプルによる確認は、サプライヤーの技術力を直接確認する方法です。
高品質のサプライヤーを特定したいCNCフライス中国市場?無料のサプライヤー評価リストを入手し、選択の落とし穴を回避するには、JS Precision にお問い合わせください。
ケーススタディ: ドローンカメラブラケット用アルミニウム合金部品の四分円突出問題を48時間で克服
チャレンジ
ドローン メーカーは、高精度 7075 アルミニウム合金カメラ マウントのバッチを必要としていました。アルミニウム部品の内部 CNC フライス加工中に、約 0.01 ~ 0.015 mm の小さな突起が、湾曲したガイド レール表面の四分円の移行点に現れ続けました。
そのせいでレンズが引っかかってしまいました。手作業で研磨すると部品の精度が損なわれる可能性があったため、プロジェクトは中断されました。
JS Precision ソリューション: 3 つのステップで系統的に駆除
1. 動的診断:顧客の部品とプログラムを受け取った後、エンジニアは元のツールパスとパラメータを研究しました。彼らは、主な問題はサーボ応答パラメータと切削条件の間の非互換性であると結論付けました。
2. カスタマイズされたプロセスパッケージ:ハイデンハイン TNC640 システムを搭載したハイダイナミック 5 軸フライス盤を使用して、
サーボフィードフォワードゲインと輪郭許容値を最適化します。 アルミCNCフライス加工特別に選択された一刃大ねじれ角精密フライスを使用して行われ、NURBS 補間を使用して再プログラミングが行われました。
3. 検証と納品:最初の製品が製造されると、輪郭測定器を使用して検査が行われ、突起は完全に除去されます。総合輪郭精度は0.005mm以内、表面粗さRaは0.3μmを実現しました。
結果
JS Precision は 48 時間以内に認定済みのサンプルを引き渡し、組み立ての問題は完全に解決されました。お客様は非常に感銘を受け、JS Precision に次の 3 バッチ、合計 500 個を提供しました。これにより、1 個あたりの加工コストが25%削減され、納期が30%削減されました。
同様の精密部品加工の課題に直面していますか?今すぐ JS Precision に連絡し、部品要件を提出してください。迅速なプロトタイピング サービスを提供し、カスタム精密機械加工サービスの価値を証明します。
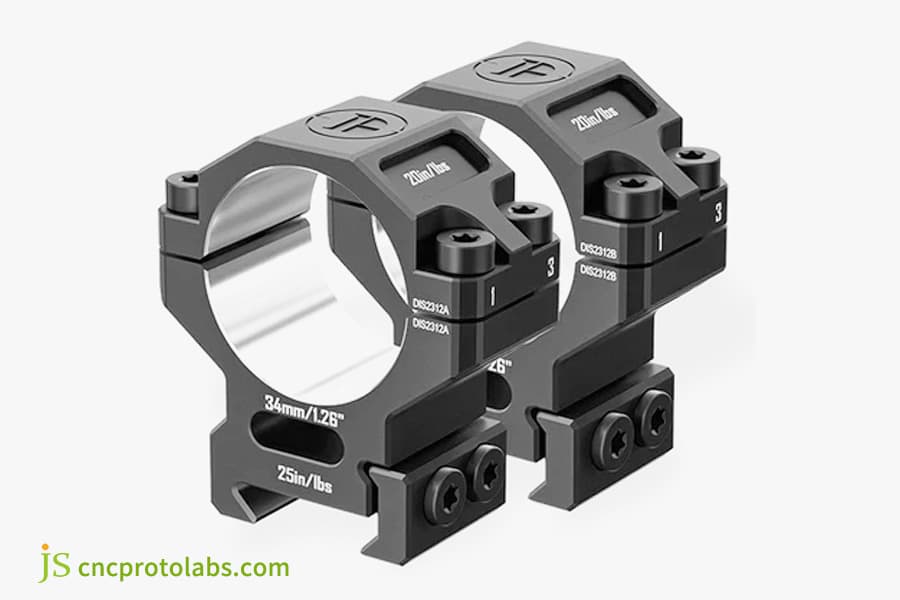
図 4: 「34mm」と刻印された 2 つのマットブラックのアルマイト処理アルミニウム製スコープ リングとトルク仕様。完成した精密フライス加工コンポーネントを示しています。
よくある質問
Q1: 象限ツール マークが表示される可能性が最も高いのはいつですか?
この欠陥は、プログラムされたパスの瞬間的な方向変化が工作機械のサーボ応答速度を超えるため、全円、丸みを帯びた輪郭、および直角 90 度コーナーの加工作業中に発生する可能性が最も高くなります。
Q2:送り速度を下げることでツールマークを消すことはできますか?
コーナ部の送り速度を少し下げると、欠陥をある程度改善できるはずです。ただし、過度の縮小は加工効率に影響を与えるだけでなく、他の表面問題を引き起こす可能性があります。サーボパラメータと合わせて総合的に調整する必要があります。
Q3: この問題を新しい工作機械で解決するのと古い工作機械で解決するのとでは大きな違いがありますか?
はい、大きな違いがあります。特に、過去 5 年以内の新しい CNC マシンには、サーボ ドライブと制御アルゴリズムの優れた技術と、より優れたツール マーク防止機能が組み合わされて搭載されている可能性が高いため、問題は非常に簡単に解決できます。
Q5: 突起が解消されているかどうかはどのように測定して確認しますか?
高精度の表面形状測定機や三次元測定機を使用して、形状の密集した点をスキャンし、数百倍に拡大した等高線曲線グラフを生成し、欠陥が除去されているかどうかを定量的に分析します。
Q6: この問題を解決すると、処理コストが大幅に増加しますか?
プロセスの最適化自体は、当社の精密 CNC フライス加工サービスの専門範囲内であるため、通常は追加料金は発生しません。当社を選択すると、実際に再作業や廃棄コストを節約できます。
Q7: プロトタイプや少量のバッチ部品に対しても、この種の徹底的な最適化を実施する意欲はありますか?
もちろん喜んでいます。これは次の値です。カスタム精密加工サービス、最初の部分からベスト プラクティスを適用して、プロトタイプの機能と外観を一度に成功させることができます。
Q8: 中国の CNC フライス盤サービスは、突起を避けるために必要な精度を達成できますか?
絶対に可能です。 JS Precision を例に挙げると、当社は一流の輸入機器に投資し、それを厳密にメンテナンスし、海外の顧客の精度要件を満たす、またはそれを超えることができる深いプロセス知識を備えています。
まとめ
四分円状の突起ツール マークは解決不可能な問題とみなされるべきではなく、精密 CNC フライス加工サービス プロバイダーの技術的能力をチェックする方法です。
本当の答えは、工作機械の性能をよく理解し、CNC フライス金属の材料特性を正確に理解し、これら 2 つを安定したプロセスに変える豊富な経験を持っていることにあります。中国市場で利用可能な CNC フライス加工の選択肢の中から、価格の罠を無視して技術専門家に直接相談するのが賢明な選択です。
今すぐ行動してください!部品図面を JS Precision に送信しますそれがこの問題を引き起こしています。当社のエンジニアリング チームは、徹底的な診断分析とオーダーメイドのプロセス ソリューションを提供します。これにより、象限の突起を完全に除去し、欠陥ゼロの精密製造の次のレベルに到達できるようになります。

免責事項
このページの内容は情報提供のみを目的としています。 JSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。サードパーティのサプライヤーまたはメーカーが、JS Precision Network を通じて性能パラメータ、幾何公差、特定の設計特性、材料の品質およびタイプまたは仕上がりを提供すると推測すべきではありません。それは購入者の責任です部品見積が必要ですこれらのセクションの具体的な要件を特定します。詳細についてはお問い合わせください。
JSプレシジョンチーム
JS Precision は業界をリードする企業です、カスタム製造ソリューションに焦点を当てます。当社は5,000社以上の顧客と20年以上の経験があり、高精度に重点を置いています。 CNC加工、板金製造、 3Dプリント、射出成形、金属スタンピング、などのワンストップ製造サービスを提供します。
当社の工場には、ISO 9001:2015 認証を取得した最先端の 5 軸マシニング センターが 100 台以上備えられています。当社は、世界 150 か国以上のお客様に、迅速、効率的、高品質の製造ソリューションを提供しています。少量生産でも大規模なカスタマイズでも、24時間以内の最速納期でお客様のニーズにお応えします。選ぶJSプレシジョンこれは、選択の効率、品質、プロフェッショナリズムを意味します。
詳細については、当社の Web サイトをご覧ください。 www.cncprotolabs.com
リソース

