注塑价格因素:决定最终报价的 8 个关键要素

注塑价格因素:决定最终报价的 8 个关键要素

logo

撰写者

JS精密

已发表
Jul 16 2026
  • 注塑

关注我们

注塑价格因素​ 通过八个可量化的驱动因素确定最终报价:模具钢材成本(约占30-50%)、材料(材料成本占15-25%)、制造周期成本(20-35%)、数量摊销(10-20%)、附加工序(5-15%)、质量控制(3-8%)、配送(物流)成本(3-10%)、工程支持(5-12%)。

价格为 8000-15,000 美元的单腔 P20 模具与价格为 25,000-45,000 美元的四腔 H13 模具可以使零件的单位成本差异超过 300%。 本文一一分析了注塑成型的成本驱动因素,并提供了JS Precision 300多个项目的数据,提出了降低价格的实用方法。

注塑成本细分 – 8 个关键驱动因素

<标题> <正文>

主要发现

  • 模具成本是最大的支出之一,占初始投资的 50%。在模具中添加更多模具型腔可降低摊销单位成本高达 80%。
  • 注塑工艺成本的60-80%来自于冷却时间,优化冷却水道设计可直接缩短周期15-30%。
  • 材料成本不是固定的,并不总是由单价决定。尽管工程塑料的单位成本可能更高,但由于周期时间更短和模具寿命,它们有时可以降低总成本。
  • 要获得可靠的注塑报价,需要提供全套 3D 图纸、年产量、材料等级和公差要求。

为什么JS Precision的定制注塑服务值得信赖?

我们团队15年的注塑实践经验表明,良好的定制注塑服务应该能够用数据证明其降低成本的能力。

根据我们使用医用呼吸机面罩支架的经验,我们发现最初的模具报价为 47,000,单位成本为 2.85。在进行 DFM 审查并对流程进行更改后,我们成功地将模具成本降低至 32,000,单位成本降低至 1.94,这使得双方都降低了 32%。

<块引用>

ISO 9001:2015(质量管理体系)明确提到,注塑件的生产过程应包括可追溯的参数记录机制,关键过程数据和程序应保留至产品生命周期结束。

为了遵守规定,我们在每个项目中实施了三阶段审核:设计输入审核、模流分析审核、试模验证审核,以确保每个决策的成本都可以追溯。

该技术现已成为JS Precision 300多个注塑项目的数据库的一部分,有助于平均降低18-25%的成本。

下载注塑成本优化白皮书,掌握模具钢材选择、周期缩短技术和生产摊销计算方法,并主动评估您的定制注塑服务的成本优化潜力。

影响注塑价格的核心成本结构有哪些?

注塑价格因素可归纳为四大类:固定投资(模具设计和生产)、可变成本(原材料和加工)、半可变成本(后处理和质量控制)和隐性成本(工程和物流)。 这四个类别合计占整体报价的 95% 以上。

固定成本:模具设计和生产

  • 钢材选择:P20(5-8/kg,寿命 500,000 次循环)、H13(12-18/kg,寿命 1 000 000 次循环)、S136(20 美元、30/kg,寿命 2 000 000 次循环)。使用的钢材类型极大地影响模具寿命和每件产品的摊销。
  • 型腔数量:以单型腔模具为参考,两型腔模具占50-70%。相比之下,四腔模具将时间延长 120-150%。 四腔模具的加工效率是单腔模具的3.2-3.8。

可变成本:材料和加工

  • 材料成本:通用塑料为 1-5 美元/公斤,工程塑料为 15-50 美元以上/公斤。材料的选择还将决定加工时间和模具寿命等。
  • 处理成本:每小时的机器折旧成本为 50-150 美元,能源消耗为 5-15 美元/小时,人工成本为 10-25 美元。 注塑报价需要逐项列出。

隐性成本:工程和物流

  • DFM 工程支持:100-200 美元/小时 不过,通过在设计阶段尽早参与,您可以在最终的转换时节省大量成本。
  • 试模和修正:500-2,000 美元/次。通过实施 DFM 预可视化,JS Precision 使他们能够将行业试模数量平均 5-7 减少到仅 2-3。

联系工程师,获取项目的免费成本明细和透明的注塑成型报价模板。

注塑价格因素图表分析

图 1:展示典型注塑成本细分的饼图。

模具成本的8个决定因素和定量范围是什么?

模具成本的范围是 1000(对于简单的 3D 打印原型)到 100000+(对于复杂的多腔生产模具)。八个因素决定具体成本:钢材、腔数、复杂性、公差、表面处理、热流道、尺寸和寿命要求。

模具成本明细

  1. 设计工程:10–15%
  2. 材料采购:25–35%
  3. CNC/EDM 加工: 35–45%
  4. 热处理:3–8%
  5. 组装和试模:5–10%

钢材选择对成本的影响

成本驱动因素

典型份额

优化杠杆

模具成本​

30–50%

钢种选择、型腔数优化

材料成本​

15–25%

树脂替代量、再研磨比例

流程成本​

20–35%

冷却系统设计,缩短周期时间

数量摊销​

10–20%

年度产量承诺,长期协议

二次运营​

5–15%

一体化设计,减少后处理

质量控制​

3–8%

过程控制取代全面检查

物流和关税​

3–10%

本地采购,关税优化

工程与 DFM​

5–12%

早期干预以减少后期变化

<标题> <正文>

型腔数量决定

  1. 单腔模具:制造成本仅为基础x 1,单位摊销成本更高。
  2. 双型腔模具:费用增加 50-70%,但效率几乎翻倍。
  3. 四腔模具:成本增长120-150%,生产率提高3.2-3.8倍。 如果每年的需求量超过 50,000 件,四腔模具将很快降低单位成本。

简单地说,最初看起来更便宜的单型腔模具最终会变得更昂贵,每个零件的价格也会更高。 单腔 P20 模具生产 500,000 个零件的成本为每个零件 0.016。而生产 2,000,000 个零件的四腔 H13 模具的成本仅为每个零件 0.0125。

模具成本因素确定

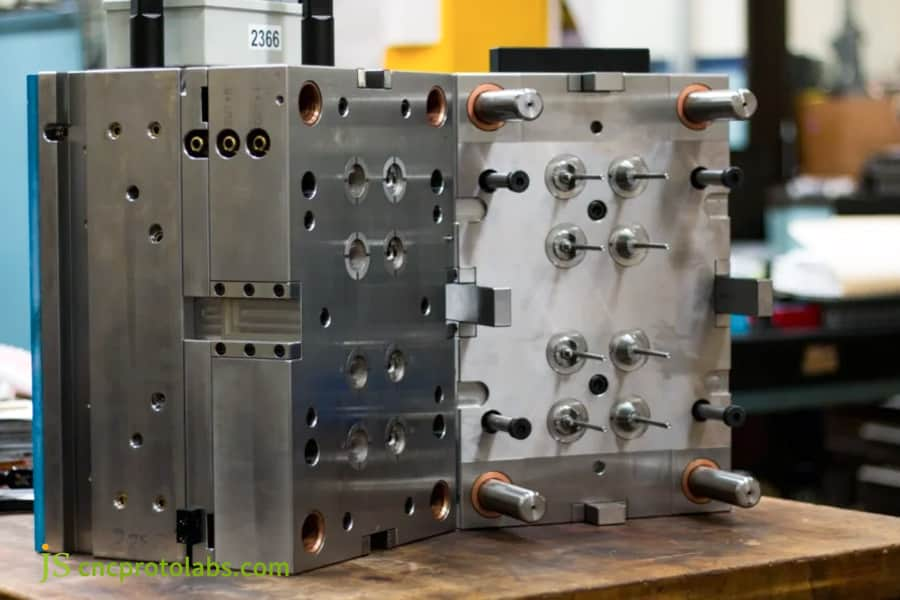
图2:车间工作台上的精密不锈钢注塑模具。

如何量化影响注塑成型工艺成本的周期时间因素?

注塑工艺成本由周期时间决定,冷却阶段占周期时间的 60-80%。在 30 秒的周期中,大约需要 18-24 秒进行冷却,注射时间仅需2-5秒,保压时间为3-5秒,取出时间约为1-2秒。

循环时间分解(50吨机器,单腔,100克PP部件)

  1. 模具闭合和注射:2–5 秒(周期时间的 6–17%)
  2. 保压和收缩补偿:3–8 秒(循环时间的 10–27%)
  3. 冷却和固化:15–25 秒(循环时间的 50–83%)- 最大优化潜力
  4. 模具打开和顶出:1–3 秒(周期时间的 3–10%)

冷却优化的定量方法和好处

  • 随形冷却是一种冷却技术,通过 3D 打印或五轴加工生产成型为零件的冷却通道。它减少了冷却时间(减少了 20-40%),尽管由于该技术,模具工具变得更加昂贵(增加了约 15-30%)。
  • 通道优化:直径应约为壁厚的2-3倍(即8-12毫米),两个通道之间的间距应约为直径的3-5倍(即30-50毫米),型腔表面部分到壁的距离为直径的1.5-2倍。
  • 冷却介质调节:水温每降低 10 摄氏度,冷却所需时间就会减少 8-12%。流量由1m/s提升至3m/s,传热系数可提高约40%。

单件加工成本计算公式:单件加工成本=设备时薪×周期时间(秒)/3600×模具型腔数。

以年产100万件产品的项目为例:一个周期的工作时间从30秒减少到24秒(减少20%),每小时的机械成本为80,加工一件产品的费用从0.667降低到0.533,实际上节省了13,400元每年。

材料选择如何优化低成本注塑服务的总成本?

低成本注塑服务的目的不仅仅是选择最便宜的材料,而是寻求总体成本最低的材料。虽然材料的单项成本仅占总成本的15-25%,但材料的选择决定了一个周期的加工时间(约占30%)、模具的寿命(约占40%)以及产品的成品率(约占20%)。

常用材料价格和加工参数(2026年市场参考)

钢种

价格(美元/公斤)​

硬度(HRC)​

生命周期(周期)​

最适合​

P20​

5–8

28-32

50万

ABS、PP通用塑料

H13​

12-18

46–52

100万

玻璃填充材料

S136​

20–30

48–52

2M

医疗、光学透明部件

NAK80​

18-25

37–43

80万

高光外观件

<标题> <正文>

材料选择总成本决策模型(基线PP=1.0)

  • PP:单价 1.2 美元/公斤,周期时间 25 秒,模具磨损低,综合成本指数 1.0
  • ABS:单价 2.5 美元/公斤,周期时间 30 秒,总体成本指数 1.6
  • PA6-GF30:单价4.5美元/公斤,周期时间35秒,模具磨损中等,综合成本指数2.8
  • PC:单价 5.5 美元/公斤,周期时间 40 秒,总体成本指数 3.2
  • PEEK:单价 $100/kg,周期时间 45 秒,模具磨损高,总体成本指数 15.0+

必须考虑材料干燥的隐性成本。 PA6 的含水量从 0.5% 降至 0.2% 以下,导致每公斤干燥的能耗约为 0.3-0.5kWh,增加 0.04-0.06 美元。 对于 PC,干燥必须在 120 下进行,直至含水量低于 0.02%,否则报废率5-15%。 当公司提供定制注塑服务报价时,应考虑这些隐性成本。

材料选择优化低成本成型

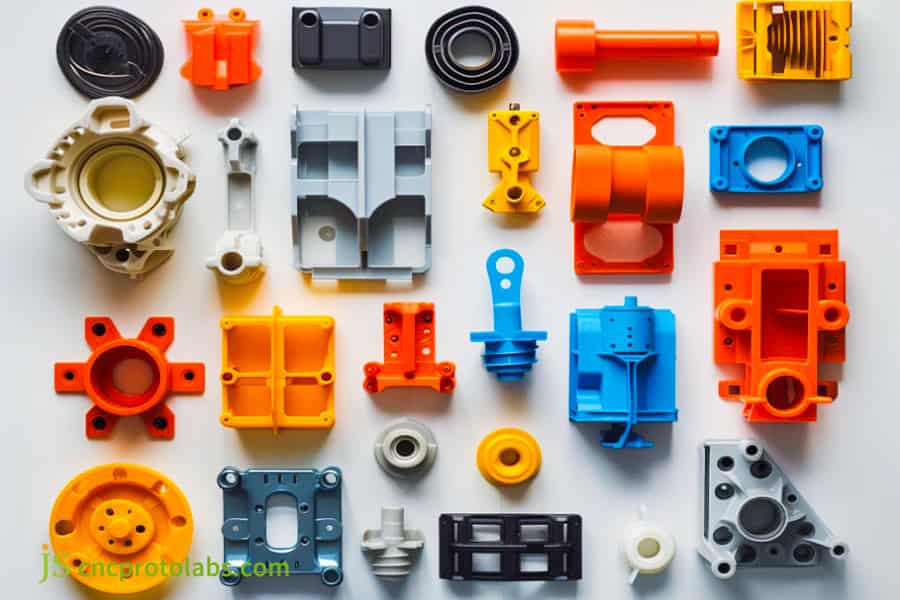
图 3:各种彩色定制塑料部件。

注塑成本明细中的产量摊销如何计算?

在注塑成本明细中,产量是对单位成本影响最大的因素,将产量从 27 件扩大到 3,937 件将导致总单位成本降低约96-98%。随着产量的增加,模具的固定成本将被冲销。

每单位总成本公式

单位总成本=(模具成本/总产量)+单位材料成本+单位机加工成本+单位后处理成本+单位质量控制成本

以一套15000个模具,每件材料+加工成本1.50为例:

材质​

价格(美元/公斤)​

加工温度(°C)​

收缩率(%)​

干燥要求​

PP/PE​

0.8–1.8

180–240

1.0–2.5

低

ABS​

1.8–3.5

220–260

0.4–0.7

介质(80°C/2–4小时)

PA6/PA66​

3.5–6.0

240–290

0.8–1.5

高(80°C/4–6小时,水分<0.2%)

电脑​

4.0–7.0

280–320

0.5–0.7

非常高(120°C/4–6小时,水分<0.02%)

POM​

3.0–5.5

190–230

1.5–2.5

中

PEEK​

80–120

360–400

0.3–0.5

极高(150°C/3–5h)

<标题> <正文>

当产量从最初的 1,000 单位增加到 10,000 单位时,单位的边际成本下降约 81.8%。 进一步增加到 100,000 单位,每单位又减少 45%。当生产水平在每年 5,000 到 10,000 件之间时,公司开始从每增加一件产品中获得的收益就会减少。

模具型腔数量对摊销的影响(年产量 50,000 件,模具总成本为 30,000 美元)

  • 单腔:模具成本 18,000,周期时间 30 秒,单位加工成本 0.42,单位总成本 0.78 美元
  • 两个腔体:模具成本 27,000(+500.22,总单位成本 0.76 美元)
  • 四个腔:模具成本 42,000(+1330.13,总单位成本 0.97 美元)

当年产量达到5万台时,两腔模具成为首选解决方案,当年产量超过10万台时,四腔模具开始占据明显优势。注塑报价应根据实际年产量推荐最佳型腔数量。

联系工程师免费计算您的生产摊销和最佳型腔数,并获得注塑成本明细分析报告。

计算产量摊销成本

图4:成型机中热流道系统的特写。

JS Precision 如何通过 DFM 优化降低定制注塑服务的总成本?

注塑零件的大部分费用是在设计阶段产生的,只有大约 70% 是最终的。在 JS Precision,在模具打开之前进行制造设计 (DFM) 审查,这使客户总体成本平均降低了 15-25%。

DFM 优化的五个基本数值原则:

  • 壁厚均匀性原则:

建议壁厚为1.5-4.0mm,相邻壁厚变化不应超过25%。壁厚从 3mm 增加到 4mm导致冷却时间增加约 78%(冷却时间与壁厚的平方)。壁厚不均匀会产生缩痕和翘曲,从而使废品率增加5-10%。

  • 绘图角度规范:

外表面每侧 1-2°,功能表面每侧 0.5-1°,深腔 (>50 mm) 每侧 2-3°。拔模角每减小 1°,顶出力就会增加约 20%,这反过来又会增加模具磨损。

  • 圆角半径调节:

内角半径应至少为壁厚的二分之一(最小 0.5 毫米)。尖角引起的应力集中会导致模具寿命缩短30-50%,并且还会妨碍填充过程。

  • 罗纹设计参数:

肋根处的厚度不能超过壁厚的60%,高度不得超过壁厚的5倍。 肋条过厚会导致背面出现缩痕。

  • 分型线和抽芯优化:

每增加一个抽芯装置,模具成本就会增加高达 8,000 美元。强烈建议通过改变分型方向或重新设计产品以避免抽芯等改变来节省模具投资。

JS Precision DFM服务流程

  1. 客户上传 3D 工程图(STEP/IGS 格式)。
  2. 将在两天内提供 DFM 报告(包括壁厚分析、拔模角度建议、潜在缺陷警告和材料建议)。
  3. 设计最终获得批准。
  4. 模具制造阶段。

此方法将试模总数从 5 次减少到 7 次(这是行业的典型做法),减少到仅 2-3 次,每次试模可节省 500-2,000 美元。 低成本注塑服务背后的主要理念不是降低产品价格,而是消除设计过程中的浪费。

JS Precision 如何在实际制造案例中将医疗器械 OEM 的注塑报价降低 32%?

一家美国医疗设备 OEM 的呼吸机面罩支架项目的初始模具报价为 47,000 美元,单位成本为 2.85 美元。 JS Precision 通过优化和调整工艺参数降低了模具加工成本。模具成本降低至 32,000 美元,单位成本降低至 1.94 美元。

客户背景和挑战:

客户的产品是聚碳酸酯制成的呼吸机面罩支架年需求量为80,000个。最初的设计很复杂——壁厚从2-6mm不等,三个芯机芯,四个模型共用模具。初始报价为 47,000 美元(H13 钢、热流道、四腔),单位成本为 2.85 美元。该客户预算上限为 40,000 美元,单位成本目标为 2.20 美元。

JS精密解决方案

  • DFM 分析:

壁厚从 6mm 减少到,凸台变为 3.5mm(FEA 确认),冷却时间从 32 秒减少到 22 秒。改变分型方向,抽芯操作改为一次,可再节省8000美元,建议将四个模型组合成单个模架内的两套可互换模芯。

  • 模具制造优化解决方案:

钢材由H13改为P20,表面氮化(8+500氮化),硬度HRC 38-42,满足80万件寿命。通过用热流道替换冷流道,客户将钢铁成本从 3,200 美元节省了 6,000 美元,而且两腔模具设计简化了模具的复杂性,因为原来的模具有四腔。

  • 工艺参数优化:

第一次试模充模不平衡,两型腔重量差2.3%(标准<0.5%)浇口尺寸(从1.2mm改为1.5mm)和注射速度曲线变化,第二次试模重量差缩小至0.3%,尺寸合格率从82%降至97%。

最终工艺窗口:材料温度290-300℃,模具温度80-90℃,注射压力80-100MPa,保压压力60-80MPa,保压时间6秒,冷却时间22秒。

经验教训:

在成型试验T1期间没有充分考虑PC材料粘度高的问题。结果,第一次注射速度值120mm/s导致剪切加热过度(局部熔体温度超过340),导致成品出现银纹、碳化点等缺陷。

实施变更:速度降低至 65 毫米/秒,加上三级速度控制(快-中-慢),背压从 5 巴提高到 10 巴。周期时间从 26 秒增加到 28 秒(+2 秒)。但合格率从 82% 增加到 97%,总体单位成本降低。

<块引用>

ISO 10993-5:2009《医疗器械生物学评价》规定,细胞毒性试验应使用含血清培养基,暴露时间不少于24小时。

为了符合这一标准,我们在医用口罩项目中使用医用级PC,并严格控制材料批次的可追溯性以确保生物相容性合规性。

最终结果

  • 模具成本:32,000 美元(比原始报价低 32%)。
  • 单位成本:1.94 美元(比原计划低 32%,比客户目标低 12%)。
  • 第一年节省的总费用:15,000 美元(模具)+ 72,800 美元(单位)= 87,800 美元。
  • 模具寿命:P20氮化处理预计可持续80万次循环,满足8年的生产需求。
  • 交付时间:从设计到首次量产需要 10 周(行业平均 14-16 周)。

获取 DFM 优化解决方案和类似医疗组件成本的比较报告。将您的图纸上传至 JS Precision,并在 24 小时内获得免费评估和 OEM 注塑服务报价。

为什么选择JS Precision作为您的OEM注塑服务合作伙伴?

选择注塑模具供应商需要评估两个主要因素:最低的综合成本和最低的风险。JS Precision通过透明的定价、预实施的DFM和全过程的质量控制体系,在全球范围内建立了50多家OEM客户作为他们的长期合作伙伴。

JS Precision 独特的销售特点

  • 详细计费:每份注塑报价拆解为模具钢材成本、加工成本、热处理成本、装配成本、试模成本、材料成本、品控成本、包装成本、物流成本,在报价有效期内锁定价格。
  • 设计到制造审核(DFM 前):在开始模具生产过程之前,应在可制造性审核中仔细检查图纸,通常会建议大约 8-15 个优化点,从而将总成本削减约 15-25%。
  • 全过程质量控制:ISO 9001:2015认证,来料检验→过程控制(SPC)→首件检验→全程出货检验(CMM)。临界尺寸CPk≥1.33(行业标准≥1.0)。
  • 快速交货时间:标准模具6-8周,比行业标准10-14周快得多,加急工作仅需4-5周。 48 小时内交付 DFM 报告,72 小时内完成报价。

OEM 注塑模具服务的长期价值是通过 85% 的重复率和平均 14-20% 的成本节省来衡量的。选择JS Precision意味着您选择了一个可明确衡量的成本降低和可信赖的交货进度保证的供应商。

常见问题解答

问题1:如何在保证CAD文件保密的情况下获得准确的注塑报价?

JS Precision 接受手绘图纸、2D 技术图纸或带有测量值的现有项目照片。 JS Precision 将能够为您提供粗略的成本核算(误差 ±30%),但最终报价需要 3D CAD 图纸。

问题2:定制注塑的最小起订量 (MOQ) 是多少?

JS Precision 不强制起订量。例如,可以使用铝或软钢模具(3,000-8,000 次注射)下 100 件订单。对于大批量,使用硬模具 (P20/H13/S136)。将根据实际生产规模选择合适的模具类型。

问题 3:我们期望模具的使用寿命是多长?

平均而言,P20模具可承受约50万次循环,H13模具可承受100万次循环,S136可达200万次循环。但是,如果产品含有玻璃纤维,例如PA6-GF30,模具寿命将减少30-50%。

Q4:JS Precision是否可以帮助设计节省成本?

这是 JS Precision 能够提供帮助的事情之一。我们提供可制造性设计 (DFM) 服务,在模具生产之前评估零件的壁厚拔模圆角、分型线和抽芯结构。它通常会带来8-15 项节省成本的建议,总共可减少 15-25% 的费用。 实际上,这个设计审核和优化完全包含在业务的报价阶段,绝对是名义上的价格。

Q5:您通常领导注塑工作的时间是多少?

模具的典型生产周期为6-8周,而紧急作业则需要4-5周。第一批样品(T0 试模)将在模具准备好后 2 周内交付。批量生产通常在样品获得批准后 1 到 3 周内开始。通过直接上传您的设计草稿,您将收到报价,JS Precision 将在很短的时间内回复您。

Q6:JS Precision如何保证大批量零件质量的一致性?

质量控制贯穿于各个环节:进料检验→首件检验(FAI)→过程控制(SPC实时监控主要尺寸)→出货全检(CMM三坐标测量机)。关键维度的最小 CPK 值为 1.33。

问题7:用于制造的快速模具和真实模具之间的财务差异是什么?

由铝或低碳钢制成的原型模具成本约为 3,000-10,000,并且可以持续约 5,000-20,000 次循环。由一种等级的工具钢制成的生产模具的价格为10,000-80,000+,其使用寿命为500,000-2,000,000次循环。JS Precision建议客户在项目的不同阶段使用最合适和最经济的模具。

Q8:JS Precision 成型后是否进行二次加工?

我们提供完整的后处理服务:去毛刺、热熔/超声波焊接、丝网印刷/转移印刷、喷涂/电镀、组装、包装和运输。我们还可以提供从模具设计到成品交付的一站式OEM注塑服务。

摘要

影响注塑成本的因素包括所用模具钢材的种类、通过优化冷却时间来缩短周期时间的潜力(60-80%)以及点生产摊销达到最大边际效益(产量为 5,000-10,000 件/年)。 每个决策点都有一个数学最优解。 JS Precision 通过公开透明的逐项定价、DFM 前审核和端到端质量控制,帮助客户在每种可能的选择中做出明智的决策,并以数字为依据。

现在获得合适的注塑报价怎么样? 将 3D 图纸 (STEP/IGS) 文件和要求发送给 JS Precision。 48小时内,我们将免费为您提供工程团队的DFM可行性分析以及详细的逐项报价 - 涵盖包括模具成本、材料成本、加工成本和后处理成本在内的所有费用。无需预先承诺。今天就与我们联系。

JS Precision 为您提供免费报价

免责声明

本页内容仅供参考。对于 JS Precision Services,对于信息的准确性、完整性或有效性不提供任何明示或暗示的陈述或保证。买方有责任确定具体的技术要求并索取正式的零件报价。请联系我们获取更多信息。

JS精密团队

定制制造解决方案。我们拥有超过 15 年的经验,为 1,000 多家客户提供服务,专注于高精度 CNC 加工、钣金制造、3D印刷、注塑和金属冲压。我们已成功交付超过 300,000 个精密零件,所有定制项目的准时交付率均达到 99.2%。

我们的工厂配备了 100 多台最先进的 5 轴加工中心,并通过了 ISO 9001:2015 认证。我们为 150 个国家/地区的 B2B 客户提供快速、高效和高质量的制造解决方案。无论您需要小批量原型设计还是大规模定制,我们都能以短至 24 小时的交货时间为您的项目提供支持。选择 JS Precision 获得无与伦比的效率、质量和专业精神。

要了解更多信息或提交询价,请访问我们的网站:www.cncprotolabs.com

资源

JS Precision 提供即时报价

blog avatar

JS精密

快速原型和快速制造专家

专注于数控加工、3D 打印、聚氨酯铸造、快速模具、注塑成型、金属铸造、钣金和挤压。

Featured Blogs

13
Oct 2026

定制金属冲压的成本是多少?真实报价明细

1. 按批量等级划分的定制金属冲压成本框架 2. 定制金属冲压的成本是多少?其影响因素是什么? 3. 定制模具的工装和设置成本如何计算? 4. 材料成本如何影响最终的定制金属冲压价格? 5. 不同批量等级的单件金属冲压成本如何变化? 6. 隐藏成本和二次加工如何增加金属冲压报价? 7. JS Precision 的定制金属冲压成本报价流程是什么? 8. 如何应用面向制造的设计 (DFM) 工程来降低定制金属冲压成本? 9. 常见问题解答 10. 总结

9
Oct 2026

定制冲压与钣金加工:当产量至关重要时

1. 模具成本如何区分冲压和钣金加工? 2. 批量生产时,冲压件和钣金加工件的单位成本有何差异? 3. 哪些零件几何形状需要定制冲压,哪些需要钣金加工? 4. 钣金冲压和钣金加工的公差范围分别是多少? 5. 交货周期和最小起订量如何影响项目启动? 6. 生产中如何选择定制冲压或钣金加工? 7. 常见问题解答 8. 总结 9. 资源

7
Oct 2026

级进模、复合模和传递模:模具类型对比

1.复合模与级进模:哪种模能提供更好的平面度和同心度?2.级进模与传递模:大批量生产时,节距公差有何差异?3.为什么传递模冲压对于深拉伸和重型零件至关重要?4.级进模、复合模和传递模:哪种模具最适合您的项目?5.关键合金的冲压模具选择:哪种模具适用于EMI屏蔽和先进高强度钢?6.常见问题解答 7.总结 8.资源

年度交易量

模具摊销/件​

每台可变成本​

单位总成本​

年度总成本

1,000​

$15.00

1.50 美元

16.50 美元

16,500 美元

5,000​

$3.00

1.50 美元

$4.50

$22,500

10,000​

1.50 美元

1.50 美元

$3.00

30,000 美元

50,000​

0.30 美元

1.50 美元

1.80 美元

90,000 美元

100,000​

0.15 美元

1.50 美元

1.65 美元

165,000 美元