 中文 (简体)




钣金激光切割成本欧洲和中国每小时价格从 20 欧元到 135 欧元不等。在欧洲,供应商的基准小时费率为65-125 欧元/小时。中国的基准费率为 18-38 欧元/小时。中国和欧洲之间的价格差异主要取决于板材厚度、激光源功率(从3kW到30kW)、辅助气体类型(99.999%液氮与高压空气)和嵌套效率。如果批量超过 200 件或总重量超过 150 公斤,选择中国的激光切割服务可以使总到岸成本降低 35%–55% 。
金属板材激光切割成本概览:中国与欧洲
|
公制 |
中国供应商 |
欧洲供应商(DE/IT/PL) |
技术和成本驱动因素 |
|---|---|---|---|
|
机器平均每小时费率 |
€20 – €42/小时 |
70 欧元 – 135 欧元/小时 |
电力、折旧、直接人工 |
|
3mm 304SS 每米切割成本 |
€0.50 – €1.05 / 平方米 |
€1.30 – €2.80 / 平方米 |
高功率激光器的采用和液氮供应链 |
|
线性公差 |
±0.02 – ±0.05 毫米 |
±0.02 – ±0.05 毫米 |
同代光纤激光源(IPG / Trumpf) |
|
原型交付时间 |
3 – 5 天(DHL/FedEx) |
5 – 10 天(地面) |
24/7轮班和原材料库存 |
|
经济盈亏平衡点 |
批量 >200 件或 >150 公斤 |
批量 <50 件或 <72 小时交货时间 |
海运费固定成本摊销 |
来源:JS Precision 2025-2026 项目报价数据库(1,200+欧洲项目); IEA (2026) 电力 2026 报告; ISO 9013:2017 热切割公差分类。
要点
- 纯加工成本降低35%~55%:中国在切割304/316不锈钢和6061铝中厚板时具有很大的价格优势。
- 高纯氮气消除了二次操作:超纯氮气 (99.999%) 辅助气体可防止切割边缘氧化,消除二次化学清洗和锉削。
- 重量和批量对总成本影响很大:样品和紧急订单应由欧洲当地供应商生产,以减少物流;但对于包含海运费和关税的批量订单,中国到岸成本仍将降低35%–55% 。
钣金激光切割价格和小时费率是如何真正计算的?
钣金激光切割价格由四个附加组件组成:设备每小时折旧率、辅助气体消耗量、穿孔点劳动力和净切割长度乘以嵌套系数。
成本模型组件
成本模型组成部分熟悉构成钣金激光切割成本的各种要素是管理成本的一种策略。总切削成本按下式计算:
总成本 = (穿孔次数 × 每个穿孔成本) + (总切割长度 ÷ 实际进给率 × 机器时间率) + 辅助气体体积成本
总切割成本公式是激光切割成本明细的完整表达,使每项成本都透明化,方便客户逐项核对外包工厂报价是否合理。
成本影响因素
- 刺穿时间: 0.3-0.8秒/刺穿;微孔阵列占据总机器时间的18%–25% 。
- 拐角处的加速/减速:动态拐角路径,导致有效切削速度减慢至12%–20%的范围。
- 切割速度差异:典型的12kW激光器以28m/min的速度切割3mm的不锈钢,而使用纯氧切割碳钢,则分别以20mm和1.2m/min的速度切割,相差23倍。
行业成本结构和折旧现实
AWS C4.6M-2006 (2012) 概述:热切割几何公差应根据垂直度、平均轮廓高度、拉线、渣槽和顶部圆角进行分类。
JS Precision 严格遵守标准。此外,欧洲制造商通常在单班或双班运行8或10年后对重型设备进行折旧,而JS Precision采用3年加速折旧加24/7运营,将单位固定折旧成本降低60%。欧洲报价为1.5-2.5欧元/分钟,而中国仅为0.35-0.70欧元/分钟。
图 1:激光切割机加工金属板材时发出明亮的火花。
是什么导致中国与欧洲激光切割价格差异?
中国与欧洲激光切割定价差异并不在于机器硬件,而在于辅助气体供应链成本、工业电费、折旧周期和全流程配套距离。
成本结构比较:欧洲与中国
一个精通激光切割成本比较将考虑四个主要因素:能源天然气贬值和物流。下表详细比较了中国和欧洲供应商之间的成本结构性差异:
|
成本构成 |
欧洲供应商 |
中国 |
成本比率(欧盟/中国) |
|---|---|---|---|
|
工业电力 |
0.17 欧元 – 0.23 欧元/千瓦时 |
0.08 欧元 – 0.09 欧元/千瓦时 |
2.5× – 3.0× |
|
液氮(N2 99.999%) |
€0.85 – €1.20 / 立方米 |
€0.22 – €0.38 / 立方米 |
2.5× – 4.0× |
|
设备折旧年限 |
8 – 10 年 |
3年(加速) |
每件降低 60% |
|
换班模式 |
单/双班制 |
24/7 连续 |
2.5× – 3× 输出 |
|
全流程整合 |
跨供应商物流 |
内部弯曲、铆接、焊接、精加工 |
消除 80% 的运输损失 |
资料来源:IEA (2026)《电力 2026》; ISO 9013:2017。
集成制造的复合效应
对于欧美买家来说,选择工业制造供应商不仅要看一台设备的机时率,还要看供应商进行全流程集成的能力(2026年)。在一家工厂中,JS Precision 将激光切割、去毛刺、数控折弯、PEM 铆接、焊接和粉末喷涂结合在一起,将总精加工成本降低了约45% 。
ISO 9013:2017具体规定,激光切割厚度≤32mm,垂直度公差为0.05±0.003amm,平均激光切割厚度32mm,粗糙度Rz5=10+0.6aμm,通过激光切割实现。
- 天然气管道:中国散装液氮每吨平均定价约为54欧元/吨(Sci99 2026年半年监测),而欧洲为0.85-1.20/m3。
- 电价差异: IEA(2026)确认欧盟工业电价为 0.17-0.23/kWh,是中国电价 0.08-0.09/kWh 的 250% 。
- 消除物流相关损失:跨供应商运输产生每箱重新贴标签 8 至 15 欧元以及每公斤 0.8 至 1.2 欧元的多阶段运输费用。
请联系我们的 JS Precision 工程师获取免费价格明细,这将帮助您将欧洲供应商的当前报价与我们的一站式制造解决方案进行比较。大多数客户在不到两个工作日内即可节省 30% 以上。
图 2:光纤激光切割机在金属板上发出强烈的火花。
中国激光切割服务能否满足严格的公差和无渣边缘质量?
中国激光切割服务使用主流光纤激光源和数控床身的供应商可以稳定地实现1毫米至10毫米板材的±0.02毫米至±0.05毫米线性公差和无熔渣切割表面。
边缘质量控制机制
获得高重复性的精密钣金切割结果是一个平衡和保持协调控制四个因素的过程:
- 镜头聚焦补偿:动态聚焦功能将束腰保持在板材中间,从而将切缝锥度控制在±0.5°。
- 喷嘴直径选择:材料的厚度决定喷嘴尺寸,采用1.2-2.5毫米,同心度在0.02毫米以内保证无不对称挂渣,所以不会出现不对称挂渣。
- 高压惰性气体吹扫:金属在氧化之前首先暴露于18-25巴的99.999%纯氮气中,从而防止氧化。这也会产生干净的边缘,没有氧化物。
- 铝抗反射处理:像 AL5052/6061 这样的高反射板材除了采用40-60 kHz工作频率的调制脉冲算法外,还必须采用抗背反射激光头,以防止损坏。
无渣边缘质量参数
激光切割边缘质量不是通过主观判断来评估,而是通过可量化的粗糙度和熔渣高度指标来评估:
|
厚度 |
割缝直线度 |
表面粗糙度Ra |
浮渣高度 |
边缘氧化 |
|---|---|---|---|---|
|
1 毫米不锈钢 304 |
±0.02毫米 |
Ra 3.2微米 |
<0.05毫米 |
零(N2 25 巴) |
|
3 毫米不锈钢 304 |
±0.03毫米 |
Ra 4.0μm |
< 0.08 毫米 |
零(N2 20 巴) |
|
6 毫米 304 不锈钢 |
±0.05毫米 |
Ra 5.0微米 |
< 0.12 毫米 |
最小 |
|
10 毫米不锈钢 316L |
±0.05毫米 |
Ra 6.3 微米 |
< 0.15 毫米 |
最小 |
|
12 毫米碳钢 |
±0.08毫米 |
Ra 8.0μm |
< 0.20 毫米 |
光(氧气切割) |
来源:ISO 9013:2017 (DIN EN ISO 9013:2017-05) 1 级质量范围。
国际宽容基准
如果光纤激光源具有相同的特性,则小于 10 毫米的金属板的切口直径的变化与机器的位置无关,并且在一定范围内或多或少保持恒定。
- 公差的来源独立性:激光质量和精度,而不是供应商位置,决定了零件如何在公差之内或之外。
- 在正确的气压和喷嘴选择下, 1-10 毫米的材料可获得Ra 3.2-6.3 微米的表面粗糙度。
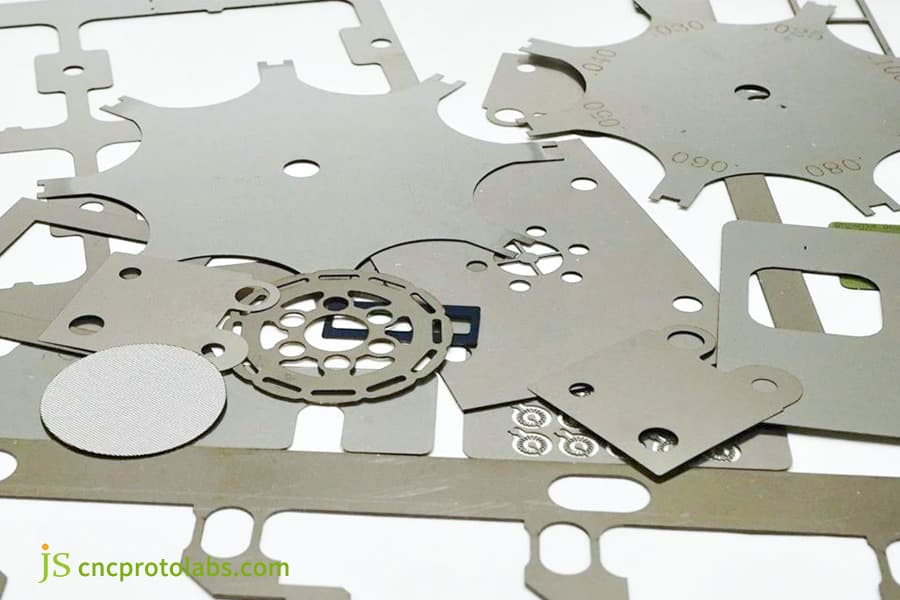
图 3:精密激光切割金属零件具有严格的公差和干净的边缘。
如何通过 DFM 和智能排料最大限度降低金属板材激光切割成本?
钣金激光切割成本可直接降低共刃切削、微标签固定、嵌套算法布局,将材料利用率从72%提升到88%以上。
硬几何 DFM 规则
使用DFM进行激光切割,在设计(绘图)阶段就可以减少80%的后处理额外成本。以下是一些不应妥协的主要几何规则:
- 拐角半径: R≥0.5×材料厚度,防止尖角处出现微裂纹。
- 最小孔径: ≥1.0×材料厚度,以防止由于热效应造成的光学透镜效应而导致孔呈椭圆形。
- 进入/退出位置:避免靠近装配参考表面的位置,因为热影响区会干扰零件在机器中的安装。
- 微型标签:在微小零件上保留0.2-0.5 毫米的小标签,以避免它们在机器中丢失;之后手动折断。
参数微调以满足工程要求
如果设计者在报价(quoting)之前对OEM激光切割服务进行审查,就可以避免在生产(返工)过程中纠正设计缺陷所产生的不必要的费用。基于我们自己参与2025 DFM优化项目的实际经验,我们为德国一家机械公司进行了电柜面板的DFM优化:
- 原始设计:材料利用率72%,每100件总切割路径长度12.4公里。
- 应用DFM后:利用率提高到87%,总切割长度下降到980米。
- 实现:采购成本(原材料)减少 21%,加工时间缩短 15%,总共节省 18.5%。
从 JS Precision 获取免费的 DFM 优化建议——将您的原始图纸发送给我们,我们的工程师将在 12 小时内返回优化的 DXF,显示准确的成本降低百分比。
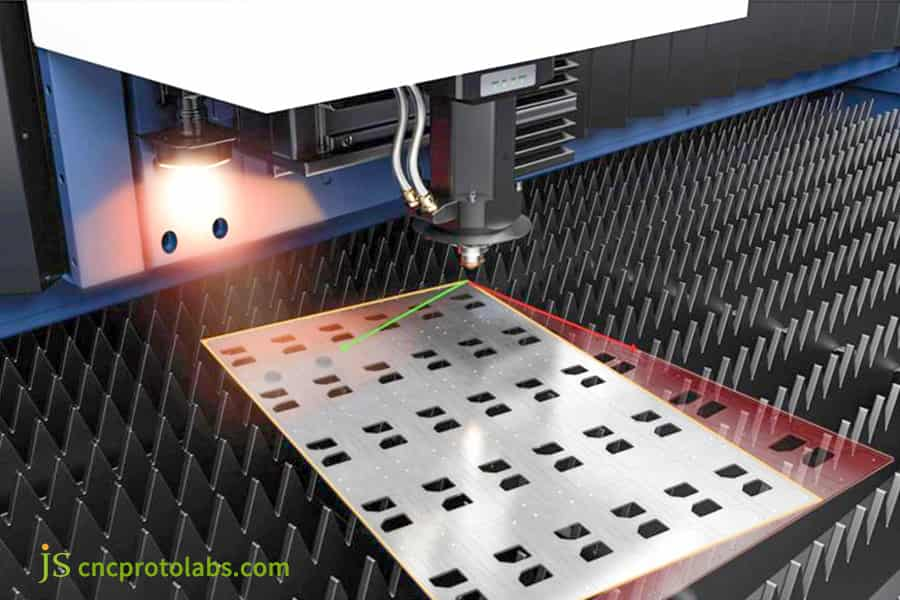
图 4:金属板材上的智能嵌套激光切割工艺,可最大限度地降低成本。
为什么选择交钥匙 OEM 激光切割服务而不是独立切割店?
整合 OEM激光切割服务消除了约 80% 的过程运输损失,因为切割、弯曲、铆接、焊接和表面处理等所有操作都成为一个质量体系的一部分。相比之下,独立切割仅占结构零件总成本的 30%–40%。
分散采购的隐性成本
乍一看,租用钣金激光切割服务似乎是一项省钱的操作,考虑到每个零件的成本;尽管如此,隐藏的运输和重新包装成本常常会消耗掉节省的成本:
- 公差叠加中的公差:当工件经历多个阶段时,每阶段总误差累积为±0.1毫米;四点时,最大偏差可达±0.5毫米。
- 重新包装人工:每次需要包装时都需要将盒子拆开,这意味着重新包装人工的成本为每箱8 至 15 欧元。
- 物流多阶段:每个阶段供应商之间的运输成本约为每公斤0.8-1.2 欧元。
- 质量保证:如果共享流程领域出现任何故障,供应商将相互承担责任。
集成制造中的公差链补偿
JS精密公司交钥匙金属制造解决方案在激光切割阶段应用弯曲扣除和K因子自动补偿
BD = 2 × (R + T) × tan(A/2) – K × T × A × π/180
其中 R = 内半径,T = 板厚度,A = 弯曲角度,K = K 系数(对于激光切割零件,通常为 0.3–0.5)。
- 实时补偿:将激光切口宽度预补偿 0.1–0.2 毫米时,考虑下游弯曲 K 系数。
- 单一质量经理:从平面模型生产到成品的所有尺寸和质量检查均由 JS Precision 负责。
- 缩短交货期:消除了额外的仓储步骤,使从收到材料到成品的交货期从28天缩短到12天。
联系我们JS Precision的一站式金属制造专家,只需将您的3D STEP模型发送给我们,我们将提供详细的报价,其中包括激光切割、弯铆钉、焊接接头和粉末涂层。一切都配有一个联络点和时间表。
如何计算中国与欧洲采购的真实到岸成本比较?
到岸成本比较必须包括出厂价、国际运费、进口关税 (HS 7326.90 / 7219.90) 和海关费用。当批量重量超过 150 公斤或订单价值达到 1,620 欧元时,中国的到岸成本仍比欧洲本地供应商低 32%–50%。
关税和海关结构
完整的到岸成本分析,除了考虑出厂单价外,还应考虑海运或空运、关税和清关成本。根据欧盟 TARIC 数据库,对于 HS 代码 7326,最惠国税率仍为 2.7%。同时,HS 7219产品,即不锈钢扁材,享受0%关税的优势。(欧盟委员会DG TAXUD,数据截至2026年7月1日)
- 关税计算: 10,000 份订单的关税为 0–270 欧元。
- 增值税注意事项:虽然适用 19%–25% 的欧盟增值税,但企业可以扣除。
- 报关费:每批货物固定 85-150 欧元,无论货物价值多少。
- MTC 证书要求:自 2023 年 9 月起,根据 HS 第 73 章,欧盟海关要求提供材料测试证书 (MTC),以证明原产地不是俄罗斯 - JS Precision 协助提供完整的 MTC 文件。
到岸成本盈亏平衡模型
在国际货运板材采购的情况下,盈亏平衡点主要取决于所选择的运输方式。以我们的详细模型 2025 成本计算为例,购买 300 个不锈钢钣金外壳。
- 法国制造: 28,400 欧元,包括 8% 的利润、当地物流、4 周的交货时间。
- JS Precision 出厂价: 16,200 欧元。
- 加海运费(0.60/kg平均380斤):228。
- 加上欧盟关税(平均 2.7%):437 欧元。
- 加上清关和增值税扣除: 135 欧元+免赔额。
- 从中国到岸成本: 17,000 欧元。总成本节省40.1%。
案例研究:JS Precision 高精度激光切割医用 SS316L 外壳
JS Precision 提供的中国激光切割服务在 2,000 个 SS316L 医疗外壳上实现了42% 的成本降低,同时保持了 ±0.03 mm 的装配公差。
客户痛点
传统的CO2 激光切割在欧洲内部机器上使用普通氮气对 2.5mm 316L 镜面不锈钢进行了处理,导致了三个主要问题:
- 边缘残渣和氧化变色:消除这些缺陷的唯一方法是单独打磨和电解抛光每件物品的繁琐方法,在欧洲,每件物品的成本为 12 欧元。
- 热引起的翘曲:通风孔间距极其紧密,导致平整度变化为 0.8 毫米。
- 生产成本:由于这些错误,最终的单位总价增加了 86.00 欧元,同时产生了 18.2% 的非常显着的废品率。
JS精密解决方案
根据多年提供的经验钣金激光切割服务,JS Precision为他们的最新项目实现了一种特殊的路线:
- 20 kW 光纤激光器和 99.999% 液氮相结合:飞切是一种高效方法,与之前的 180 秒相比,切割时间缩短了近 44%,仅为 50 秒,而且没有形成任何氧化物沉积物 - 缩短了 40 秒。
- 蛙跳路径算法:微孔矩阵规划,通过蛙跳算法重新分布微孔,进行分区交替穿孔,以实现热应力分布的局部化,结果控制产品平面度小于或等于0.15毫米。
- 自动宽带去毛刺机:通过一次制造工序实现工件双面的微倒角和刷毛。
失败经验及流程修正
在生产第一个样品的过程中,保护膜上剩余的粘合剂熔化了,因为穿孔激光将这个地方加热得太多,以至于熔化的粘合剂形成了镜面般的表面。
JS Precision工程团队根据标准协议快速修改激光脱膜设置以进行故障排除。他们在每个 0.5 毫米的孔周围以 10 毫米/秒的进给速度放置了一个预汽化带,从而完全去除了烧痕和粘合剂残留物。尽管这些变化将第一个样品批准的时间推迟了 36 个小时,但据信已经避免了约 2,000 个零件的报废。
最终结果
- 单位成本: 86.00 欧元 → 49.88 欧元,降低 42%。
- 切割时间: 180秒→42秒,提高76.7%。
- 平整度: 0.8毫米→0.15毫米,提高81.25%。
- 废品率: 18.2%→1.1%,降低94%。
- 每年节省: 72,240 欧元。
您可以将图纸发送给JS Precision,我们经验丰富的工程师团队将在12小时内为您提供完整的DFM分析和原型报价,包括飞行切割路径模拟和跳跃穿刺策略。
常见问题解答
Q1:钣金激光切割服务的标准定价指标是什么?
激光切割费用以切割米率或纯机时率计算,包括材料厚度等级穿孔次数、CAD转换时间、辅助气体消耗量。大批量生产加上嵌套优化可降低单位成本。
Q2:为什么99.999%高纯度氮气切割比压缩空气切割成本高?
纯度高达 99.999% 的氮气是一种惰性气体,可防止熔化的金属氧化,并产生清晰、无金属的边缘,适合焊接和进一步加工。使用压缩空气切割更具成本效益,尽管它会导致边缘微弱氧化。
问题 3:与 CO2 激光技术相比,光纤激光切割如何降低总体零件成本?
光纤激光器的电光效率为35-45% ,比 CO 激光器的效率高出 3 倍以上。对于薄到中的 1-6 毫米规格,进给速度大约快 2-3 倍,从而节省大量能源和机器时间成本。
Q4: JS Precision 的典型生产和运输周转时间是多少?
JS Precision在 24-48 小时内生产并运送由标准材料(304/316 不锈钢、6061 铝、SPCC 碳钢)制成的原型样品。通过 DHL/FedEx 空运送货,欧洲和美国客户可以在 3-5 天内收到包裹。
Q5:工程设计人员如何优化CAD文件直接降低激光切割报价?
生成 2D DXF 文件时,删除重叠线,应用公共边进行切割,并保持内部圆角半径至少等于材料厚度,以减少穿孔数量并限制与热相关的变形效应。这种 DFM 优化可以节省 15%–25%。
问题 6:不同的钣金厚度可以保持多少切割公差?
使用光纤激光切割加工的钣金厚度(1-4毫米)可以始终满足±0.02毫米至±0.05毫米之间的线性公差。由于热影响区有限和浮渣宽度的限制,6-12毫米的板厚只能达到±0.08毫米至±0.15毫米左右的公差。
Q7:在海运过程中,如何保护钣金件免受腐蚀和划伤?
零件上贴有激光保护膜,或者涂上防锈油进行保护,然后将零件夹在泡沫片中,密封在装有干燥剂的真空防潮袋中,最后将整个包装放入免熏蒸的木箱中。
Q8: 需要哪些技术文件才能收到准确的激光切割报价?
客户应提供 1:1 比例的矢量 2D 图纸 (DXF/DWG),包括关键公差和 3D 模型 (STEP)、材料等级、厚度、表面光洁度要求和指定的订单数量。您可以将您的图纸上传至获得即时报价,越详细,价格就越好。
概括
中国和欧洲激光切割之间的价格差异是由机器每小时费率、高纯度辅助气体的可用性、嵌套利用率水平和关税决定的。对于批量超过200件或总重量超过150公斤的工业钣金件,受益于中国高功率光纤激光设备和全流程配套,在保持±0.02毫米的精度公差的情况下,可以将欧美买家的总拥有成本降低35%~55%。
将您的 DXF/DWG/STEP 图纸发送给我们尽快使用 JS Precision 智能工程和报价系统。我们的工程师将在12小时内提供详细的DFM可行性评估、嵌套利用率分析以及具有竞争力的分级报价,从而实现快速原型设计和大规模定制生产。


