 中文 (简体)



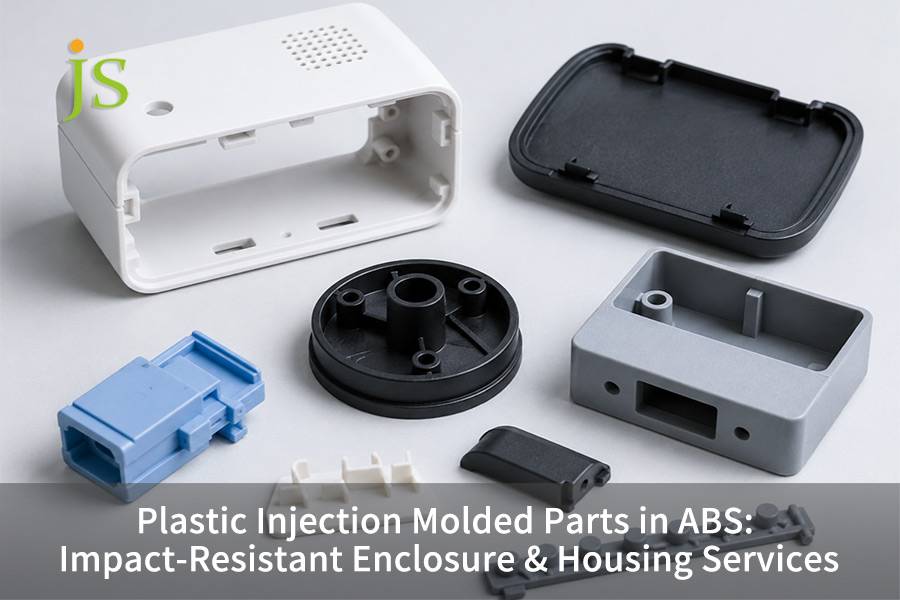

ABS注塑件面临的核心挑战是将ABS物理性能转化为满足尺寸公差(一般±0.1mm,临界±0.05mm)、结构强度和外观标准的成品。翘曲控制、凹陷消除、焊缝强度和尺寸稳定性决定了合格率和使用性能。
合格的解决方案必须同时解决材料干燥(80-90°C,2-4小时,水分<0.1%)、模具设计、工艺参数优化(熔体210-240°C,模具40-60°C)和后处理。本文涵盖五个层面: DFM 设计规则、模具工程参数、工艺窗口优化、缺陷控制策略和成本交付周期模型。
ABS 注塑件工程蓝图:快速参考表
|
项目 |
内容详情 |
|---|---|
|
材料及干燥 |
ABS,80-90°C,2-4小时,水分<0.1% |
|
推荐壁厚 |
功能1.5-2.5mm;肋=壁×50-70%;高度≤墙×3 |
|
模具钢 |
H13 (HRC 48-52) 或 S136 (HRC 48-52),寿命 500k-1M 张 |
|
公差 |
一般±0.1mm,临界±0.05mm,精度±0.01mm(数控后) |
|
典型缺陷和废品率 |
翘曲、凹陷、流痕、烧伤、短射;废品 3-8%(可以<3%) |
|
后处理选项 |
退火(90-95°C,2-4小时),CNC(±0.02mm),喷漆,印刷,超声波焊接 |
|
交货时间 |
样品5-7个工作日,生产15-20个工作日 |
主要发现:
- ABS注塑件的尺寸精度主要受壁厚一致性(1.5至2.5mm)和加强筋数量(约占壁厚的50-70%)的影响。
- 模具钢材的选择决定了精度的上限模具寿命:H13 (HRC 48-52) 建议用于高应力模具,而 S136 能够在批量生产的基础上进行 500,000 多个循环。
- 正确选择工艺设置(熔体210-240℃,模具40-60℃)可使翘曲减少41.73%。
- 热处理(90-95℃,2-4小时)消除残余应力,因此-30℃~80℃温度循环期间的尺寸变化保持<0.05%。
- DFM到量产: 72小时内出DFM,5-7周出样,15-20个工作日量产。
为什么信任 JS Precision 的 ABS 注塑服务?
基于团队在ABS注塑工程领域15年的经验,我们认为有能力提供ABS注塑服务的供应商应该拥有针对三个因素的反馈驱动系统:材料的干燥、模具钢材的选择和工艺窗口的控制。
对于在户外完成的特定传感器外壳项目,最初客户的解决方案包括 P20 钢模具。结果,模具硬度(HRC 32)不足,导致型腔在使用 5,000 个零件后出现磨损,导致尺寸变化为 0.06mm。我们将模具改为 S136 淬硬钢(HRC 50),使模具寿命达到 500,000 次循环,同时将零件的重要尺寸保持在 ±0.05mm 的公差范围内。
ISO 9001:2015说:公司应识别和处理制造和服务交付的流程,还包括验证和确认活动。
为了遵守这一规定,我们每次都会进行三阶段的质量保证流程: DFM审查模流分析T0试模完整尺寸检查(FAIR),其中关键特征的尺寸Cpk为1.33。
该方法论已发展成为JS Precision的300+ABS注塑项目数据库,涵盖从100个原型到数百万个量产,客户废品率平均从8%降低到3%以内。
立即下载 ABS 注塑外壳 DFM 设计和工艺优化白皮书,掌握壁厚均匀性、加强筋比例和退火工艺参数,并主动评估您的 ABS 注塑服务成本降低路径。
ABS注塑服务中影响外壳抗冲击性的关键工艺参数有哪些?
ABS注塑服务通过熔体温度、模具温度、注射压力、保压压力、冷却时间五个参数协调抗冲击性的控制。偏离推荐范围将导致冲击强度下降和尺寸误差。
推荐工艺参数范围
- 熔体温度在210-240℃范围内,低于210℃,塑化不良,冲击韧性下降;高于240℃,材料分解,表面出现条纹和气泡。
- 模具温度: 40-60℃之间。温度低于40℃会导致内应力冻结,导致使用过程中尺寸变化和应力开裂。
- 注射压力: 55~80MPa。压力过大会导致飞边,而压力过低会导致短射。
- 当浇口固化时,将压力保持在注射压力的 50% 至 80%。
- 冷却时间占成型周期的50%至80%,如果壁厚大于3mm ,则除了要加长保压压力和降低冷却速度外。
田口方法优化效果:
- 翘曲度:优化后减少了41.73%。
- 体积收缩:优化后减少18.37%。
想要确认您的 ABS 外壳工艺窗口是否最佳?请联系 JS Precision 工程团队,获取免费的初始模流分析评估。
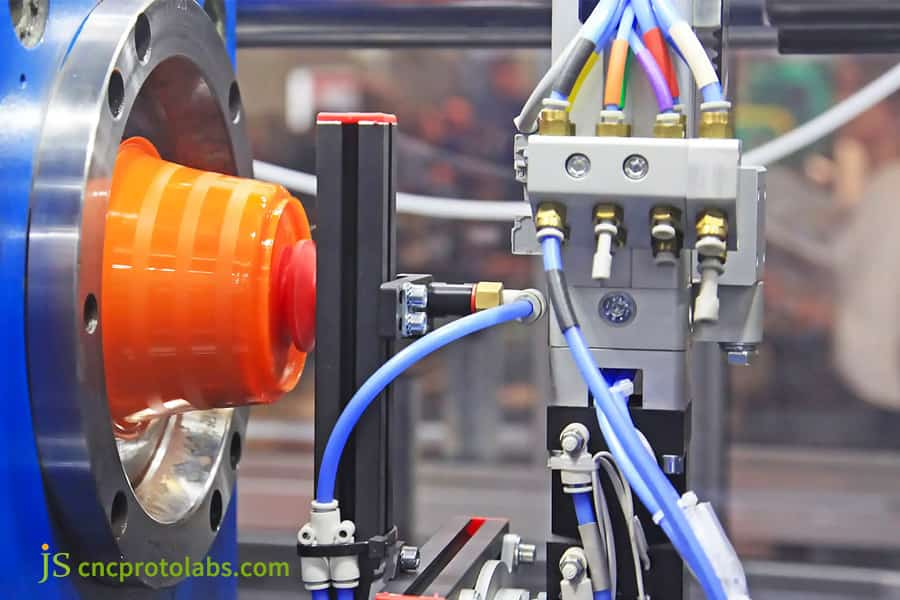
图 1:ABS 注塑机生产橙色塑料部件。
定制 ABS 外壳设计中壁厚和加强筋的量化 DFM 规则是什么?
壁厚不均匀是导致产品出现翘曲和收缩痕迹的原因定制 ABS 外壳设计。如果筋的厚度超过壁厚的70%,无论怎么做都会在A面上出现缩痕。
测量壁厚的设计规则
在定制 ABS 外壳设计中遵循上面列出的壁厚规则对于防止收缩痕迹和缺陷有很大帮助:
- 微型高精度零件:壁厚约为1.14-1.2mm。
- 工作部件:壁厚约1.5-2.5mm。
- 日常弹壳:壁厚约2.0 -3.0mm,公差±15%。
- 壁厚 > 4mm:收缩和内部针孔变得非常高。
- 壁厚变化:过渡区面积不得小于壁厚差的3倍。
肋和角倒圆设计规则
- 圆角半径:壁厚的25%-50%。
- 加强筋厚度:壁厚的50%-70%(ABS为50%-60%)。
- 加强筋高度: ≤3倍壁厚。
- 拔模角:抛光面≥1°,纹理面≥1.5°。
- 交叉肋结构:取代单一厚肋。
- BOSS柱:外径=2-2.5倍壁厚,内径=0.5-1倍壁厚,根部壁厚≤壁厚的60%。
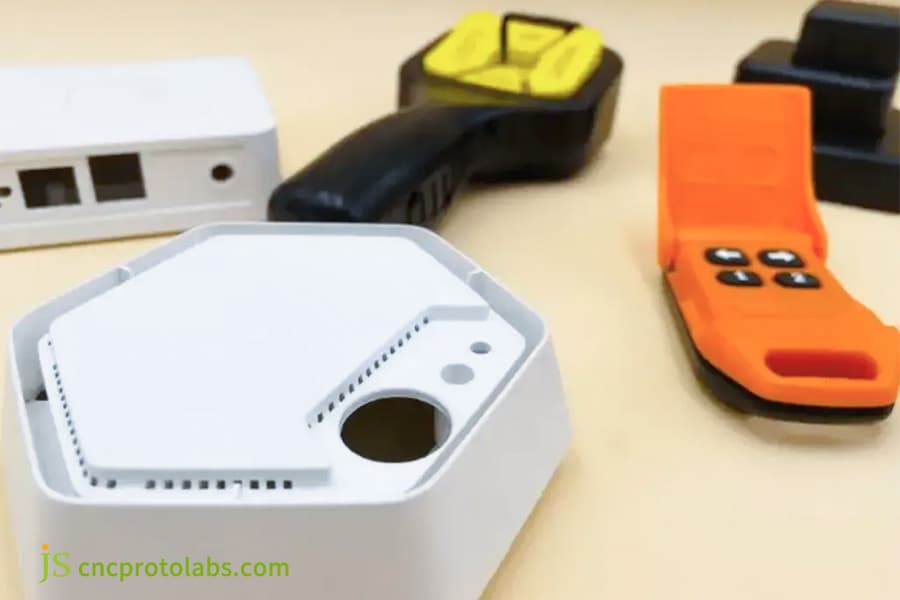
图 2:各种 ABS 电子外壳和手持设备外壳。
ABS模具加工服务中的模具钢材选择和浇口设计如何影响外壳精度和模具寿命?
钢的硬度和耐磨性ABS模具加工服务直接决定ABS外壳的尺寸重复性和模具使用寿命。熔接缝位置和强度会受到浇口位置和浇口类型的影响,它们的设计应一体化。
模具钢对照表
|
钢种 |
硬度(HRC) |
模具寿命(次) |
最佳应用 |
|---|---|---|---|
|
P20 |
28-32(预难期) |
10万-30万 |
中低量,原型 |
|
NAK80 |
37-43(预硬) |
30万-50万 |
高光外观件 |
|
H13 |
48-52(硬化) |
50万-1M |
高应力、高磨损 |
|
S136 |
48-52(硬化) |
50万+ |
高光泽、耐腐蚀 |
在 ABS 模具加工服务中,选择正确的钢材类型对于延长模具的使用寿命至关重要。对于每月超过 50,000 件的生产量,使用 H13/S136 淬硬钢是标准做法,通常伴随 CNC+EDM 加工工艺,这有助于实现零件在 500,000 个模具周期以上的尺寸稳定性。
闸门设计要点
- 熔接线强度:拉伸强度系数值为0.98,弯曲强度系数值为0.95(强度损失2-5% )。
ISO 20457:2018塑料成型零件的公差规定:注塑零件的公差等级为8,熔接线强度的降低需要包含在DFM等级中。
该标准指导我们在浇口设计时避免熔接线位于应力区域。
- 浇口位置:浇口必须位于最厚壁的位置,这样它就不会受到该部分的应力和光洁度的影响。
- 大型壳体:使用多点浇注方法或热流道系统将是我们减少原料塑料在到达模具远端之前必须流动的距离的最佳方法。
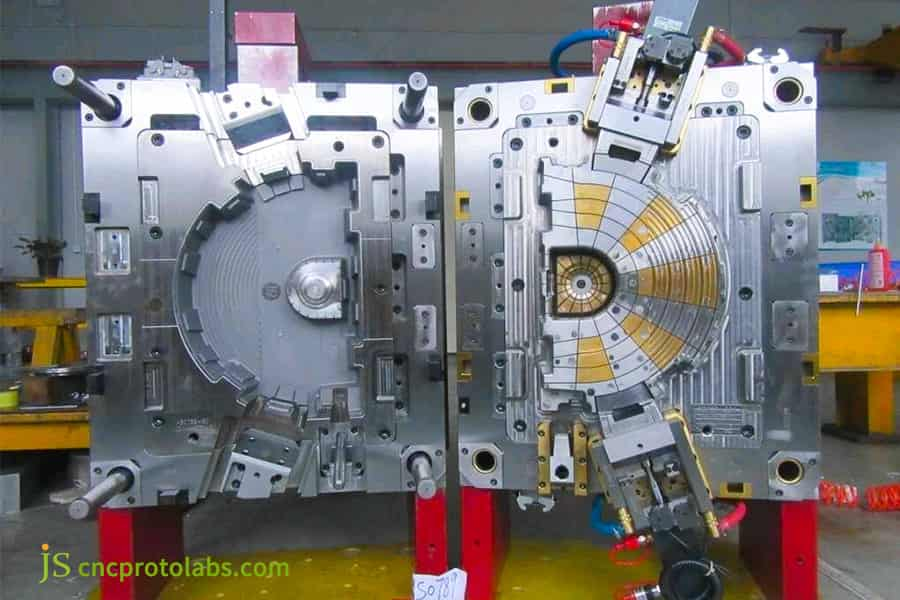
图 3:工业车间中的精密圆形 ABS 模具。
使用哪些工艺方法来控制高强度塑料部件的翘曲和尺寸稳定性?
翘曲控制高强度塑料部件需要通过模流分析预测变形,优化冷却系统和保压曲线,将ABS外壳的翘曲度控制在±0.05mm以内。
模流分析和冷却优化
对于高影响力的塑料部件,模流分析是预测翘曲的重要工具。
- Moldflow/SolidWorks Plastics 全流程模拟 PC/ABS 的翘曲度下降了 14.02%。
- 冷却通道的直径范围为 8-12 毫米,距型腔表面的距离应为其直径的 1.5-2 倍。冷却时间15-30秒。
- 3D随形冷却通道,模具表面温差≤±3℃,循环时间缩短20%。
分段保压退火处理
- 分段保压:首先持续高压注射(70-80%)2-3秒,材料填充后切换到低压保压(40-50%),直到注射周期结束时浇口凝固。
- V/P切换点:通常设置在95-98%填充。
- 退火处理:退火温度保持在90-95℃,比ABS玻璃化温度105℃低10-15℃,持续2-4小时,冲击强度达到17,500 J/m²。
实际上,退火后的ABS外壳在-30℃至+80℃温度循环过程中,热膨胀引起的尺寸变化小于0.05%。
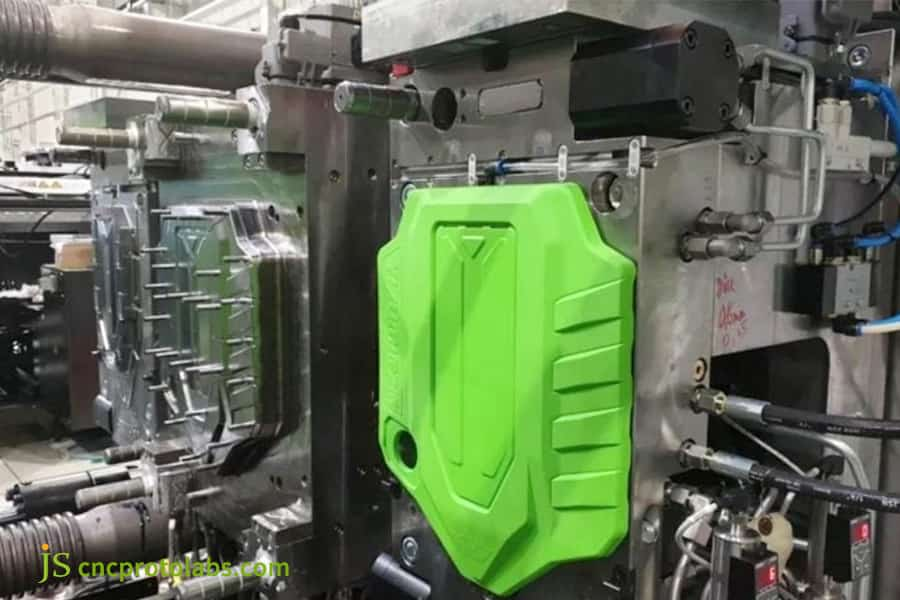
图 4:自动化生产线上的大型绿色 ABS 塑料外壳。
定制外壳成型服务中 ABS 外壳常见缺陷的系统故障排除方法有哪些?
ABS注塑外壳常见的五种缺陷定制外壳成型服务包括缩痕、流线、褐变、短射和翘曲,是车间产生 3%-8% 废品的原因。从过程的角度来看,每个缺陷的原因和解决方法都是可以识别的。
缺陷消除路径表
在定制外壳成型服务中,系统的缺陷调查方法可以将废品率降低到 3% 以下。
|
缺陷 |
根本原因 |
解决方案 |
|---|---|---|
|
缩痕 |
肋骨太厚,包装不足 |
将肋减少至壁厚的 50-60%,增加保压压力/时间 |
|
流痕 |
低熔体/模具温度,缓慢注射 |
将熔体升温至 230°C,模具升温至 55°C,提高速度 |
|
烧伤 |
滞留气体、高注射速度 |
加排气孔(深度0.02-0.03mm),降低速度 |
|
短射 |
低压/低温,小浇口 |
增压至70MPa,熔温至235℃,扩大浇口 |
|
翘曲 |
冷却不均匀、填充不平衡 |
系统解决方案参见第6章 |
系统性缺陷故障排除流程
定制外壳成型服务全面投入生产后,最可靠的定位缺陷的方法就是一一排除故障。
- 步骤1:通过检查是否为收缩流焦、短射或翘曲来获取缺陷的形状,以识别和定位缺陷。
- 步骤2:确保参数在设定范围内。调整参数(熔体温度210-240℃,模具温度40-60℃,注射压力55-80MPa)
- 第三步:检查模具细节——排气槽深度(0.02-0.03mm)、浇口尺寸、冷却通道堵塞情况。
- 步骤 4:材料干燥度是必要的检查 - ABS 的水分含量应仅 <0.1% 。如果不是这种情况,则必须改变干燥条件(80-90℃,2-4小时)。
- 步骤5:进行验证实验——选择重要因素(熔体温度、注射速度、保压压力)并进行正交实验以找到最佳组合。
良好有序地使用上述策略能够将缺陷率从 8% 降低到 3% 以下。
提交您的3D图纸,JS Precision将为您提供免费的缺陷诊断和工艺优化建议报告。
退火和二次加工如何提高 OEM 注塑部件制造中的外壳质量?
注塑成型后,退火 OEM 注塑组件制造消除90%以上的残余内应力。然后进行数控加工、超声波焊接和表面涂层等二次加工,将毛坯变成完整的组装成品。
退火工艺参数及效果
退火通常是 OEM 注塑部件制造过程中消除残余应力的标准步骤。
- 温度: 90-95℃(比ABS玻璃化转变温度105℃低10-15℃)。
- 时间: 2-4小时,炉冷至室温。
- 效果:冲击强度提高至17,500 J/m²,温度循环后尺寸变化在-30℃至+80℃循环温度下<0.05% 。
二次加工能力
- CNC加工: 3/4/5轴,公差从注塑时的±0.1mm收紧到±0.02mm。
- 超声波焊接:焊接强度达到母材80%以上。
- 表面处理:喷涂、丝印、激光雕刻、电镀,对ABS附着力好,无需特殊底漆。
JS Precision 如何将 ABS 注塑外壳制造案例中的翘曲从 0.35 毫米减少到 0.08 毫米?
在工业传感器外壳项目中, JS精密通过模流分析重新设计浇口和冷却系统,实现突破,将翘曲度从0.35mm减少到0.08mm 。
项目挑战:
某工业自动化领域客户需要大规模生产ABS户外传感器塑料外壳(120×80×40mm,壁厚2mm)。
规格包括:关键装配面平整度0.15mm,IP67密封面精度±0.08mm,1米跌落试验无裂纹,年产量20万件。此前,在两个不同的注塑设备中,尺寸变化为 0.30-0.40 毫米的零件出现明显翘曲以及密封失效,这些问题导致项目停止了三个月。
JS精密解决方案
- 模流分析诊断:模具长边有一个中心浇口位置,导致密封面出现熔接线,单面冷却通道温差达25℃,恒压保压模式已完全失效。
- 模具重新设计:三点针阀热流道系统,定模侧随形冷却通道(直径10mm,距型腔表面15mm),模温机控制温差±3℃ ,加强筋厚度从2.0mm减少到1.2mm(壁厚的60%),收缩痕深度从0.08mm减少到0.02mm。
- DOE验证:熔体温度230℃,模具温度55℃,注射压力65MPa,保压压力等于45MPa(注射压力的69%)6秒,冷却20秒。
- 工艺能力:测试生产了 100 个样品,Cpk = 1.67,即 1.33 - 可接受。
失败的经验和教训
热流道升温过快(从室温升至230℃需要15分钟),导致材料在喷嘴处滞留和降解。修改为将加热时间延长至45分钟,并实施停机时保温降温程序。
最终结果:
- 平整度: 0.08mm(比要求好47%)。
- 密封面精度: ±0.05mm。
- 跌落测试: 1米跌落后6面均无裂纹。
- 量产合格率:从82%提高到97.5%。
- 首批发货: 18天内发货2000件。
查看 JS Precision 的更多实际工程案例研究注塑外壳生产了解如何将翘曲从 0.35mm 减少到 0.08mm。
JS Precision 在 ABS 注塑外壳制造方面提供哪些可验证的工程能力?
ABS注塑件提供从DFM审核、模流分析、模具制造到量产交付的全链条服务。以下是可验证的工程能力数据,以及所有承诺的相应指标。
JS Precision主要工程优势
- 预 Moldflow 模拟: Moldflow 全流程模拟可预见翘曲和收缩的影响。
- 模具制造: H13/S136淬硬钢(HRC48 - 52), CNC+EDM制造技术,使用寿命500,000-1 000 000个模具周期。
- 工艺精度: CpK≥1.33,关键尺寸公差±0.05mm。
- 后处理: 90-95℃退火2-4小时,CNC精密加工,公差±0.02mm ,超声波焊接涂层钢网印刷,激光雕刻。
- 质量控制: ISO 9001:2015,三重产品检查,完整的尺寸报告,包括 CpK 。
- 周转时间:样品5-7个工作日,批量生产15-20个工作日,每月产量500,000个。
- 业务条款: 72小时免费提供DFM报告,分项定价免费,拥有模具的公司仍然是客户。
ABS注塑件不是找最便宜的注塑厂,而是把每一分钱都用在工程数据的精度和可靠性上——JS Precision的区别就在于此。
常见问题解答
Q1: ABS 注塑外壳的最小起订量 (MOQ) 是多少?
为了支付新模具设计的模具成本,初始生产数量应为 1,000-5,000 件。当涉及到现有模具的重复生产时,您不需要生产至少 500 件才有资格获得生产订单,这是一个非常合理的最小起订量,数量可以小到 500 件。而且,样品阶段没有最小起订量要求,样品可以在订单后 5-7 个工作日内交付。
Q2: JS Precision ABS注塑外壳报价包含哪些内容?
报价采用分项模式:
- 模具费用(设计钢材加工、热处理装配试模)。
- 单位制造成本(ABS树脂、注塑、包装)。
- 二次加工费用(退火数控喷涂、丝印等)按需报价。
- 运输费用(FOB深圳或CIF目的港)。
每一件都是单独列出的,绝对没有隐藏费用。您只需通过以下方式即可获得报价上传你的图纸。
Q3: ABS外壳的尺寸公差是多少?
一般面积±0.1mm,装配接口关键尺寸±0.05mm。为保证配合精度,轴承座、密封槽等部件均经过二次CNC精加工,公差为±0.02mm 。所有关键尺寸的生产工艺能力(CPK)均经过校核,CPK≥1.33。
Q4:如何避免ABS外壳在长期使用过程中出现尺寸变化?
JS精密解决方案:
- 模流仿真有助于设计更好的具有更少塑料内应力的冷却系统。
- 高精度型壳经过退火处理(90-95℃,2-4小时),消除90%以上的残余应力。
- 采用低收缩、高流动性 ABS 牌号。
热处理后,-30℃+80℃时热冲击引起的尺寸差异<0.05%。
Q5: ABS外壳一个模具平均可以生产多少次?
高级模具钢e、g.如果维护得当,H13 (HRC 48-52) 或 S136 (HRC 48-52) 通常可使用约 500,000-1,000,000 次成型。模具交付时,将附有一份维护指南,其中包含有关定期维护以及检查关键磨损点的建议。
Q6:ABS外壳能否满足UL94 V-0阻燃等级?
是的。 JS Precision 使用阻燃 UL94 Vo ABS(如 ABSCOM FR1000,V-0,厚度为 1.5mm)进行注塑成型。与通用ABS相比,阻燃ABS的工艺窗口较窄,必须控制熔体温度(210-230℃)和停留时间以避免阻燃剂分解。 JS Precision掌握了阻燃ABS注塑工艺参数并具有大生产经验。
Q7: JS Precision将如何处理客户的3D绘图?
在收到客户的3D图纸(STEP/IGS/X_T格式)后不到3天内,将完成DFM(双重可制造性审查)之一,并给出DFM报告,包括壁厚分析、拔模角度建议、加强筋优化、浇口位置建议和可能的缺陷警告。模具设计和制造将在客户正式确认后进行。从完成 DFM 到样品交付的时间约为 5-7 周。
Q8:在外壳应用中选择 ABS 和 PC/ABS 合金时需要考虑哪些因素?
ABS塑料适用于低成本内饰,其中抗冲击性不是很重要,但零件的表面外观要求相当高。 PC/ABS合金提供真正更高的冲击强度和优异的耐热性(HDT增加约10-15℃),但成本贵20%-30%。决策因素包括:工作温度(ABS最高80℃,PC/ABS最高95℃)。冲击试验要求。可用预算。 JS Precision 很乐意提供两种不同材料的免费样品和测试数据。
概括
ABS注塑外壳的抗冲击性和尺寸精度由五层技术决定:材料干燥、DFM设计、模具工程、过程控制和后处理。 JS Precision建立了各个级别的量化标准,CPK≥1.33,量产合格率超过97%。
发送您的 ABS 外壳 3D 图纸(STEP/IGS/X_T 格式)发送给 JS Precision 工程团队,并在 72 小时内收到以下内容:免费的 DFM 可制造性分析报告、初步模流分析模拟、透明的逐项报价以及样品交付时间承诺(5-7 个工作日)。点击“获取报价”,JS Precision 将提供可追溯的工程数据来支持您的采购决策。

免责声明
本页内容仅供参考。为了JS精密服务,对于信息的准确性、完整性或有效性不作任何明示或暗示的陈述或保证。买方有责任确定具体的技术要求和索取正式零件报价。请联系我们获取更多信息。
JS精密团队
定制制造解决方案。我们拥有超过 15 年为 1,000 多家客户提供服务的经验,专注于高精度数控加工,钣金加工, 3D打印,注塑成型, 和金属冲压。我们已成功交付超过 300,000 个精密零件,所有定制项目的准时交付率均达到 99.2%。
我们的工厂配备了 100 多台最先进的 5 轴加工中心,并通过了 ISO 9001:2015 认证。我们为 150 个国家/地区的 B2B 客户提供快速、高效和高质量的制造解决方案。无论您需要小批量原型设计还是大规模定制,我们都能以短至 24 小时的交货时间为您的项目提供支持。选择JS精密无与伦比的效率、质量和专业精神。
要了解更多信息或提交询价,请访问我们的网站: www.cncprotolabs.com
资源

